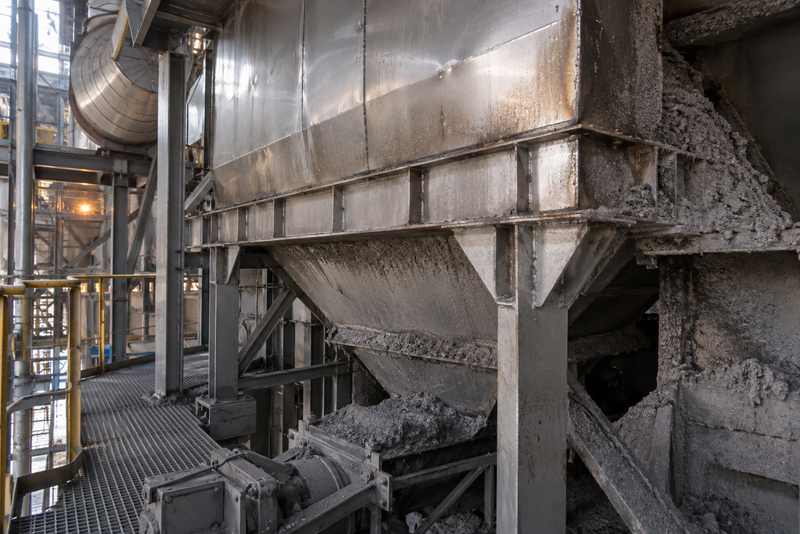
生物质锅炉的灰斗、烟道护板、导流板和支撑件,经常同时遇到积灰、颗粒冲刷、温差和停炉受潮。现场如果只按炉膛温度把普通钢换成310S,却不改积灰结构和膨胀方式,构件仍可能在局部很快减薄或开裂。
先说结论:310S构件厚度不是一个脱离结构的固定答案。应把实际金属温度、灰渣成分、受力跨度、气流冲刷、清灰方式和检修周期放在一起,再核算所需有效厚度、订货名义厚度和支撑形式。
| 核对因素 | 现场要确认什么 | 对厚度或结构的影响 |
|---|---|---|
| 温度 | 连续、峰值及启停时的金属温度 | 影响材料强度、氧化和膨胀量 |
| 灰渣 | 氯、碱金属、硫、含水率和熔融倾向 | 决定沉积腐蚀和停炉冷凝风险 |
| 受力 | 跨度、载荷、连接和振动 | 决定基础厚度、加强和支撑间距 |
| 冲刷 | 流向、流速、转弯和落灰点 | 决定局部耐磨余量与可更换护板 |
| 检修 | 清灰工具、测厚位置和更换空间 | 决定开口、分块和寿命管理方式 |
一、生物质锅炉灰渣腐蚀为什么不能只看燃烧温度?
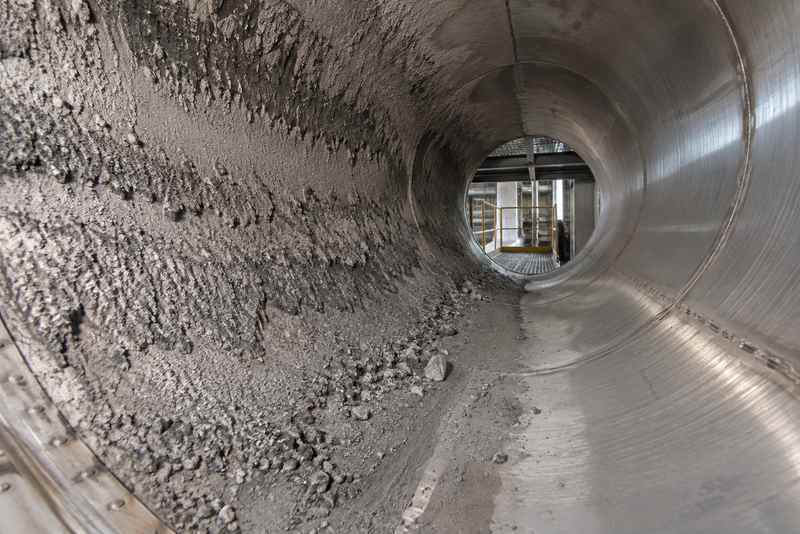
不同燃料的灰分差别很大。秸秆、木质燃料或混合燃料中可能带入氯、钾、钠等成分,沉积物附着后会改变金属表面环境;停炉后若吸湿,还可能形成局部湿腐蚀。国家能源局转载的生物质高温腐蚀研究讨论了腐蚀性沉积盐和水蒸气对镍铝涂层腐蚀行为的影响,这可用于说明环境因素的重要性,但不能直接推导310S构件寿命。
设计前应优先收集燃料分析、实际沉积灰样和运行记录。燃料中的氯、钾、钠、硫等指标不能完全代表构件表面沉积物的局部组成;对反复损坏的位置,还要结合沉积位置、金属壁温和停炉受潮情况判断。
二、310S的优势和边界分别是什么?
310S具有较高铬、镍含量,在高温氧化环境中比常见奥氏体不锈钢更有余量,适合制作炉内护板、烟道件和耐热支撑。但“耐热”不等于能免疫氯盐、熔融沉积物或长期局部积灰。
如果沉积层下方形成低氧、富氯或潮湿的小环境,材料仍会发生局部腐蚀。选用310S耐热不锈钢热轧板时,应同时解决排灰、密封和停炉清理,而不是只提高牌号。
310S的高温抗氧化表现不能直接换算成含氯灰渣环境中的耐蚀寿命。遇到富氯沉积物、局部低氧、盐类熔融或停炉吸湿条件,应结合实际灰渣分析、金属壁温和历史失效位置判断;必要时由设计方评估替代材料或可更换防护结构。
三、310S构件厚度应怎样核算和验收?
确定310S构件厚度时,先由设计方根据实际金属温度、载荷、跨度、连接方式和允许变形确定所需最小有效厚度,再评估服役期间的腐蚀与冲刷损失。
订货时还要核对板材厚度允许负偏差、折弯或成形减薄,以及加工后的实际测量要求。这些因素需要在同一设计和验收条件下核算,不能把几个经验余量简单相加后视为最终设计厚度。非承压护板、承重支架和承压部件的核算边界不同,承压部件必须另按适用设计规范执行。
四、结构上怎样减少积灰和局部腐蚀?
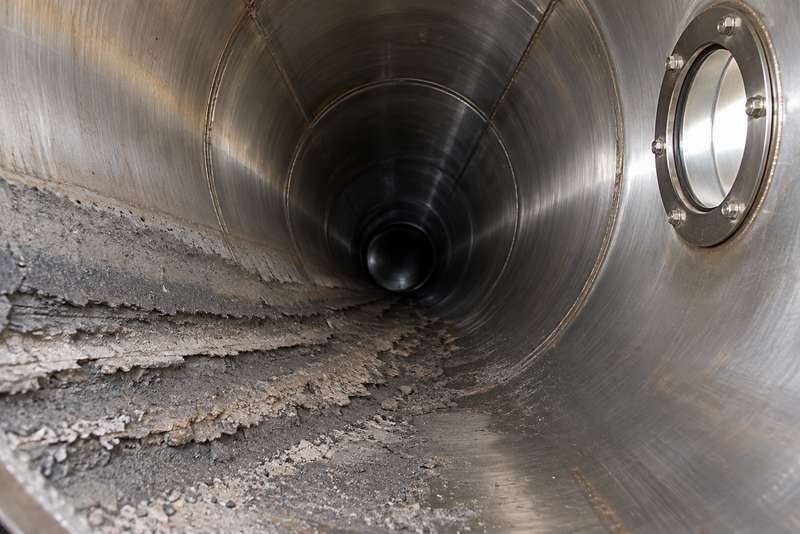
尽量避免水平托面、窄缝、直角死角和封闭搭接缝。护板、导流板和灰斗内衬可结合气流方向设置坡度,让灰渣自然滑落;无法避免的落灰点,可采用分块可更换护板,而不是把整段结构一次焊死。
焊缝附近也不应留下难以清理的袋形空间。检修人员要能接近重点区域,排灰口和检查口的位置应在图纸阶段确定。
五、支撑间距和膨胀空间如何配合?
310S受热会膨胀,板件越长、温差越大,位移越明显。若四周刚性固定,热位移会转化为焊缝和孔边的附加应力;若支撑过少,板面又容易鼓包、振动或积灰变形。
常见思路是设置固定端与滑动端,长板分段,孔槽沿膨胀方向布置,并按计算位移留出间隙。支撑可根据载荷采用310S耐热不锈钢角钢或按图加工件,但间距仍要由板厚、跨度和温度共同确定。
可先用 ΔL≈α×L×ΔT 估算自由热伸长量,其中α为所采用温度区间的线膨胀系数,L为受热长度,ΔT为构件温差。该估算只用于识别位移量级;固定点、滑动方向、连接件承载和热循环疲劳仍要结合实际约束、温度分布及结构计算确认,不能直接按估算伸长量开槽施工,滑动端也并非所有工况都适用。
六、磨损严重的位置要不要一味加厚?
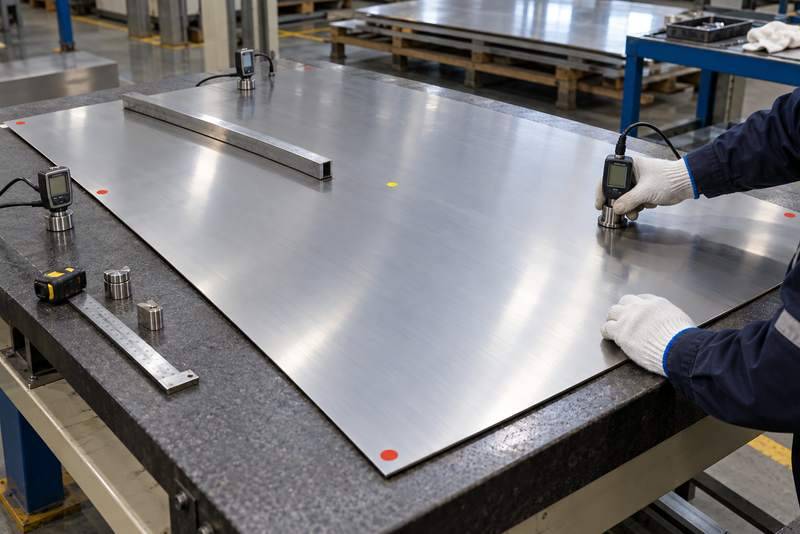
加厚能提供一定的腐蚀磨损余量,却可能增加重量、焊接热输入和热应力。对气流转弯、喷口对面和落灰冲击区,可优先评估可更换护板、流向优化或经验证的耐磨防护方案;如采用覆层或堆焊层,还要核对工作温度、热膨胀匹配、连接可靠性与检修方式。
询价时应在图纸上标出冲刷方向和重点区域。对输灰或风道连接,可结合310S耐热不锈钢工业管的外径、壁厚和弯头结构一起核对,避免把磨损集中在一个焊口。
七、焊接和连接细节有哪些常见失误?
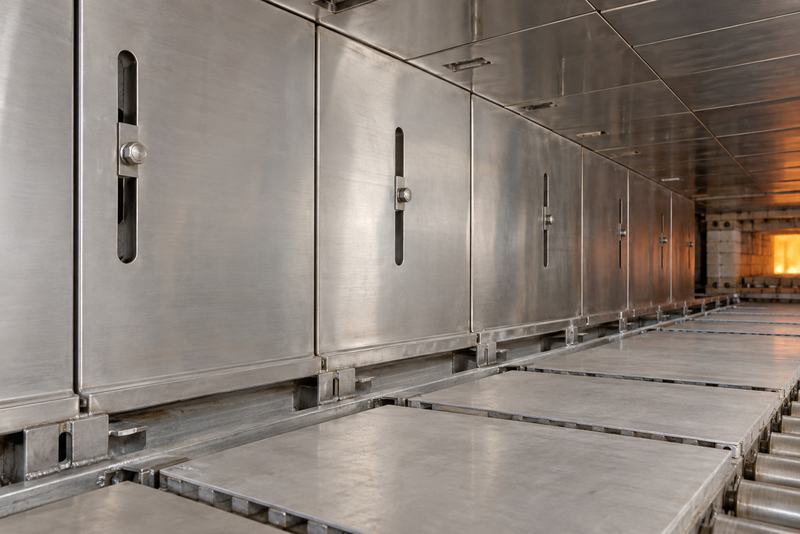
连续焊、断续焊还是螺栓连接,应由密封、受力和可更换要求决定。需要密封的灰渣区域若使用搭接断续焊,灰尘和冷凝液容易进入缝隙;全部满焊又可能导致薄板变形和膨胀受限。
制造前应确认坡口、焊材、焊接顺序、热输入和变形控制,完工后检查咬边、未焊透、裂纹、孔距和板面平整度。复杂构件可由310S不锈钢加工环节先拆分下料、折弯、卷制和焊接边界。
八、停炉检查怎样形成可比较的数据?
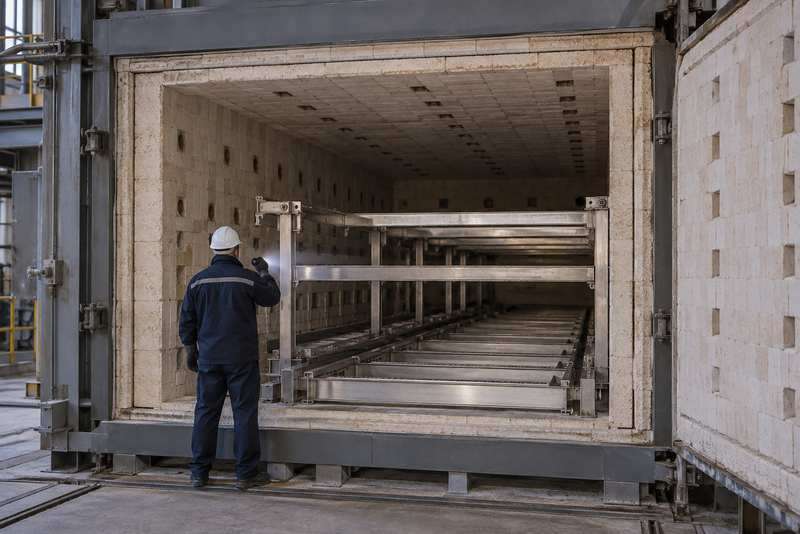
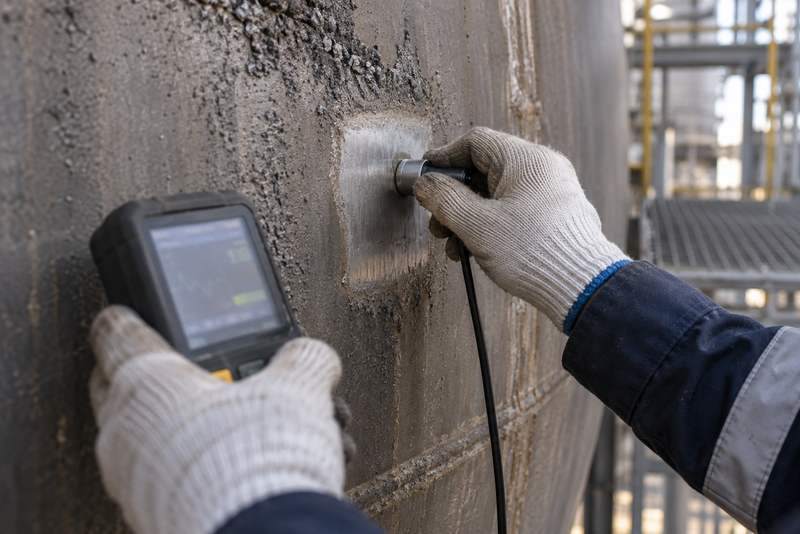
新件投运前先建立基准:记录炉批、初始厚度、测点位置和照片。运行后在固定测点复测,重点看转弯、落灰、焊缝、支撑背面和保温破损附近,不能每次凭肉眼换位置。
复测时应记录测量方法、仪器校准状态和表面处理条件。严重氧化、表面粗糙或形状复杂的区域可能影响超声测厚结果,必要时应采用其他适当方法复核,确保不同检修周期的数据具有可比性。
停炉后及时清理沉积物,检查潮湿痕迹、结块和排液路径。厚度趋势要与燃料批次、负荷、排烟温度和清灰记录一起看,才能判断是腐蚀、冲刷还是结构变形造成的减薄。
九、采购文件至少应写清哪些内容?
建议写明材料牌号及国标、构件图号、公称厚度与偏差、尺寸公差、焊接与检测要求、表面状态、炉批和材质证明。工况部分还要写连续及峰值温度、介质和灰渣特征、受力、冲刷方向、启停频次、预期寿命和更换方式。
询价资料还应按构件类型分别准备:
- 护板或内衬:展开尺寸、板厚、折弯方向、孔位、分块和更换方式。
- 支撑件:截面、长度、连接节点、载荷与使用温度。
- 管件或导流件:外径、壁厚、弯曲半径、介质流向及冲刷位置。
如果暂时没有完整图纸,至少应提供草图、数量、金属工作温度和加工范围,以便先判断供料与加工可行性。材料供货方的初步建议不能代替设备设计核算。
无锡合创不锈钢有限公司在配套310S板材、型材和非标加工时,可先核对炉批、MTC材质证明、下料图与加工范围,再按确认图纸报价。库存批次和交期以书面报价或确认单为准,结构厚度和寿命仍由项目设计依据实际工况确定。
十、结语:先把灰渣路径画出来,再决定厚度
生物质锅炉中的310S构件,真正影响寿命的往往是局部沉积、冲刷、受力和膨胀约束。把灰渣从哪里来、在哪里停、怎样清和哪里先薄画在图纸上,厚度选择才有依据。
现行GB/T 44906—2024《生物质锅炉技术规范》可用于核对生物质锅炉相关技术要求,但不能作为310S构件厚度计算的直接依据。标准未覆盖的结构设计、连接和局部防护问题,仍由项目设计方结合实际工况确认。
FAQ:生物质锅炉310S构件常见问题
不一定。厚度增加只能提供一定腐蚀磨损余量,若积灰、冲刷和膨胀约束没有解决,仍可能局部早期失效。
不可以。还要确认金属实际温度、载荷跨度、灰渣成分、流速、启停和清灰方式。
焊缝附近可能同时存在积灰缝隙、热影响、残余应力和刚度突变,应结合结构与检测记录判断原因。
沉积物可能吸湿并形成局部腐蚀环境。及时清灰、排液和通风有助于发现真实表面状态。
可先提供燃料种类、来源、含水率、运行温度和历史失效位置,同时安排灰渣取样;在数据不足时不要给出过度精确的寿命承诺。
核对牌号、炉批、MTC材质证明、厚度、尺寸、孔位、焊缝、表面和标识移植,并按图纸记录重点测点。