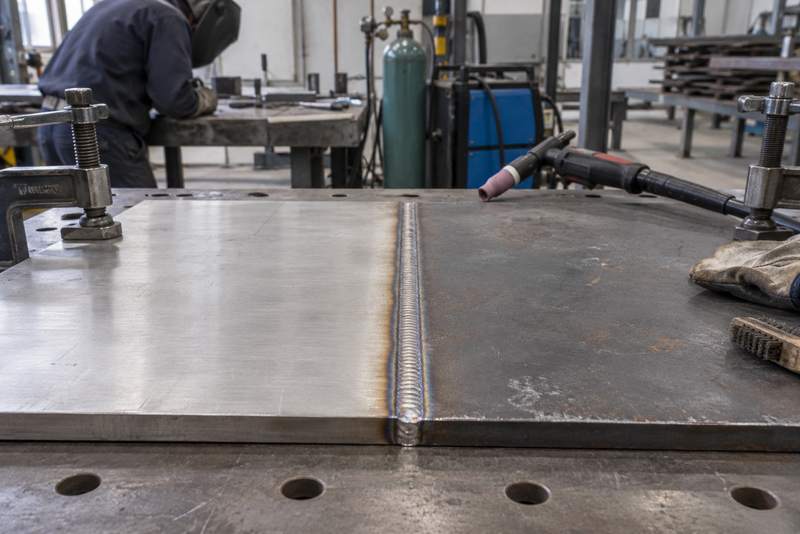
如果你正在做工业炉外壳、烟道、支架或耐热部件,很可能遇到310S与碳钢连接的节点。这类焊口看上去只是两种钢拼接,实际要同时处理焊缝稀释、两侧材料差异和制造工序之间的冲突。
选焊材前,还要确认焊口和碳钢一侧实际承受的金属温度,不能只报炉温或烟气温度。如果碳钢所在位置的温度、受力或介质超出设计允许范围,应先调整材料或连接位置;换用耐热焊材不能补足碳钢本身的使用限制。
先说结论:焊材不能只看310S一侧,过渡层也不是每个接头都必须做。先由设计确认两侧材料和接头位置适合实际工况,再按适用规范验证焊接工艺;长期高温承载时,还要核查设计要求的高温性能。
| 核对项目 | 重点内容 |
|---|---|
| 服役条件 | 确认焊口和碳钢侧金属温度、介质、受力及启停频次,避免材料或焊材与实际工况不匹配 |
| 两侧母材 | 核对310S与碳钢完整牌号、厚度及炉批,避免误判稀释比例、预热条件和强度要求 |
| 焊材与过渡层 | 明确候选焊材、堆焊层剩余厚度和工艺依据,防止焊缝成分偏离预期 |
| 热处理与验收 | 提前确定工序顺序、检测能力和记录责任方,避免完工后才发现两侧要求冲突 |
一、为什么这类焊口不能直接照搬单一材料的做法?
因为焊缝成分会被两侧母材共同稀释。310S一侧是高铬高镍奥氏体材料,碳钢一侧的合金元素较少,如果所选焊材不能适应该接头的稀释条件,实际焊缝组织就可能偏离预期。
两种母材的热膨胀特性和导热性能也不同。设备升降温时,焊口、热影响区和附近结构会出现不同程度的应变,因此结构约束、位移释放和焊材选择同样重要。
如果稀释后的焊缝形成完全奥氏体组织,应重点关注凝固热裂纹风险。碳钢侧则要结合淬硬倾向、扩散氢和拘束条件评估冷裂纹风险,不能把两类问题都归结为提高预热温度。
二、焊材应该围绕哪些条件选?
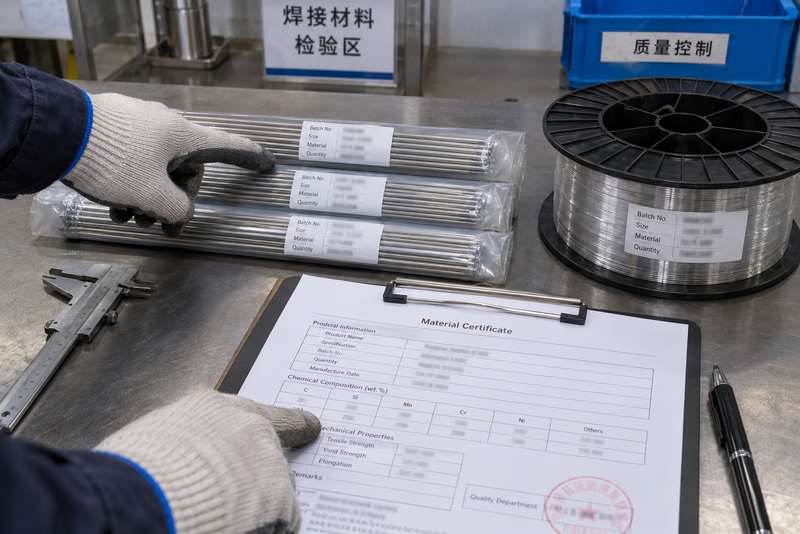
焊材可以先按候选类型讨论。309、309L类奥氏体不锈钢焊材常见于不锈钢与碳钢连接,但用于具体310S接头前,仍要核对两侧成分、稀释条件和服役要求。
遇到明显热循环、焊后热处理或特殊介质,还应评估适合该工况的镍基等焊材。这些只是候选路线,不能直接作为订货型号;焊接成形良好,也不代表焊缝具备与310S母材相同的高温性能。
| 候选方向 | 使用判断 |
|---|---|
| 309、309L类 | 常用于不锈钢与碳钢连接,但仍要核对两侧完整牌号、稀释比例、接头实际温度和热处理要求 |
| 310类 | 铬、镍含量较高,焊缝组织和凝固热裂纹风险需单独评估;只有工况确有需要且工艺验证支持时才采用 |
| 镍基焊材 | 可用于某些热循环、热处理要求冲突或特殊介质条件;具体合金、强度匹配及长期高温表现由技术责任方确认 |
对不锈钢焊丝和焊带,可核对适用版本的GB/T 29713—2013及供货文件;镍基焊材、焊条等应分别核对其对应标准。标准编号用于确认分类和交付要求,不能代替具体接头的焊材适用性判断。
三、过渡层什么时候有价值?
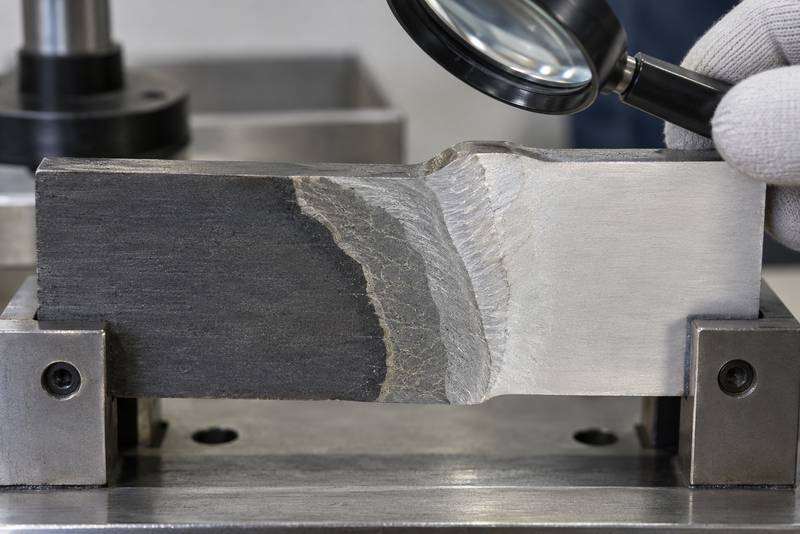
过渡层通常是在碳钢侧预先堆焊适合的金属层,再与310S组焊,用于控制最终焊缝的稀释和安排制造工序。需要核对的不只是层数,还包括加工后剩余厚度、堆焊质量,以及最终焊接对碳钢侧的影响。
对厚板、高拘束节点、焊后热处理要求冲突或成分稀释难以控制的项目,过渡层更值得评估。如果接头较薄、拘束小且工艺评定已验证直接焊接可行,就不必机械地增加过渡层。
四、热输入和焊接顺序如何兼顾两侧材料?
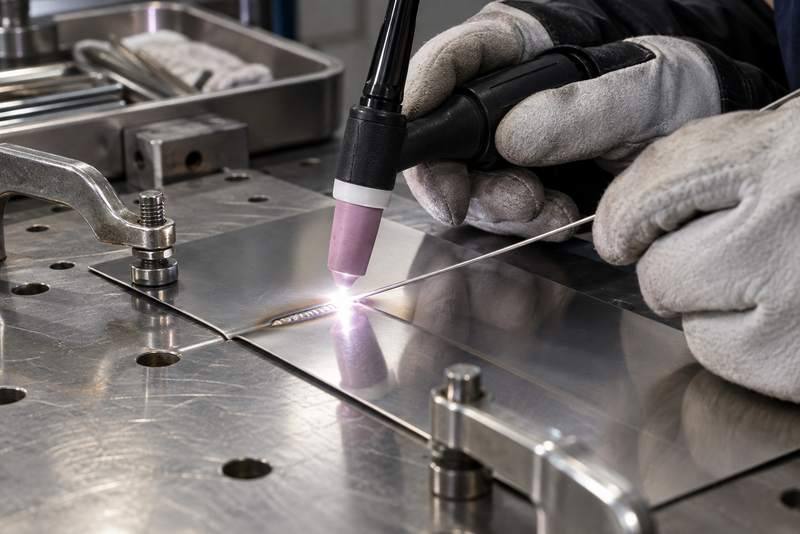
碳钢侧的预热和层间温度需根据碳当量、厚度、氢含量和拘束程度确定;310S一侧又要避免长时间过大热输入。这不是选一个“中间温度”就能解决,而是要通过坡口、焊道宽度、焊接顺序和层间温度共同控制。
常用做法是窄焊道、分层焊接和对称或分段安排。每层焊完后应清理焊渣和飞溅,检查可见的焊道缺欠,发现异常后按工艺要求处理;层间外观检查不能代替对内部未熔合、夹渣等缺欠的专项检测。
五、坡口和组对应注意什么?
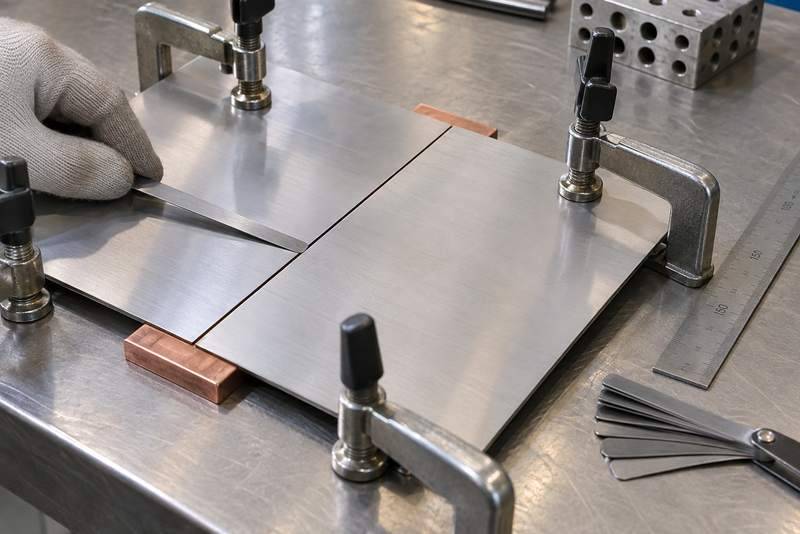
坡口首先要保证可达性和根部融合,其次才是减少填充量。可参考GB/T 985.1—2008中的推荐坡口,但实际角度、钝边和根部间隙仍应按厚度、焊接位置和工艺评定确定。
两侧板厚不同时,不要在焊口处形成突然台阶。组对时还要检查错边、间隙和反变形量,减少强行组对或后续矫形给接头增加的应力。
六、表面清理为什么要分开?
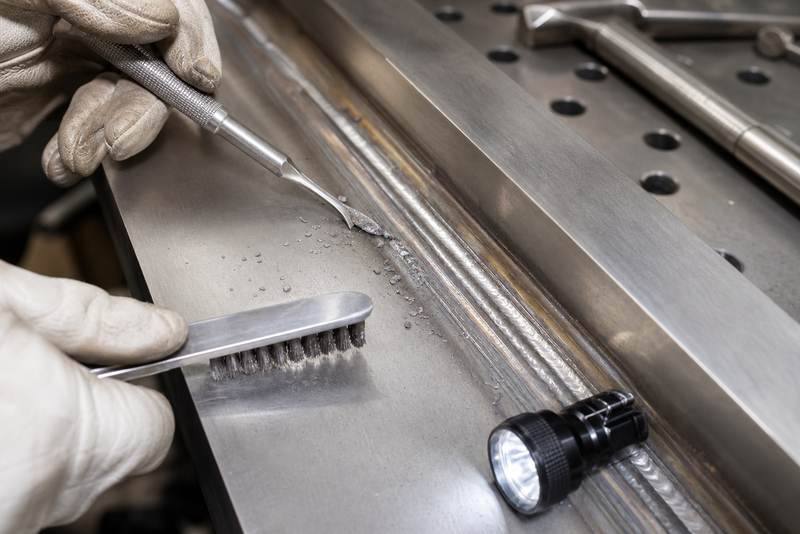
310S一侧的坡口和附近区域要避免被普通碳钢砂轮、钢丝刷或飞溅污染。碳钢铁屑残留在不锈钢表面,会给后续腐蚀和外观验收带来麻烦。
专用不锈钢刷、砂轮片和清洁工位要分开管理。油污、水分、氧化层和标记笔残留也应在焊前处理,不能靠加大焊接电流“烧掉”。
七、焊后热处理为什么要提前决定?
某些碳钢结构会因厚度、强度或规范要求考虑焊后热处理,而奥氏体不锈钢与焊缝对加热温度和停留时间又有自己的限制。如果等焊完才处理这个冲突,往往已经来不及。
采购和设计文件应在制造前写明是否需要焊后热处理、作用范围和检查要求。在适用规范和设计允许时,可先在碳钢侧堆焊并完成规定的热处理,再按确认工艺加工、检查和最终组焊。
这条路线应有相应工艺依据,并确认剩余堆焊层及最终焊接不会破坏前序热处理所需的条件。是否还需后续热处理,要按适用规范和实际接头确定;经历热处理或长期高温运行时,还应评估异种金属界面的碳迁移及组织变化。
八、完工后应该怎样检查?
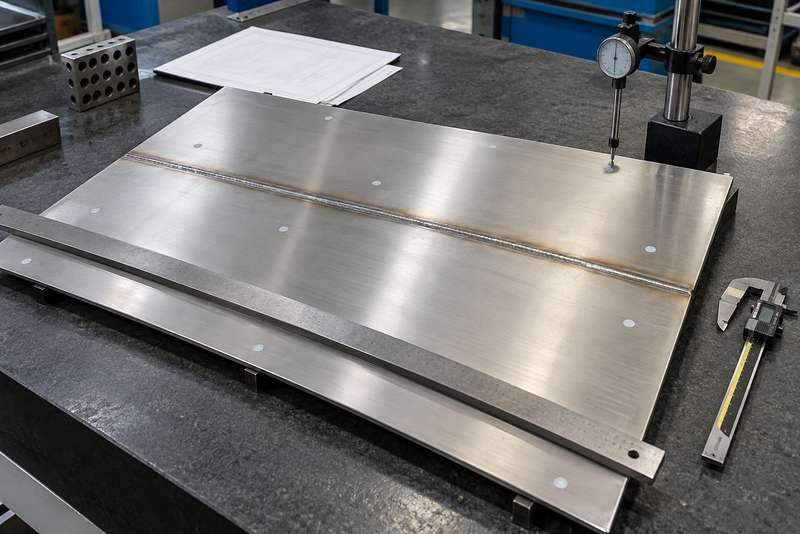
首先核对母材和焊材的牌号、批次及领用记录,再检查焊缝外观、几何尺寸和表面清理。不同接头不宜统一套用同一套检测方案,方法、比例和时机应由图纸、项目规范和接头风险决定。
渗透检测主要用于发现表面开口缺陷。内部缺陷应由检测方案选择适合接头材质、形状和缺陷类型的方法,并明确检测时机与验收要求。
对高温设备,还要确认接头位置是否有足够的热膨胀释放空间。焊缝合格不等于结构在反复启停中不会出现额外应力。
九、采购文件应该写清哪些信息?
初次询价先提供两侧材料的完整牌号、板厚、接头或零件图、数量,以及接头处的工作温度、介质和受力要求。已有的检测、热处理和焊接要求一并说明;尚未确定的项目,直接标注“待确认”。
订货前,再按实际供货范围明确焊材、过渡层、工艺文件和检验记录的责任方。原板、下料件与完成焊接的构件,交付内容不同,不宜套用同一份文件清单;焊接工艺规程(WPS)和工艺评定记录(PQR)也要对应实际材料、厚度范围、焊接方法及热处理条件。
向合创不锈钢咨询310S耐热不锈钢热轧板、下料件或310S耐热不锈钢焊材配套时,请附上牌号、厚度、尺寸、数量和已有图纸,并说明本次采购范围。涉及异种钢焊接的,还请注明另一侧钢材牌号和接头使用条件,便于核对材料与加工交付要求;具体焊材型号、过渡层方案和施焊参数,应由项目焊接技术方确认。
十、结语:先确认连接边界,再确定焊材和工序
310S与碳钢异种焊接的核心,是在成分稀释、两侧材料性能和实际工况之间找到可验证的工艺。焊材、过渡层、预热、热输入和焊后处理相互关联,不宜拆开单独下结论。
下单前,重点核对焊材选用依据、过渡层与热处理的工序关系,以及材料和焊接记录分别由谁提供。尚未确认的条件先列出来,避免到了制造或验收阶段才发现双方理解不同。
FAQ:310S与碳钢异种焊接常见问题
不建议只根据310S母材名称直接决定。309、309L类或适合工况的镍基焊材都只能作为候选路线,还要结合稀释、实际温度、介质和热处理条件确认。
厚板、高拘束、热处理要求冲突或稀释难以控制时,更值得评估。薄板小拘束接头若已通过工艺评定,不必默认堆焊。
不一定。预热取决于碳钢牌号、厚度、碳当量、拘束和焊接方法,应按工艺文件执行。
先看采购范围。仅交付原板或下料件时,重点核对约定的材质文件、规格与批次记录;涉及成品焊接件时,再按合同和适用规范,向承担焊接制造的单位核对工艺与检验文件。
应尽量提供接头处及碳钢侧的实际金属温度,并说明升降温和启停情况。只有炉温或烟气温度时,要明确标注,不能把它直接当作两侧材料的工作温度。
初次询价先提供两侧材料牌号、规格厚度、数量、图纸或接头简图,并说明需要原板、下料件还是焊接成品。涉及异种焊接时,再补充接头实际温度、介质、受力和已知检测要求;正式制造前由相关责任方把工艺与验收文件确认齐全。