310S耐热不锈钢精密割件
首页 » 310S耐热钢大全 » 310S耐热不锈钢割件 » 310S耐热不锈钢精密割件
310S耐热不锈钢精密割件概述
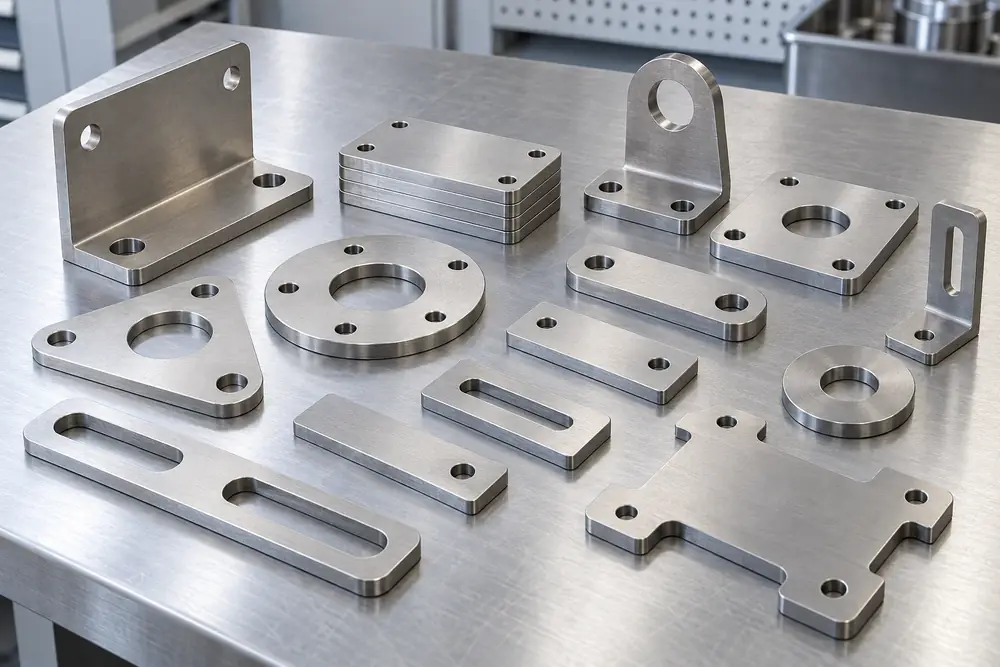
310S耐热不锈钢精密割件是以钢板为原料,按二维图纸控制外形、孔槽、圆弧、基准和装配尺寸的耐热零件。它可以按切割毛坯、带加工余量半成品或完成孔位与边部精加工的成品交付,适合需要重复装配和尺寸核对的高温设备结构。
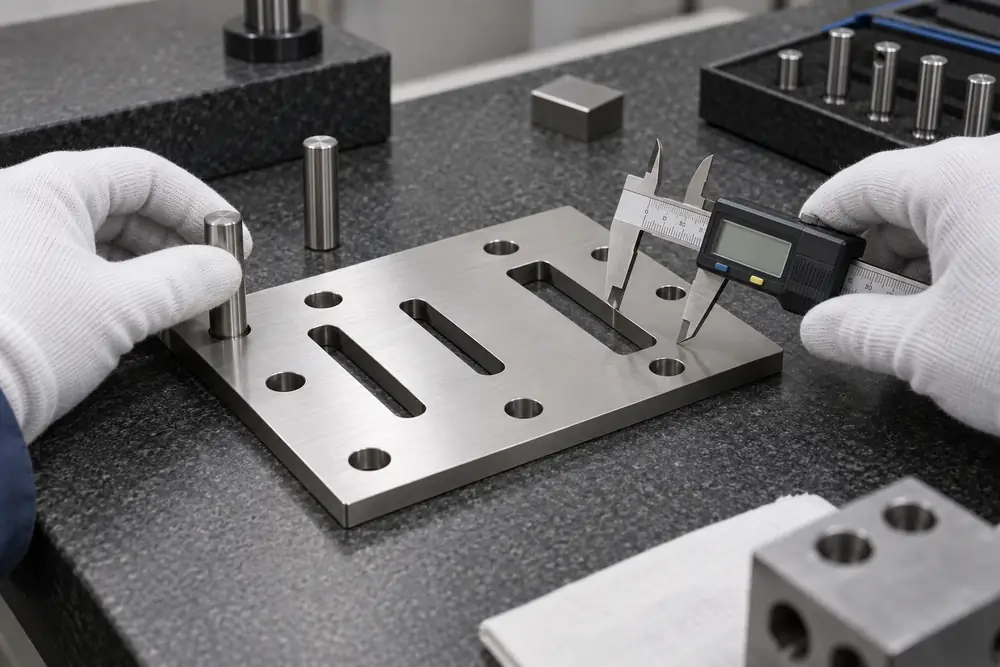
原料可根据厚度和表面要求选择310S耐热不锈钢冷轧板或310S耐热不锈钢热轧板。所谓“精密”必须落到图纸上的尺寸公差、位置公差、切边质量和检测方法,不能只写一个产品名称。
图纸基准清楚: 轮廓、孔中心和槽口统一使用可检测的尺寸基准,避免坐标与尺寸链相互矛盾。
切割与精加工衔接: 先明确毛坯和成品边界,再确定是否需要铣边、钻孔、铰孔、倒角或磨削。
成品状态可复核: 关键尺寸、孔位、平面度、切边、材质标识和质量文件按订单逐项验收。
代表性能与规格
| 项目 | 参考参数 |
|---|---|
| 国标牌号 | 06Cr25Ni20,统一数字代号S31008(常用名称310S) |
| 主要成分 | C≤0.08%,Cr 24.00%~26.00%,Ni 19.00%~22.00% |
| 原板标准 | 牌号按GB/T 20878—2024;热轧板可按GB/T 4237—2015供货 |
| 常用定制厚度 | 0.8~40mm;超出范围需结合原板和切割工艺确认 |
| 常用外形范围 | 外接长宽20~1500mm;大尺寸或细长件需核对平面度与运输 |
| 常用成品公差 | 轮廓与孔位通常按±0.15~±0.50mm分级约定,严于切割能力时预留余量精加工 |
以上是常用询价范围,不表示全部规格均有现货,也不是对所有厚度和轮廓的统一精度承诺。原板尺寸允许偏差可结合GB/T 709—2019核对;最终公差应按厚度、外形、孔槽、数量和检测方法写入确认图纸。
高耐温性
310S耐热不锈钢精密割件可以在高温环境下持续使用,耐温性能优越,能承受高达1100°C的温度,而不会失去机械强度。这使其成为热处理设施和高温过程装备的理想选择。
良好的耐腐蚀性
310S耐热不锈钢精密割件含有较高比例的铬(24%-26%)和镍(19%-22%),这两种元素增强了其在氧化和还原环境中的耐腐蚀性,尤其是对硫化环境的抗性。
良好的抗氧化性
310S耐热不锈钢精密割件在高温下具有极佳的抗氧化性,即使在循环温度和冷却过程中,也能维持其结构和性能,不易形成尺寸不稳定或结构脆化。
高强度和韧性
尽管310S耐热不锈钢精密割件是高合金材料,它在室温和高温下均保持较高的强度和韧性。这种特性使得310S在制造要求承受重负荷或冲击的设备和构件时表现优异。
310S精密割件与其他相近产品的区别
精密割件的核心是可检测的尺寸与装配要求,310S耐热不锈钢异形割件更强调非标准轮廓,310S耐热不锈钢方形/矩形割件则以规则长宽和对角线为主要尺寸。若零件还需要焊接组合或完整装配,应与310S耐热不锈钢加工件区分交付范围。
| 对比项目 | 精密割件 | 异形割件 | 方形/矩形割件 | 普通切割毛坯 |
|---|---|---|---|---|
| 主要形态 | 带关键孔槽与装配基准 | 非标准曲线、缺口和孔槽 | 规则方形或矩形平板 | 预留下道工序余量的轮廓 |
| 核心尺寸 | 轮廓、孔位、间距与位置公差 | 坐标、半径、孔槽与基准 | 长度、宽度、对角线 | 毛坯外形和单边余量 |
| 交付状态 | 切割后检测或继续精加工 | 按图切割、可带后续加工 | 定尺下料、可加工孔位 | 作为机加工或焊接备料 |
| 常见加工 | 激光切割、钻铣、铰孔、倒角 | 切割、铣边、钻孔 | 切割、铣边、钻孔 | 切割、锯切或粗加工 |
| 典型用途 | 定位板、安装板、隔热支撑件 | 挡板、衬板和非标支撑板 | 炉底板、隔板和连接板 | 法兰、端板或结构件毛坯 |
| 采购重点 | 公差等级、基准和检测报告 | 轮廓文件与尺寸链 | 对角线、直角度和平面度 | 余量、切边和后续工序 |
如何选择?
零件需要直接定位、重复装配或对孔槽位置有明确要求时,可选择精密割件;只是为后续车铣加工准备材料时,普通切割毛坯通常更合适。轮廓复杂但配合尺寸不严时,则应优先把要求写成可实现、可检测的普通异形割件,避免无效提高成本。
合创可协助整理原板、图纸、切割、精加工和标识要求。最终尺寸、公差、测量基准和交付状态以双方确认图纸及订单为准。
应用领域
310S耐热不锈钢精密割件在众多工业应用中占有一席之地
FAQ:310S耐热不锈钢精密割件常见问题
建议提供带尺寸、公差和基准的二维图纸。只有轮廓文件时,供应方无法判断哪些尺寸是装配关键尺寸,也无法统一验收方法。
不能。可达到的公差与厚度、外形、孔槽和设备有关,严于切割能力的配合尺寸通常需要预留余量后再机加工。
孔中心若分别从多条边标注,容易形成互相矛盾的尺寸链。统一基准更便于编程、检测和重复装配。
不一定。原板存在允许偏差,若厚度方向也是配合尺寸,应明确实测范围以及是否需要磨削或铣削。
可以按协议提供关键尺寸检测记录,但应提前写明测量工具、基准、抽检数量和判定规则。没有约定时不能默认所有尺寸全检。
重点核对材质、炉批、厚度、轮廓、孔槽、关键尺寸、位置公差、平面度、切边、毛刺、实物标识和检测记录。
留下您的联系方式
我们将在24小时内给您回电