310S耐热不锈钢折弯件
首页 » 310S耐热钢大全 » 310S耐热不锈钢加工件 » 310S耐热不锈钢折弯件
310S耐热不锈钢折弯件概述
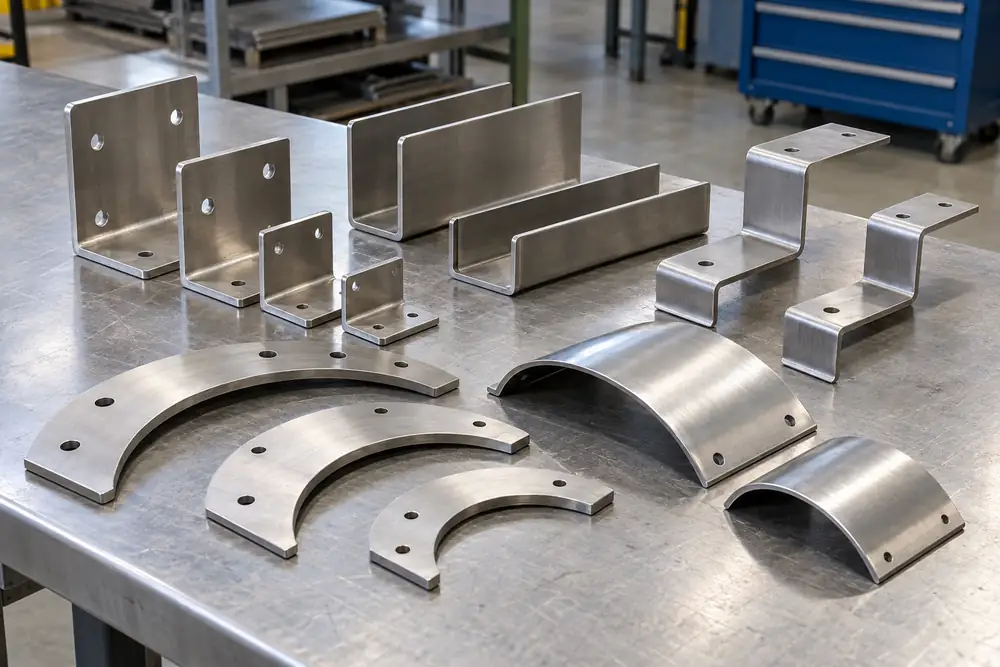
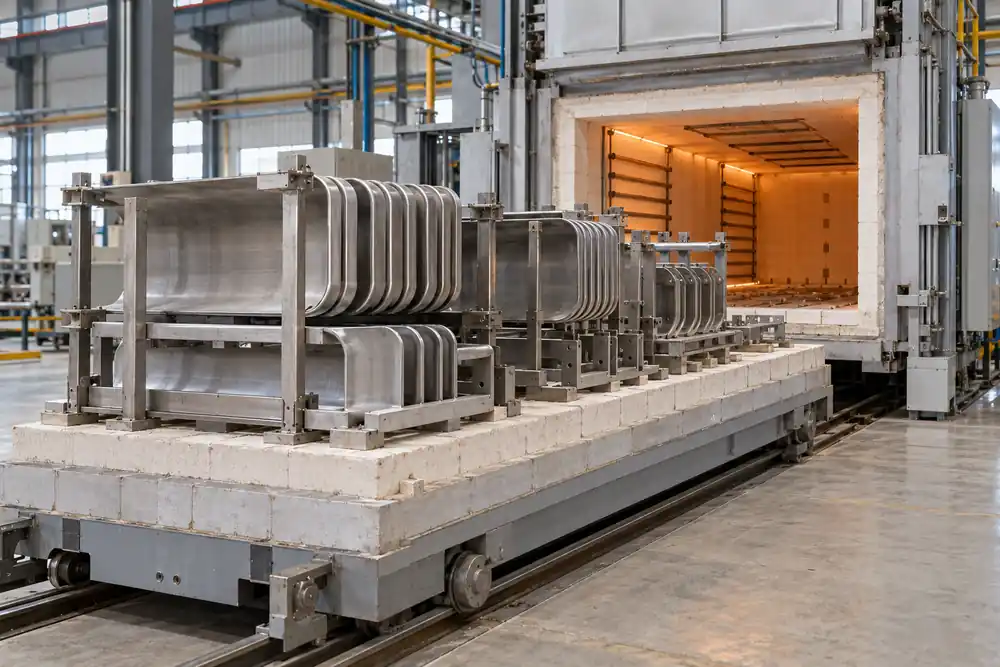
310S耐热不锈钢折弯件是以310S热轧板或冷轧板为原料,按图完成下料、开孔和折弯成形的耐热结构件。常见形态包括L形支架、U形槽件、Z形连接件、弧形护板和带孔安装件,适用于高温设备中的支撑、导向、防护和连接位置。
原料牌号通常为06Cr25Ni20,统一数字代号S31008,可结合GB/T 20878—2024核对。材料耐高温不等于可以忽略成形条件:板厚、内弯半径、轧制方向、孔边距和折弯顺序都会影响外弧减薄、回弹和边缘开裂。
按确认图纸成形: 图纸应同时标注板厚、角度、内弯半径、折弯线、孔槽位置和成品外形尺寸。
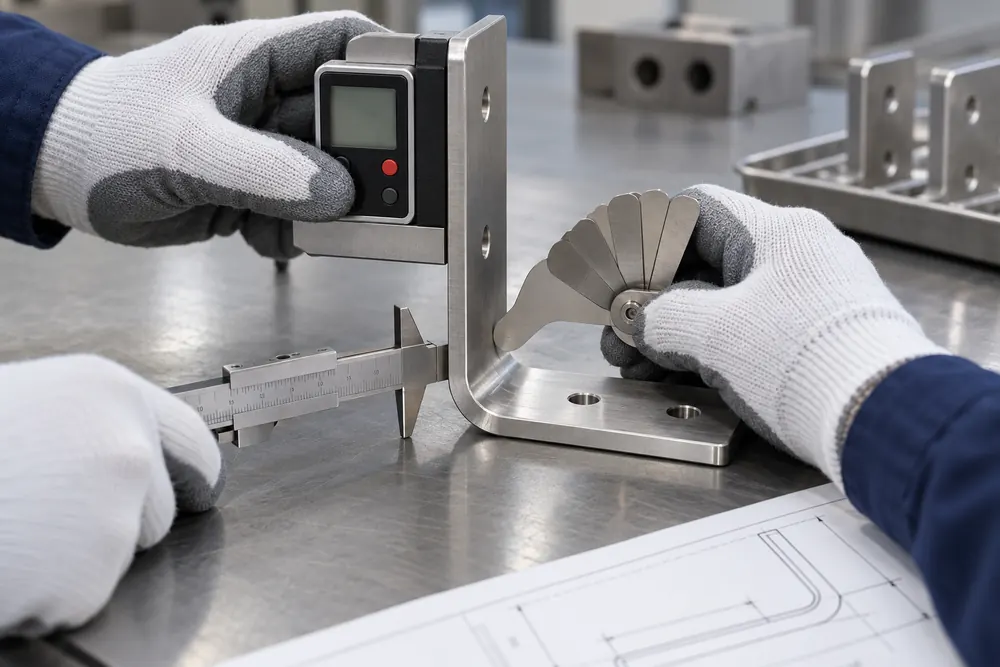
兼顾成形与装配: 折弯前核对孔边距、展开尺寸和工序顺序,折弯后检查角度、两边长度、平行度及关键孔位。
交付状态可追溯: 原板炉批、下料编号、成形记录、尺寸检测和表面处理要求应与订单对应。
代表性能与规格
| 项目 | 参考参数 |
|---|---|
| 国标牌号 | 06Cr25Ni20,统一数字代号S31008(常用名称310S) |
| 原板标准 | 冷轧板按GB/T 3280—2015;热轧板按GB/T 4237—2015 |
| 常用板厚 | 1.5、2、3、4、5、6、8、10、12mm;其他厚度按原板和设备能力确认 |
| 常用折弯角度 | 30°~180°,90°最常见;角度以成品图和检具判定 |
| 内弯半径 | 常用R=1.0t~3.0t,t为板厚;具体值按板厚、轧制方向和模具确认 |
| 常用成品公差 | 角度通常±1°,边长通常±1.0mm;更严要求应在图纸中单独标注并确认工艺 |
以上为常用询价参考值。薄板、小半径、多道折弯、短边和孔槽靠近折弯线时,实际能力会受到材料状态与模具限制,不能把表内数值视为所有零件的统一承诺。GB/T 4237—2015可用于核对热轧原板标准,成品尺寸仍以双方确认图纸为准。
产品特点
高耐温性
310S耐热不锈钢折弯件可以在高温环境下持续使用,耐温性能优越,能承受高达1100°C的温度,而不会失去机械强度。这使其成为热处理设施和高温过程装备的理想选择。
良好的耐腐蚀性
310S耐热不锈钢折弯件含有较高比例的铬(24%-26%)和镍(19%-22%),这两种元素增强了其在氧化和还原环境中的耐腐蚀性,尤其是对硫化环境的抗性。
良好的抗氧化性
310S耐热不锈钢折弯件在高温下具有极佳的抗氧化性,即使在循环温度和冷却过程中,也能维持其结构和性能,不易形成尺寸不稳定或结构脆化。
高强度和韧性
尽管310S耐热不锈钢折弯件是高合金材料,它在室温和高温下均保持较高的强度和韧性。这种特性使得310S在制造要求承受重负荷或冲击的设备和构件时表现优异。
310S折弯件与相近加工件的区别
折弯前应先确认成品尺寸标注方式,是按内尺寸、外尺寸还是展开尺寸验收。带孔零件要标明孔中心到折弯线的距离;孔槽过近时,折弯会拉伸孔边或改变孔距,应通过调整工序、预留加工量或折弯后钻孔解决。
310S的回弹会随板厚、成形方向、角度和模具变化。首件应检查角度、内弯半径、两边长度、扭曲和表面压痕,批量加工再按首件确认值补偿。合创不锈钢可协助把310S耐热不锈钢加工件的下料、折弯、钻孔、焊接和检测范围拆分清楚,避免将毛坯尺寸直接当成成品尺寸。
折弯件、卷圆件、精密割件和焊接加工件都可用于310S高温设备,但它们解决的尺寸问题不同。采购时应先按成品形态和装配方式选择工艺,再确认材料与尺寸要求。
| 对比项目 | 折弯件 | 卷圆件 | 精密割件 | 焊接加工件 |
|---|---|---|---|---|
| 主要形态 | L形、U形、Z形和多道折边 | 圆弧、筒段和弧形板 | 平面轮廓、孔槽和定位基准 | 多个零件焊接成组件 |
| 核心尺寸 | 角度、内弯半径和两边长度 | 内径、外径、圆度和对口间隙 | 轮廓、孔位和位置公差 | 装配尺寸、焊缝和整体变形 |
| 主要工序 | 下料、开孔、折弯和校形 | 下料、卷制、对口和校圆 | 切割、钻铣、倒角和检测 | 下料、组对、焊接和矫形 |
| 典型用途 | 支架、导板、护板和连接件 | 筒段、弧形衬板和外壳 | 定位板、安装板和异形平板 | 炉架、框体和设备总成 |
| 采购重点 | 展开、折弯线、回弹和孔边距 | 卷制方向、圆度和焊缝余量 | 基准、公差和加工余量 | 组对基准、焊接工艺和整体公差 |
| 交付状态 | 单件成形并完成尺寸检测 | 弧板或筒段,可带坡口 | 平面毛坯或精加工成品 | 可装配焊接总成 |
如何选择?
需要明确直线折边、角度和安装边时选择折弯件;需要形成连续圆弧或筒形时应选择卷圆件;只需要平面轮廓和孔槽时,可比较310S耐热不锈钢精密割件。若零件还需焊接成完整组件,应在310S不锈钢加工要求中把折弯件与焊接总成的交付边界写清。
先按设备位置确认零件用途、受力方向和工作温度,再确定原板状态、板厚、折弯角度、内弯半径和成品尺寸。对安装孔、密封边或配合面有要求时,图纸应标注统一基准和检测方法,不能只提供一张没有尺寸公差的三维截图。
合创不锈钢建议在询价阶段同时提供二维图纸和三维模型,并标出关键尺寸。对小半径、厚板、多道折弯或窄边结构,可先做首件确认;原板表面与厚度选择也可参考310S不锈钢板用于高温设备时怎么选。
询价时还应说明牌号、数量、展开要求、孔槽位置、轧制方向、表面状态,以及是否需要切割、钻孔、去毛刺、酸洗、热处理、焊接组合或尺寸检测记录。最终以确认图纸、订单和约定验收方法为准。
应用领域
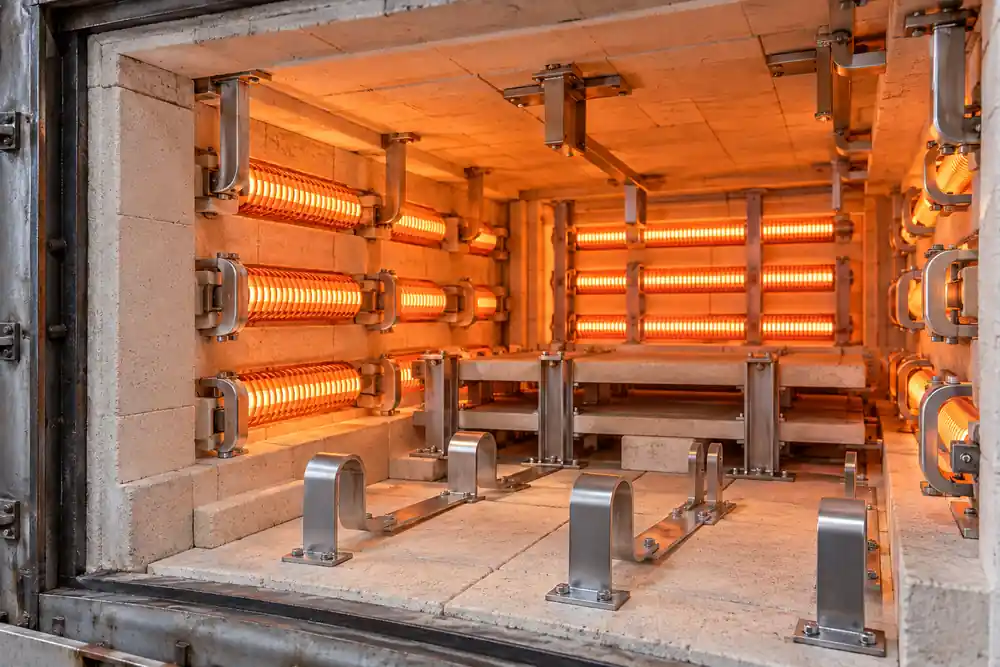
310S耐热不锈钢折弯件在众多工业应用中占有一席之地
FAQ:310S耐热不锈钢折弯件常见问题
不建议。还应提供板厚、内弯半径、折弯角度、展开要求、孔槽位置、公差和数量,否则无法准确判断工艺与材料利用率。
不是。半径过小会增加外弧减薄和开裂风险。应结合板厚、轧制方向、材料状态和模具能力确定,必要时先试弯。
卸载后材料会发生弹性恢复,回弹量与板厚、半径、方向和模具有关。批量生产前通常需要首件检测并进行补偿。
可以,但孔槽离折弯线过近时可能拉伸变形。应核对孔边距,必要时改为折弯后钻孔或预留加工量。
不能一概而论。是否需要热处理取决于成形量、使用条件、后续焊接、图纸和项目规范,不能作为所有折弯件的默认工序。
重点核对材质、板厚、角度、内弯半径、两边长度、孔位、平行度、扭曲、压痕、裂纹、毛刺、标识和质量文件。
留下您的联系方式
我们将在24小时内给您回电