310S耐热不锈钢药芯焊丝
首页 » 310S耐热钢大全 » 310S耐热不锈钢焊材 » 310S耐热不锈钢药芯焊丝
310S耐热不锈钢药芯焊丝概述
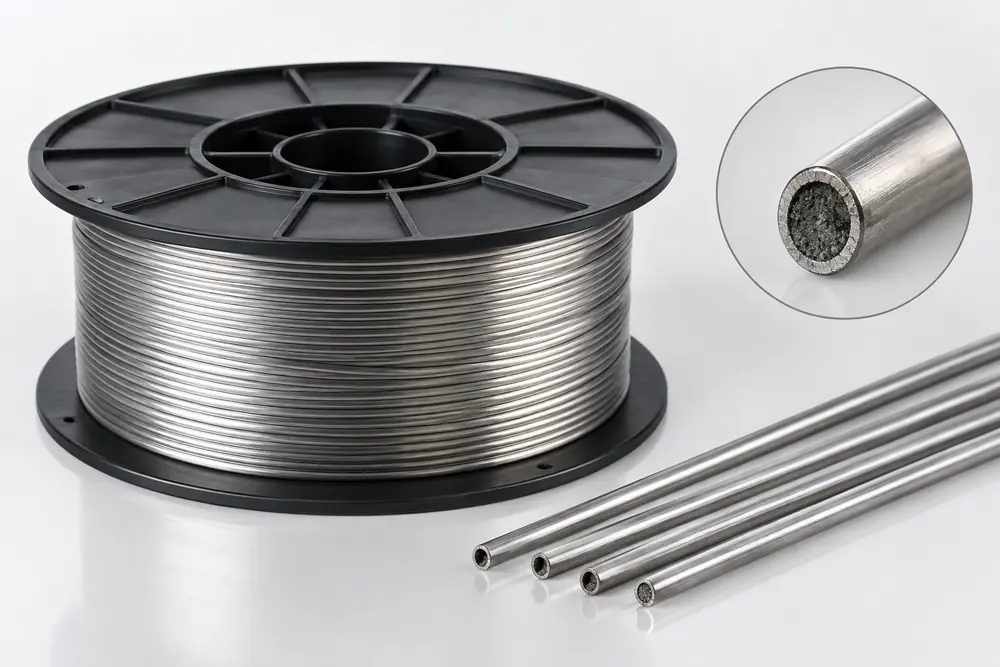
药芯焊丝通过连续送丝完成熔化极电弧焊,药芯配方会影响电弧稳定、熔敷金属、熔渣和焊接位置。现行GB/T 17853—2018《不锈钢药芯焊丝》用于不锈钢药芯焊丝分类和技术要求;母材310S通常对应06Cr25Ni20,可按GB/T 20878—2024核对牌号和成分。
厚板、多层多道、异种钢和维修接头的稀释率与约束不同,最终焊丝分类、保护气体和参数应通过适用的焊接工艺评定确认。
代表性能与规格
| 项目 | 参考参数 |
|---|---|
| 适配母材 | 06Cr25Ni20(310S);异种钢或维修接头按工艺评定确认 |
| 执行标准 | GB/T 17853—2018《不锈钢药芯焊丝》 |
| 产品形式 | 盘装管状药芯焊丝 |
| 常用直径 | 1.2、1.6 mm;具体系列以产品合格证为准 |
| 保护条件 | 按完整分类和制造商资料确认保护气体或自保护要求 |
| 交付文件 | 产品分类、规格、批号、质量证明书及约定的复验资料 |
产品特点
高耐温性
310S耐热不锈钢药芯焊丝可以在高温环境下持续使用,耐温性能优越,能承受高达1100°C的温度,而不会失去机械强度。这使其成为热处理设施和高温过程装备的理想选择。
良好的耐腐蚀性
310S耐热不锈钢药芯焊丝含有较高比例的铬(24%-26%)和镍(19%-22%),这两种元素增强了其在氧化和还原环境中的耐腐蚀性,尤其是对硫化环境的抗性。
良好的抗氧化性
310S耐热不锈钢药芯焊丝在高温下具有极佳的抗氧化性,即使在循环温度和冷却过程中,也能维持其结构和性能,不易形成尺寸不稳定或结构脆化。
高强度和韧性
尽管310S耐热不锈钢药芯焊丝是高合金材料,它在室温和高温下均保持较高的强度和韧性。这种特性使得310S在制造要求承受重负荷或冲击的设备和构件时表现优异。
310S药芯焊丝与相近焊材的区别
药芯焊丝外观应连续,表面清洁,盘绕和送丝应满足设备要求。焊丝受潮、锈蚀或表面污染可能影响送丝和焊接稳定性,开封、存放与回收应按制造商规定执行。
采购时还应提供板厚、坡口、焊接位置、接头约束和工作温度。合创不锈钢可协助整理母材、焊材和310S不锈钢加工清单,但焊接方法与参数仍应由项目工艺人员确认。
| 对比项目 | 310S药芯焊丝 | 310S气保实芯焊丝 | 310S氩弧焊丝 | 310S焊条 |
|---|---|---|---|---|
| 产品形式 | 盘装管状药芯 | 盘装实芯 | 直条实芯 | 药皮焊条 |
| 常见工艺 | 药芯焊丝电弧焊 | 熔化极气保焊 | 钨极氩弧焊 | 手工电弧焊 |
| 常见用途 | 设备预制和连续填充 | 机械化连续焊接 | 根部、薄壁和维修 | 安装和检修 |
| 工艺介质 | 依分类配套气体或自保护 | 保护气体 | 氩气及背保护 | 焊条药皮 |
| 采购重点 | 完整分类、直径、位置 | 分类、盘径、保护气体 | 分类、直径、长度 | 完整型号、直径、烘干 |
| 使用前提 | 已评定药芯焊工艺 | 已评定气保焊工艺 | 已评定TIG工艺 | 已评定手工焊工艺 |
如何选择?
设备预制需要连续送丝,并且希望利用药芯体系的成形和操作特点时,可评估310S药芯焊丝;根部、薄壁或精细维修可比较310S耐热不锈钢氩弧焊丝;现场位置受限时可比较310S耐热不锈钢焊条。
选择时要同时确认母材、板厚、坡口、位置、保护气体和检测要求。合创不锈钢可配合核对310S耐热不锈钢焊材供货信息,最终以项目焊接工艺评定为准。
应用领域
310S耐热不锈钢药芯焊丝在众多工业应用中占有一席之地
留下您的联系方式
我们将在24小时内给您回电