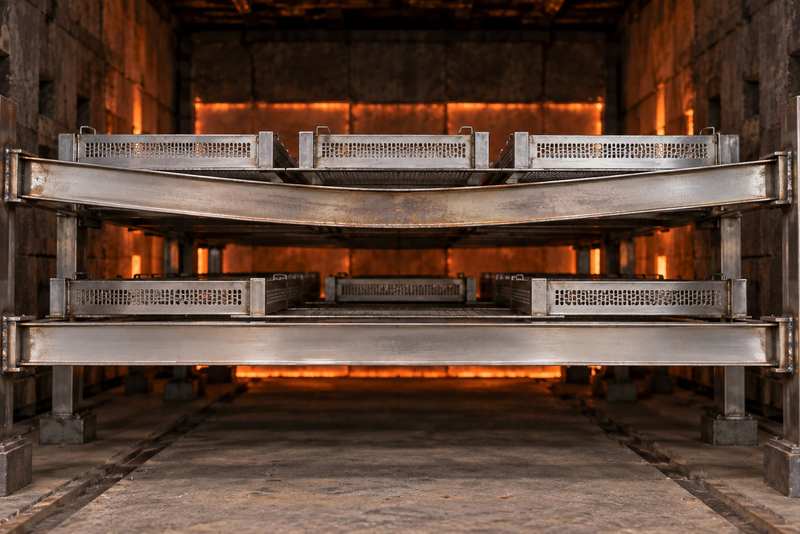
如果你正在采购炉内支架、托盘、炉管或承重锻件,可能会遇到“材料没有熔化,构件却慢慢下垂”的情况。这通常不能只用热膨胀解释,长期高温与持续受力共同作用时,还要排查蠕变。
310S具有良好的高温抗氧化基础,但牌号本身不能替代结构设计。预防蠕变,需要把金属实际温度、受力大小、使用时间、截面尺寸、支撑和焊接质量一起考虑。
一、先说结论:310S发生蠕变需要温度、时间和应力共同作用
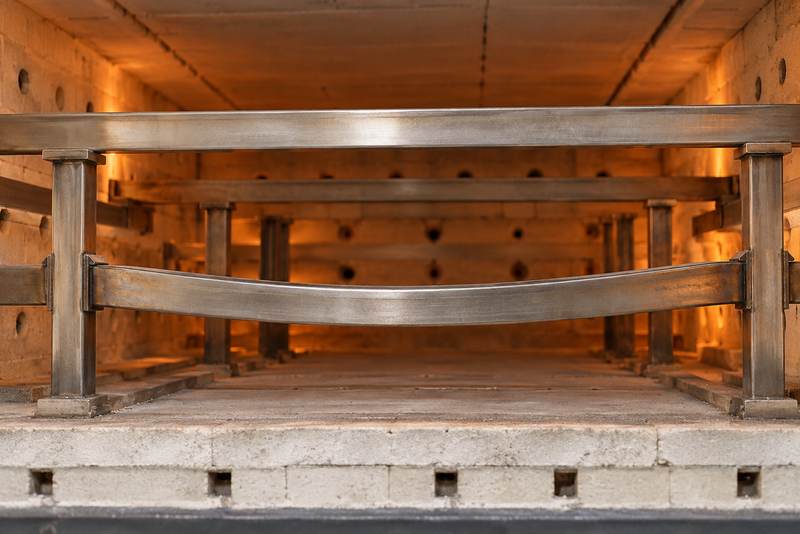
蠕变是材料在较高温度和持续受力下,随时间缓慢增加的永久变形。载荷即使没有达到常温下的屈服强度,只要金属温度较高、受力持续足够久,构件仍可能逐步伸长、弯曲或下垂。
因此,不能看到310S“耐高温”就认为它在任意温度、任意载荷下都能长期保持原尺寸。设计需要明确工作温度、连续运行时间和实际受力,采购则要保证材质、厚度和加工状态与图纸一致。
二、蠕变和普通热膨胀有什么区别?
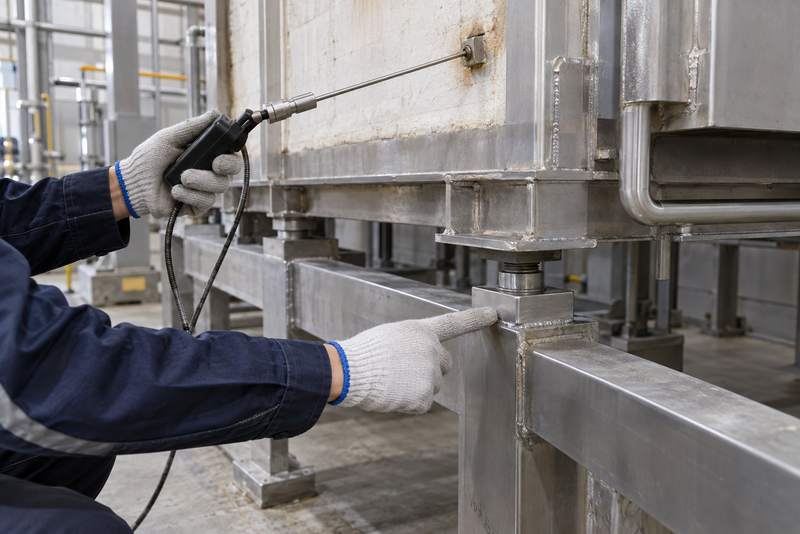
热膨胀主要随温度升降变化,构件在没有严重约束和损伤时,冷却后大部分尺寸变化可以恢复。蠕变属于随时间积累的塑性变形,设备停炉后,已经形成的下垂或伸长通常不会自行恢复。
现场可以先看变形规律:整段均匀伸长、反复启停后回到接近原位,更接近热膨胀;在长期受力方向上持续下垂、鼓包,或焊口附近出现颈缩和裂纹,则应重点排查蠕变及局部过热。
三、为什么必须看金属实际温度?
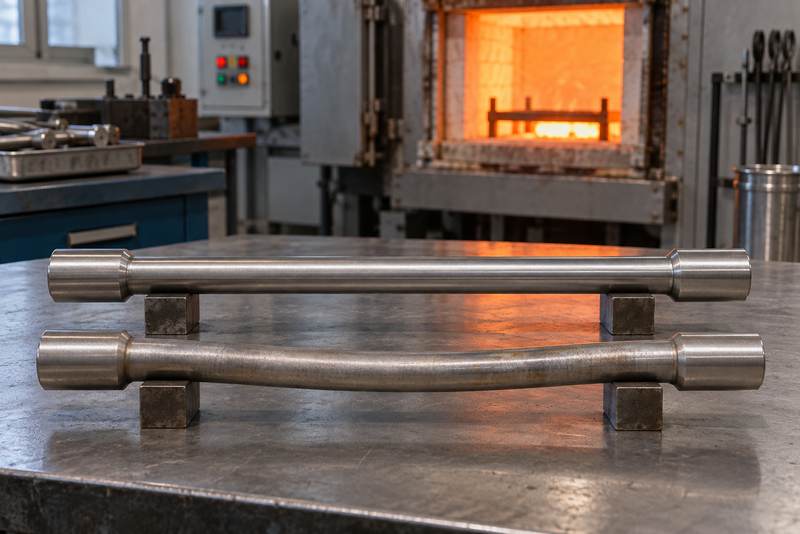
炉膛设定温度不等于构件温度。靠近烧嘴、辐射面、积灰区、保温缺陷和气流冲刷位置,可能出现局部热点;埋在保温层内或与冷端相连的部位,又可能形成较大温差。
设计时应使用热工计算、测温记录和检修痕迹估算金属温度,不应只抄设备控制屏的数字。对310S耐热不锈钢炉管等受压或承载部件,还要考虑内外壁温差、介质压力和支撑反力。
四、载荷、跨度和截面怎样影响蠕变?
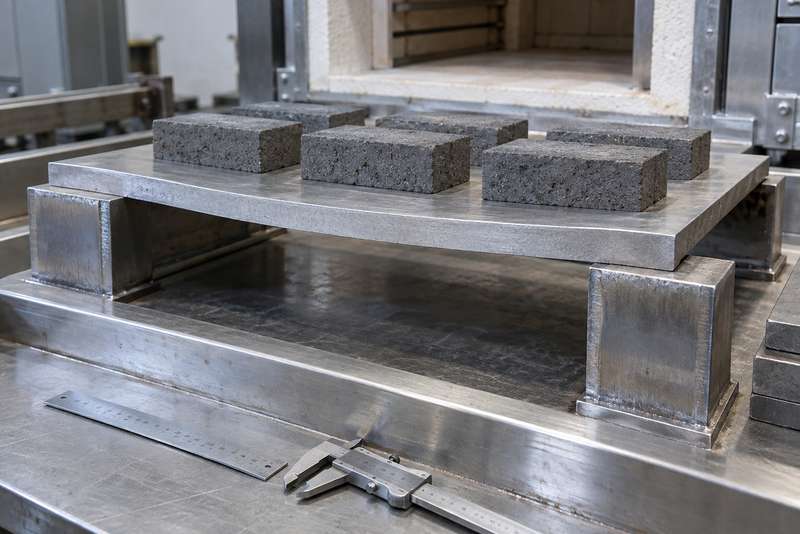
同样温度下,应力越大,蠕变通常越明显。板件自重、物料重量、管内压力、热膨胀推力和安装偏差都会增加实际受力;跨度过大、支撑过少或截面突然变薄,还会把应力集中到局部。
| 设计检查项 | 容易增加风险的情况 | 预防方向 |
|---|---|---|
| 金属温度 | 局部热点、测温点离构件太远 | 补充测温并核对温度分布 |
| 持续时间 | 长周期不停炉、长期满负荷 | 按目标周期评估累积变形 |
| 截面尺寸 | 板厚或壁厚不足、局部减薄 | 按计算和允许偏差锁定尺寸 |
| 支撑布置 | 跨度过大、支点沉降或卡死 | 优化间距并保留热位移空间 |
| 焊接节点 | 焊趾尖角、刚性过强、错边 | 降低应力集中并检查焊缝 |
选择310S耐热不锈钢中厚板时,名义厚度不能自动代表最小实测厚度。图纸和订单应明确厚度偏差、关键受力区尺寸以及切割或成形后是否需要再次测厚。
五、材料成分和供货状态为什么也要核对?
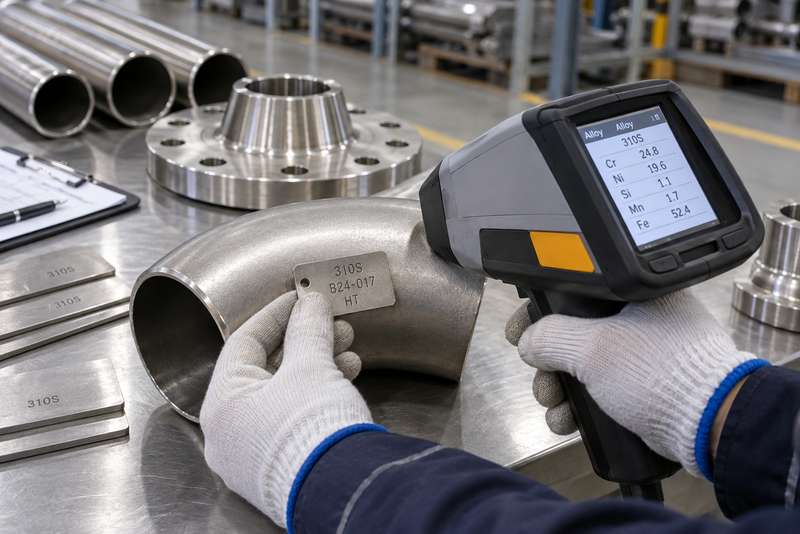
按GB/T 20878—2024《不锈钢 牌号及化学成分》核对,310S常用国标牌号为06Cr25Ni20,统一数字代号为S31008。材质证明、炉批号、实物标识和必要的复验结果应能相互对应,不能只凭口头牌号验收。
热轧板技术条件可结合GB/T 4237—2015及合同核对。锻件还要关注锻造、热处理和机加工记录;关于固溶处理的作用,可参考310S耐热钢锻造后的处理要求。
六、焊接和加工会怎样放大局部风险?
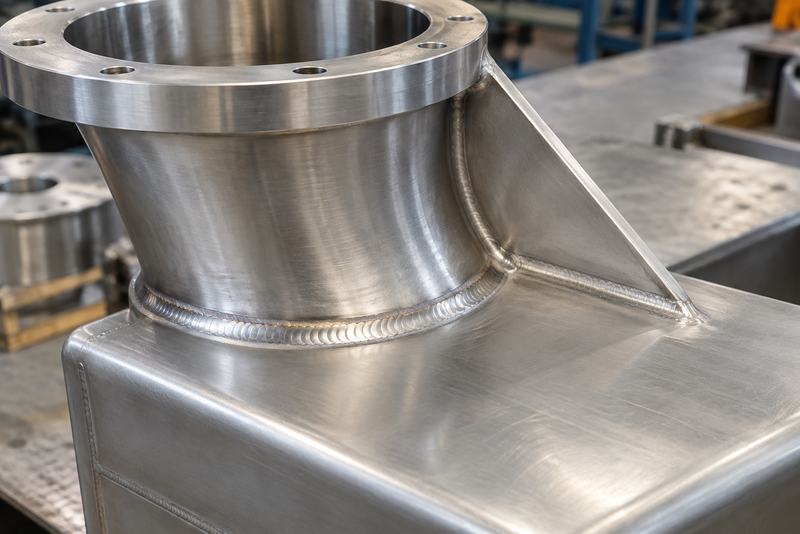
不合理的焊接顺序、过大的热输入、明显错边、尖锐转角和未处理的切口缺陷,会形成应力集中。高温运行后,变形往往先出现在焊趾、开孔边缘、截面变化处和刚性固定点附近。
需要切割、卷圆、钻孔或焊接时,应在310S不锈钢加工图纸中写清基准、公差、坡口和检测要求。高温受力件不能为了装配方便随意磨薄,也不要用现场强行拉拽来消除组对偏差。
七、设计阶段怎样降低蠕变变形?
设计阶段应先降低金属温度和局部应力,再考虑增加材料用量。可通过调整隔热、避开火焰直冲、缩短支撑跨度、改善截面过渡、设置滑动端或膨胀间隙,减少长期固定约束和局部热点。
受力较大的轴类、环件或连接件,可结合310S耐热不锈钢高温锻件评估制造路线。板焊件、铸件和锻件不能只按外形互换,应由设计人员比较受力方向、加工余量、内部质量和检验方法。
八、采购与到货验收要锁定哪些信息?
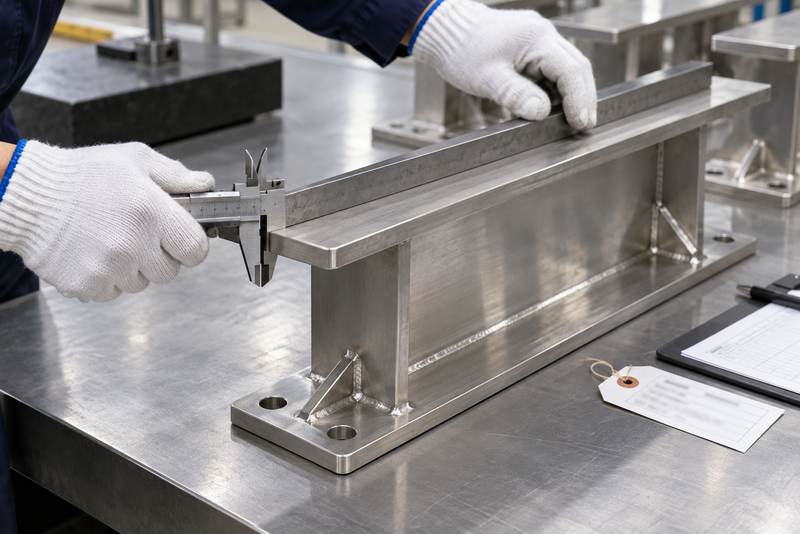
询价时至少应提供牌号、产品形态、关键尺寸、数量、工作温度、连续运行时间、载荷、支撑方式、加工图纸和检验要求。对于承压或重要承重件,还要明确设计依据、热处理、无损检测、材质复验和质量文件。
到货后应核对炉批、材质证明、实物标识、厚度或壁厚、外形尺寸和加工余量,并检查焊口、切割边和表面缺陷。无锡合创不锈钢有限公司可协助整理材料、切割和交付清单,但允许应力、截面和支撑仍应由项目设计确认。
九、运行中出现哪些信号要尽快排查?
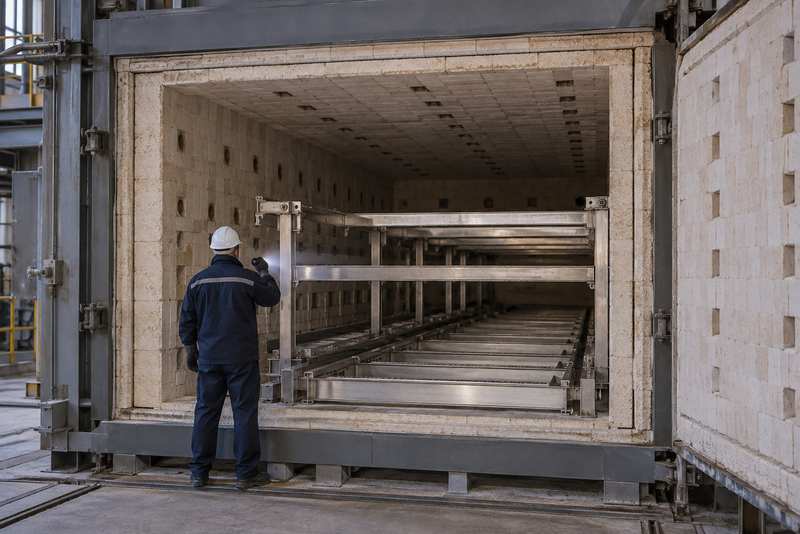
定期记录标高、直线度、圆度、支点位移和焊缝状态,比停炉后只看一次外观更有价值。发现下垂量持续增加、局部鼓包、支撑卡死、焊趾裂纹或氧化皮异常集中时,应同时检查热点、载荷和壁厚变化。
关于连续高温下的整体变形,可以结合310S在连续高温环境下的变形条件继续判断。若变形已经影响间隙、密封或承载,不应只靠校直继续运行,应由设备和材料人员共同评估更换与结构调整。
十、结语:预防蠕变的重点是控制温度、应力和时间
310S蠕变不是由单一牌号问题造成,而是温度、时间、载荷和结构共同作用的结果。设计时控制金属温度与应力,采购时保证材质和关键尺寸,制造时减少应力集中,运行中持续测量变形,才能把风险提前发现。
FAQ:310S高温构件蠕变常见问题
耐高温主要说明材料具有一定的高温氧化和组织稳定基础,不代表长期承载能力不随温度变化。温度、应力和时间同时存在时,仍可能出现缓慢永久变形。
恢复的部分更可能与热膨胀或弹性变形有关,但不能据此完全排除早期蠕变。应对比多次运行记录,看永久残余变形是否逐步增加。
不一定。增加厚度可以降低部分应力,但也会增加自重和热应力,仍需同时处理热点、跨度、支撑和固定方式。
局部热点、跨度中部、焊趾、开孔、截面突变、固定支点和已经减薄的位置更值得重点检查。实际顺序要结合受力方向和测温结果判断。
应核对材质证明、炉批号和实物标识,必要时按技术协议进行化学成分复验。检测结果必须能对应到具体构件或原材料批次。
要看变形速度、剩余截面、载荷、间隙和裂纹情况。若影响承载、密封或安全距离,应停止凭经验判断,由项目技术人员评估修复或更换方案。