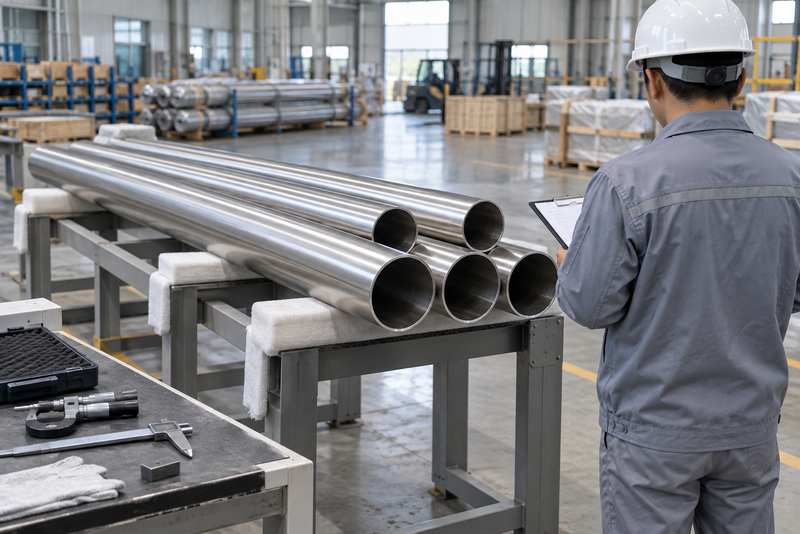
310S炉管到货时,只核对牌号和长度还不够。外径决定能否与原有接口和管件配合,壁厚关系到受力、加工余量和后续寿命,椭圆度则会直接影响对口、支撑与密封。三项尺寸应放在同一份图纸和订单要求下同时判断。
一、为什么不能只量一个外径?
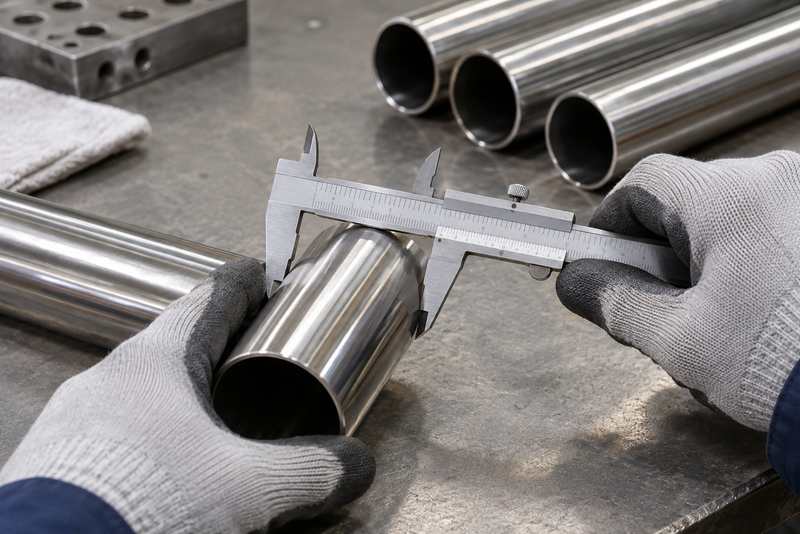
外径合格,不代表管子就一定能顺利安装。若壁厚偏薄,实际内径会变大;若截面已经变椭圆,局部外径即使接近名义值,装配时仍可能出现间隙不均、对口困难或夹具受力不稳。
用于高温设备的炉管,安装后还会经历升温、载荷和热位移。到货阶段把尺寸问题找出来,通常比现场切改或返工更可控。合创不锈钢在梳理炉管询价与供货要求时,会把外径、壁厚、长度、允许偏差和检测位置写成可执行的项目,而不是只保留“310S炉管”这一项名称。
二、外径主要核对什么?
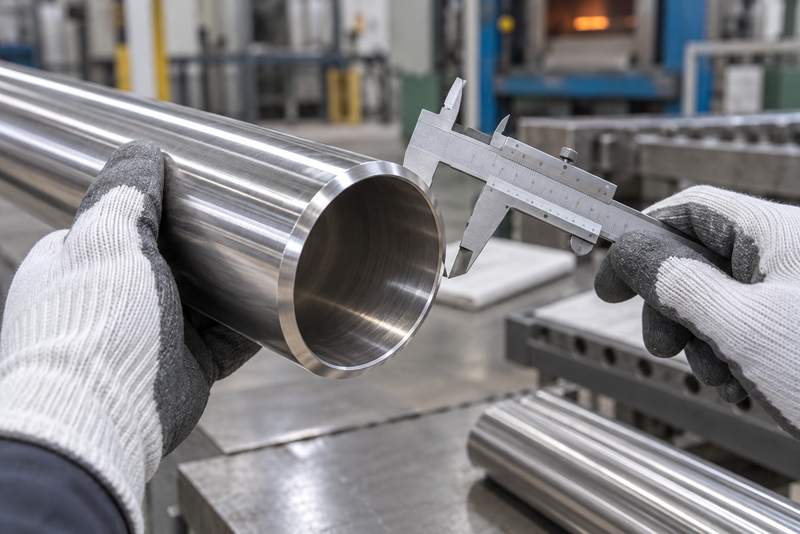
外径首先要与图纸、配套管件和连接方式对应。涉及焊接对口时,应同时看坡口预留、错边控制和夹具尺寸;需要穿过炉墙、支撑孔或密封结构时,还要核对安装间隙。
测量不能只选一个端头。宜在管子两端及有代表性的中部截面复测,并记录测量工具、方向和位置。若同一截面不同方向读数差别明显,就不能把最大或最小单个读数当作整根管的结论。
三、壁厚为什么要结合用途看?
壁厚不仅影响重量。对于承受介质压力、外部载荷或需要开孔、车削、焊接的管段,壁厚偏差还会影响加工余量、局部强度和使用安全边界。高温下的实际受力条件,应由设备设计和项目技术要求确定,不能凭常温经验自行放宽。
验收时要分清名义壁厚、最小实测壁厚和允许偏差。若订单要求按特定标准交付,例如流体输送用无缝钢管可参考 GB/T 14976 的相关要求,仍要以项目合同、图纸和技术协议约定的版本及指标为准。
| 核对项目 | 到货时的判断重点 |
|---|---|
| 外径 | 与接口、管件、支撑孔及装配间隙核对;记录多位置、多方向读数。 |
| 壁厚 | 对照名义值、最小允许值和加工余量;关注端部、焊接区或加工区。 |
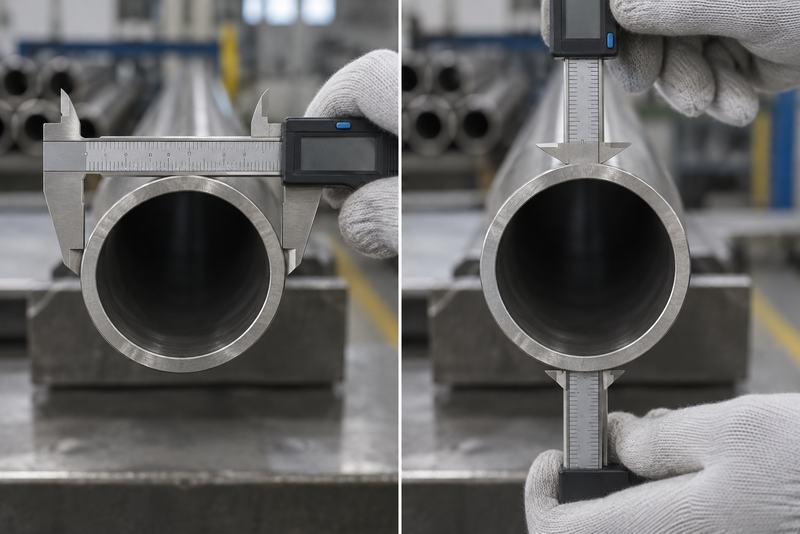
| 椭圆度 | 比较同一截面的最大、最小外径;异常时复测并检查运输、吊装痕迹。 |
| 文件与标识 | 将炉批、牌号、规格、数量与材质证明、实物标识逐一对应。 |
四、椭圆度会带来哪些实际问题?
椭圆度反映同一截面圆不圆。它过大时,法兰、管件或夹具可能无法均匀贴合;焊接对口时也更容易出现错边不一致。对于需要在支撑环、炉墙孔或定位座内运行的炉管,局部变形还可能带来卡滞和受力偏心。
椭圆度并非只由制造造成。运输捆扎过紧、吊装方式不当、堆放支点过少,都可能让薄壁或长尺寸管材发生局部压扁。因此,发现异常时既要复测,也要保留外观、包装和受力痕迹,便于判断责任和后续处置。
五、测量时哪些位置容易漏掉?
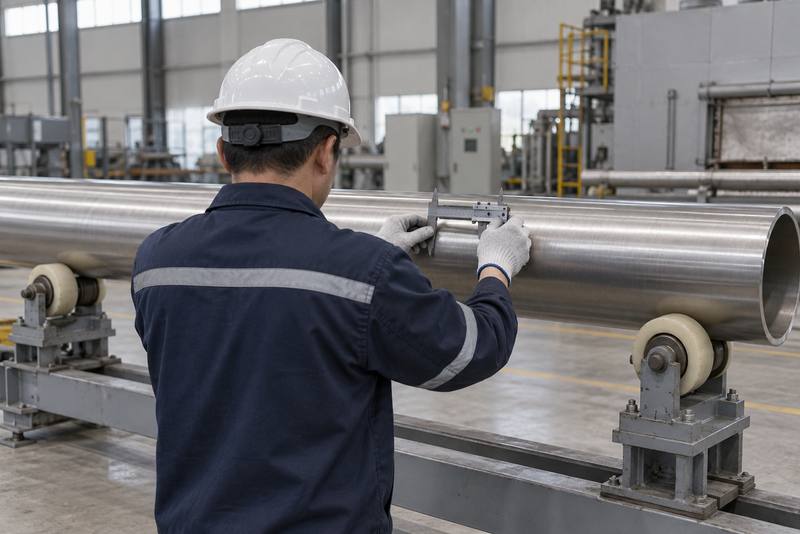
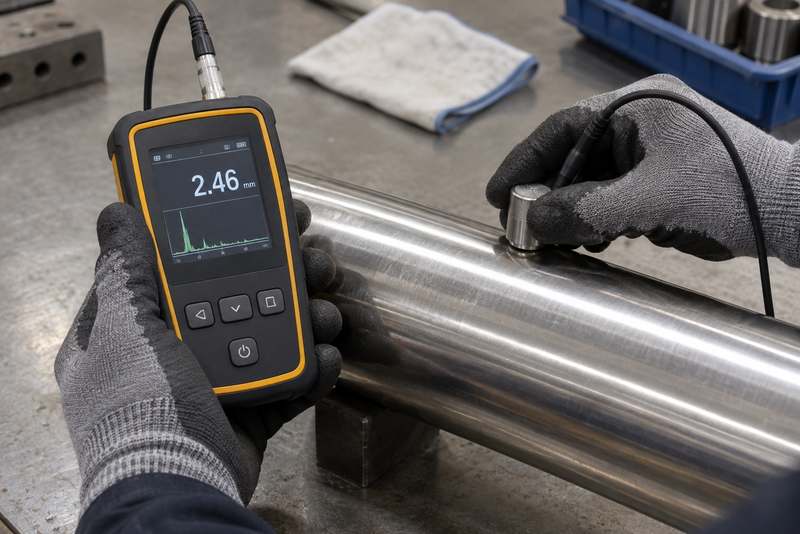
端部最容易测,但也最容易掩盖中部问题。长管应根据长度、运输状态和技术要求增加中部测点;有弯曲、压痕、焊缝、开孔或拟加工区域时,应单独记录。用超声测厚时,还要确认仪器校准、耦合状态和测点表面是否平整。
对于高温输送系统,310S耐热不锈钢高温输送管与弯头、异径管配套使用时,不能只核对直管数据。连接端的外径、壁厚、坡口和实际装配尺寸应放在一起确认,避免安装时才发现管件与直管不匹配。
六、发现尺寸异常后应怎样处理?
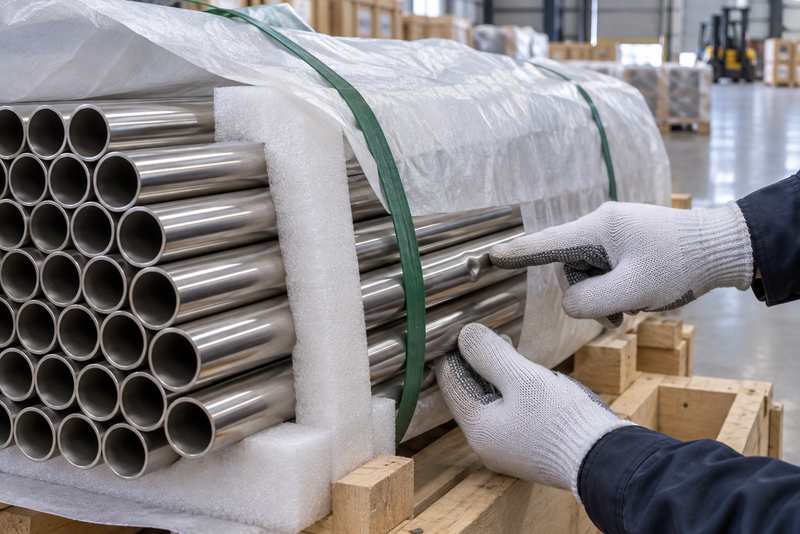
先复测,再判定。复测应使用适合量程和精度的工具,并在相同位置、不同方向留存数据。确认异常后,不建议靠现场强行校圆、削薄或补焊来“凑尺寸”,尤其是涉及高温、承压或重要受力部位时。
合创不锈钢可根据订单协助核对310S耐热不锈钢炉管、310S耐热不锈钢无缝管和配套加工件的规格、材质证明及加工信息;是否接收、返工或追加检测,仍应由采购、检验和项目技术人员按合同及使用风险共同确认。
七、材质证明和尺寸记录怎样对应?
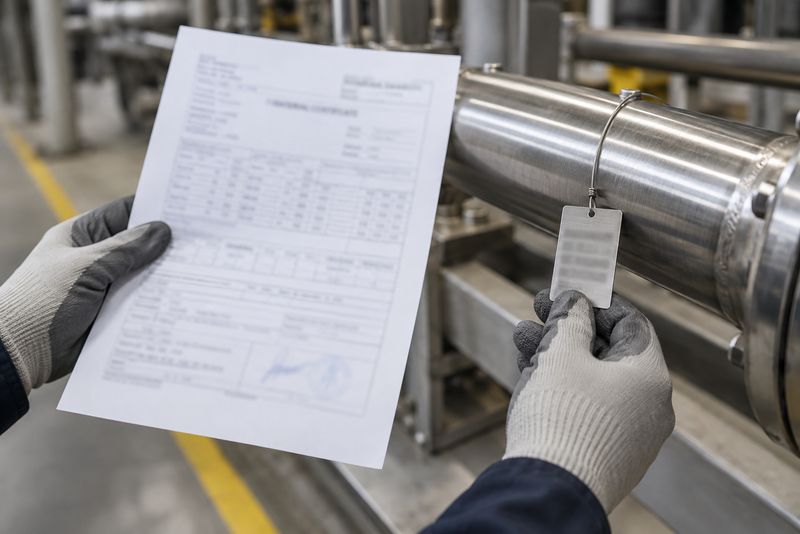
材质证明用于核对牌号、炉批和检验信息,尺寸记录用于证明本批实物是否满足订单要求,两者不能互相替代。收货时应让每捆、每支或每个可追溯单元与相应标识、数量和文件建立对应关系。
若后续需要切割、定尺或机加工,还应把原始标识如何保留写清楚。对310S耐热不锈钢无缝管等需要再加工的材料,先完成来料尺寸与炉批确认,再进入加工流程,更有利于减少混料和交付争议。
八、询价和验收单建议写清哪些内容?
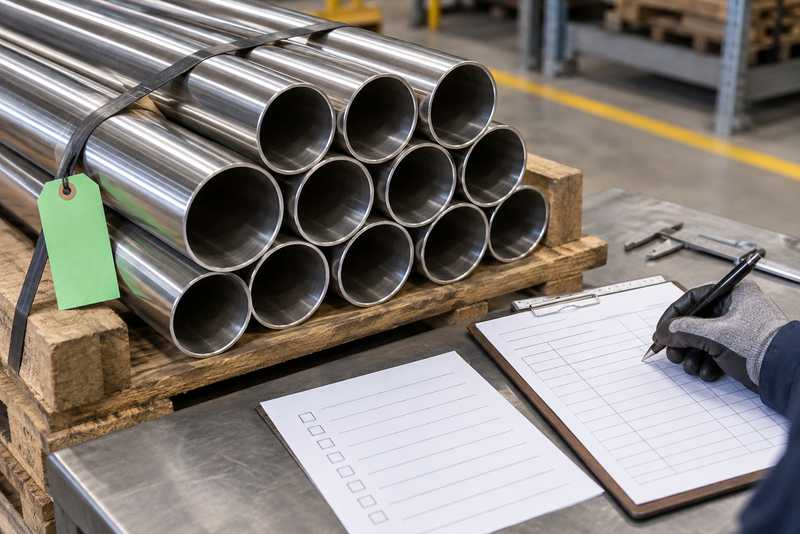
询价时至少写明牌号、供货形态、外径、壁厚、长度、数量、执行标准、允许偏差、表面状态、端部形式和交付文件。若有椭圆度、直线度、无损检测、定尺、坡口或耐压试验要求,也应单独列出,不能把它们隐含在“按国标”四个字里。
验收单建议留出实测位置、测量方向、工具编号、检验日期和异常处理栏。把三项尺寸与材质、外观、数量一起闭环,才能让炉管在入库、加工和安装之间保持可追溯。
FAQ:310S炉管到货验收常见问题
需要。外径不能反映最小壁厚和局部减薄情况,尤其是有加工、承压或高温受力要求时,应按订单和技术要求核对壁厚。
除两端外,长管宜增加中部测点;有压痕、吊装痕迹、焊缝或拟加工区域时,应把这些位置单独纳入测量记录。
通常不建议。应根据管径、长度、使用风险和技术要求设置测点,并记录具体位置,避免用单点结果代表整根管。
应先按合同和项目要求评估。对高温、承压或重要受力管段,不宜未经确认就采用强行校圆等处理,以免引入新的损伤。
需要。文件必须能与实际到货批次、规格和数量对应;没有清楚实物标识,后续切割、加工或混放时会增加追溯风险。
不一定。国标提供通用依据,但设备图纸、合同和技术协议可能对尺寸、检测、端部和交付文件提出更具体要求,应优先按经过确认的项目文件执行。