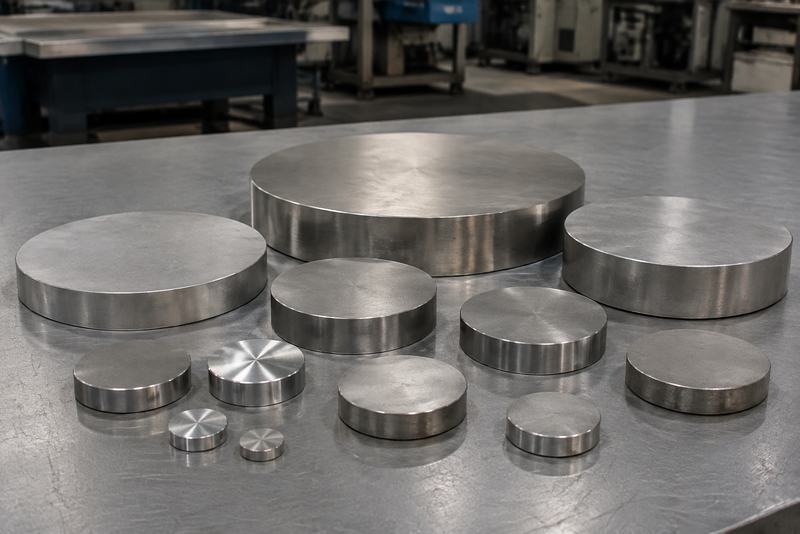
采购高温炉底板、设备端板或圆形连接件时,只写“310S圆板,直径一米、厚度十毫米”,产品未必能直接安装。圆形割件通常由钢板数控下料得到,不等同于精加工零件,成品尺寸、加工余量、孔位和边缘状态都应提前说清。
一、先分清要的是毛坯还是成品件
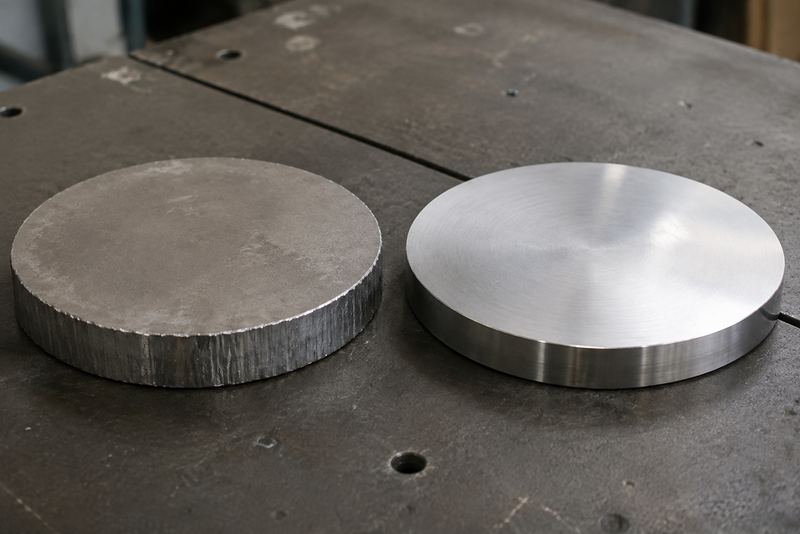
圆形割件可以是保留切割边的毛坯,也可以继续车削外圆、钻孔、铣槽或加工密封面。毛坯要给后续工序留量,成品件则按最终图纸控制直径、孔位、倒角和表面粗糙度。
选择310S耐热不锈钢割件时,询价单要明确“切割交付”还是“机加工交付”,两者的公差、检验和价格组成不同。
二、直径应按成品尺寸还是下料尺寸?
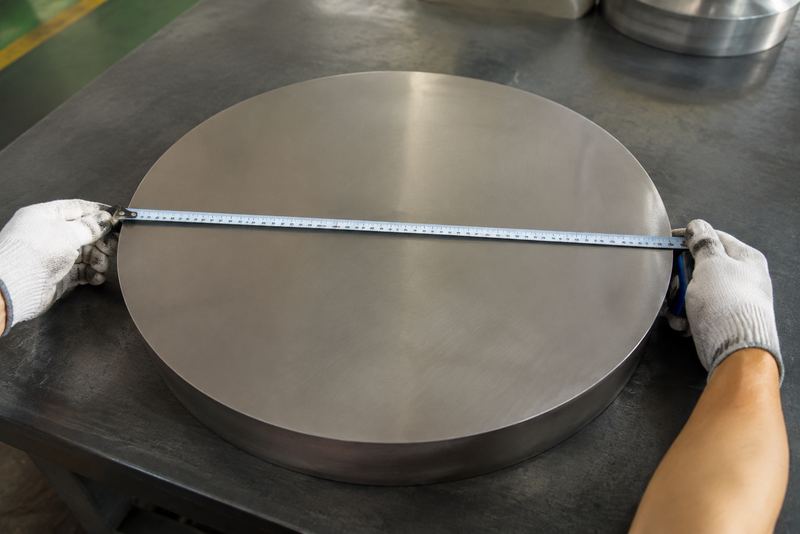
准备车削外圆时,应先给成品直径,再单独写明单边加工余量。例如成品直径为500mm、单边留量3mm,下料外径可按约506mm核对。这个数字只是计算示例,3mm并非通用余量;实际数值要结合板厚、切割方式、成品公差和车削工艺确认。图纸若已经标注下料直径,就不能再次重复加量。
只用于焊接定位或炉体覆盖的圆板,也要说明直径允许偏差与测量方法。卷尺适合到货时粗略核对,大尺寸或较严公差应使用量程合适的卡尺、直径尺,或按技术协议采用坐标测量。存在椭圆风险时,至少测量两个相互垂直的方向;要求更严时应增加测量方向并记录最大值与最小值。
三、厚度为什么不能只看名义数字?
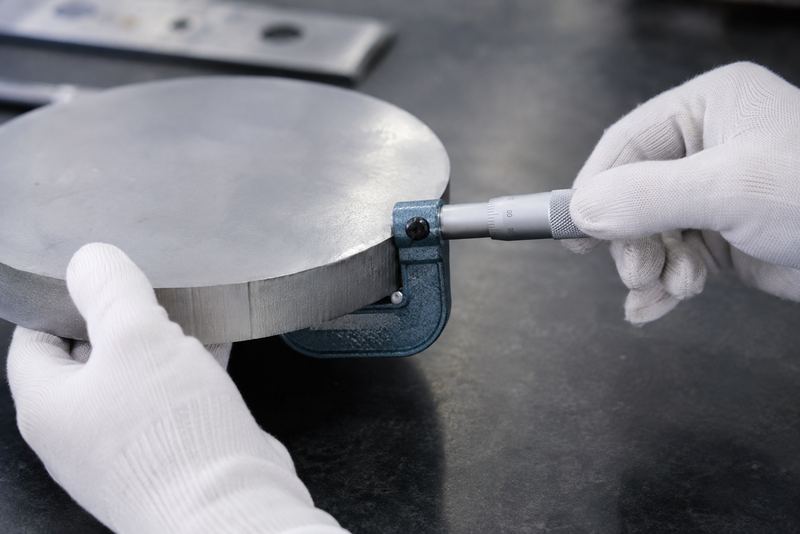
割件厚度首先由设备设计温度、载荷、跨度、支承和连接方式确定。材料在高温下的承载能力会随温度变化,310S耐氧化并不等于任意厚度都能长期承受相同载荷。供应商可以核对材料标准、厚度偏差和加工余量,但不能代替设备设计方完成结构厚度计算。
原料使用310S耐热不锈钢热轧板或310S耐热不锈钢中厚板时,还要考虑钢板允许厚度偏差,不能把“10mm板”理解为每个位置都正好10.00mm。询价和图纸中应把四种厚度分开:
| 厚度口径 | 主要确认方 | 应写清的内容 |
|---|---|---|
| 设计厚度 | 设备设计方 | 设计温度、载荷、跨度、支承、允许变形和寿命条件 |
| 订货名义厚度 | 采购方与供应商 | 原板规格、执行标准、交货状态和订单厚度 |
| 最小实测厚度 | 采购方与供应商 | 允许偏差、测量方法、测点位置和验收下限 |
| 加工后成品厚度 | 加工方 | 加工余量、最终公差、表面要求和测量位置 |
四、原料标准和表面状态怎么核对?
310S通常按国标牌号06Cr25Ni20核对,热轧钢板可结合GB/T 4237—2015《不锈钢热轧钢板和钢带》确认牌号、交付和检验要求。尺寸、外形和允许偏差可结合GB/T 709—2019及订单执行。两个标准目前均为现行标准,但具体采购仍应以合同签订时的有效版本和技术协议为准。
热轧酸洗面适合多数高温结构件;需要密封面或外观面时,应把表面加工要求写入图纸,并检查原板划伤、压坑、氧化皮残留和分层风险。
五、激光、等离子和机加工切割怎么选?
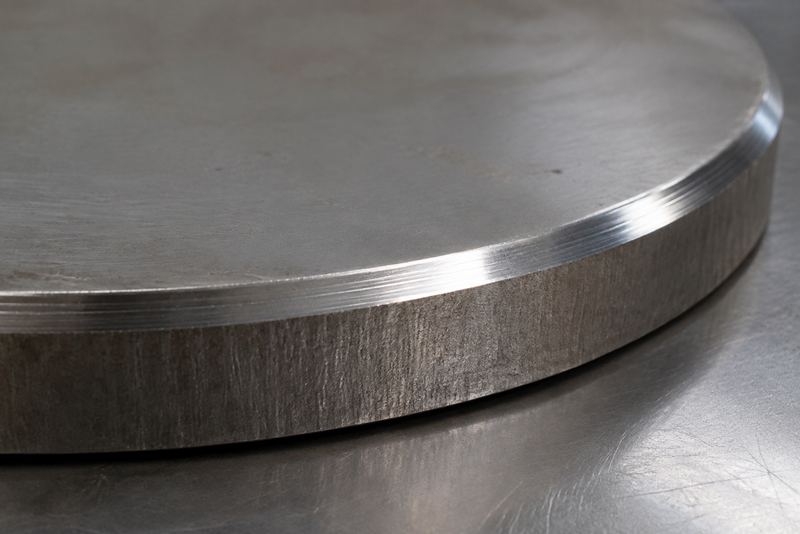
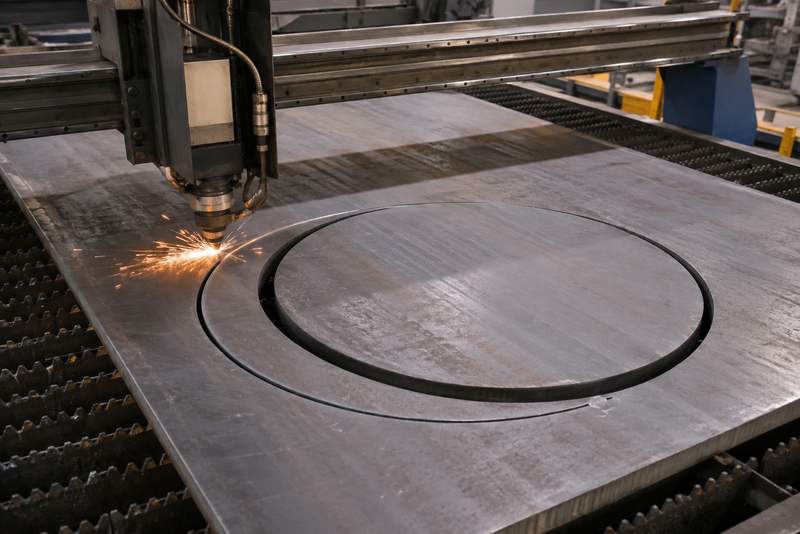
中薄板且尺寸要求较高时,激光切割较利于控制轮廓和热影响区;厚板采用等离子切割效率较高,但要为斜度、挂渣和热变形留出修整空间。要求较严的外圆或密封配合尺寸,仍宜车削或铣削完成。
可在310S不锈钢加工要求中写清下料、校平、钻孔和倒角。切割设备的理论精度不能代替成品公差,实际结果还受板厚、设备状态和热输入影响。
六、平面度和切割边为什么容易被忽略?
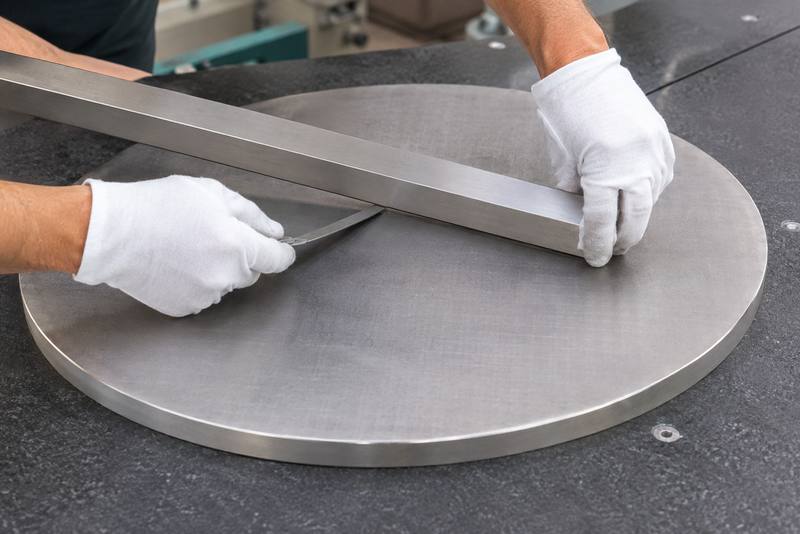
圆形割件离开整板约束后可能因残余应力和切割热量翘曲。用于承托、旋转或密封连接时,平面度不足会造成支撑不均、组装间隙和局部受力。
现场粗查平面度可使用直尺配合塞尺,要求较严时应在基准平台上用百分表按约定测点检查,允许值必须写入图纸或技术协议。切割边的交付状态也要明确为原切割、打磨、倒角、开坡口或精加工,并检查缺口、熔渣、分层、裂纹和明显斜度。需要与310S耐热不锈钢法兰配套时,还要复核外径、孔距、中心孔和同心度。
七、开孔和加工余量怎样写进图纸?
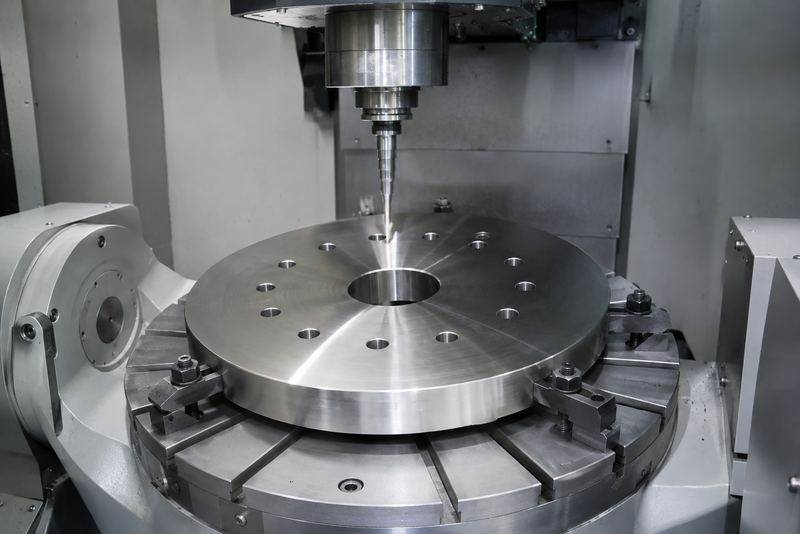
有中心孔、螺栓孔或长圆孔时,应以同一基准标注孔径、孔距、分布圆和角度,否则容易出现孔位旋转、中心偏移或内外圆不同心。
| 使用情况 | 必须写明的尺寸 | 建议检查 |
|---|---|---|
| 直接焊接圆板 | 外径、厚度、坡口 | 圆度、平面度、切割边 |
| 机加工毛坯 | 成品直径、单边留量、厚度 | 余量是否连续、中心定位 |
| 带中心孔圆板 | 外径、孔径、同心度 | 内外圆偏心、孔边质量 |
| 带螺栓孔端板 | 外径、孔数、孔径、分布圆 | 孔距、角度、端面平整度 |
八、到货验收要查哪些项目?
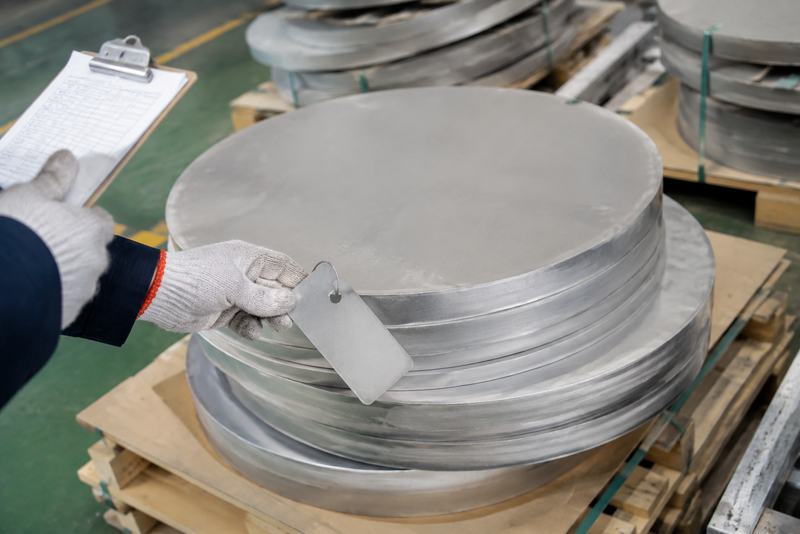
先核对06Cr25Ni20牌号、炉批、材质证明、原板标准、图号和数量,再按公差等级选用量具检查直径、厚度、平面度、孔位及加工余量。厚度测点应覆盖边缘和内部代表位置,避开不适合作为母材厚度依据的切割热影响区;内部难以接触或协议有要求时,再采用超声测厚。光谱复验、超声或渗透检测应按设备重要程度和技术协议确定。
表面要查看划伤、压痕、异常氧化、切割缺口和防护情况。无锡合创不锈钢有限公司可协助核对原板、下料、加工和交付要求,最终尺寸以确认图纸和订单为准。
九、结语:把尺寸基准写清比只报规格更重要
310S圆形割件应先由设计方确定结构厚度,再由采购方、供应商和加工方共同确认成品直径、下料余量、厚度验收值、平面度、孔位及边缘状态。相关板材选择也可结合310S不锈钢板用于高温设备时,厚度和表面状态怎么选?进一步核对。
询价时建议一次提供:
- 牌号、执行标准及材质文件;
- 用途、设计温度、载荷、跨度和支承方式;
- 成品外径、公差及单边或直径总余量;
- 名义厚度、最小实测厚度及成品厚度;
- 孔位基准、平面度、边缘和粗糙度;
- 数量、交货状态、检测、包装和图纸版本。
FAQ:310S圆形割件常见问题
不是。圆形割件从钢板下料,圆钢切片来自棒材,两者的原料方向、厚度范围和加工路线不同。
没有统一数值。应根据板厚、切割方式、成品公差和后续车削能力确定,并在订单中明确是单边留量还是直径总留量。
不能直接等同。应结合相应钢板标准的允许偏差,并在有需要时单独约定成品最小实测厚度。
通常不建议直接这样判断。密封面需要按平面度、粗糙度和配合要求进一步加工与检验。
是否需要取决于原料状态、切割后的加工与焊接过程以及设计要求,不能把固溶处理作为所有割件的固定工序。
至少提供材质、外径、厚度、数量、交付状态和用途。带孔或需要机加工时,还应附基准完整的图纸、公差、检测及包装要求。