一、先说结论:焊丝和气体要成套确认
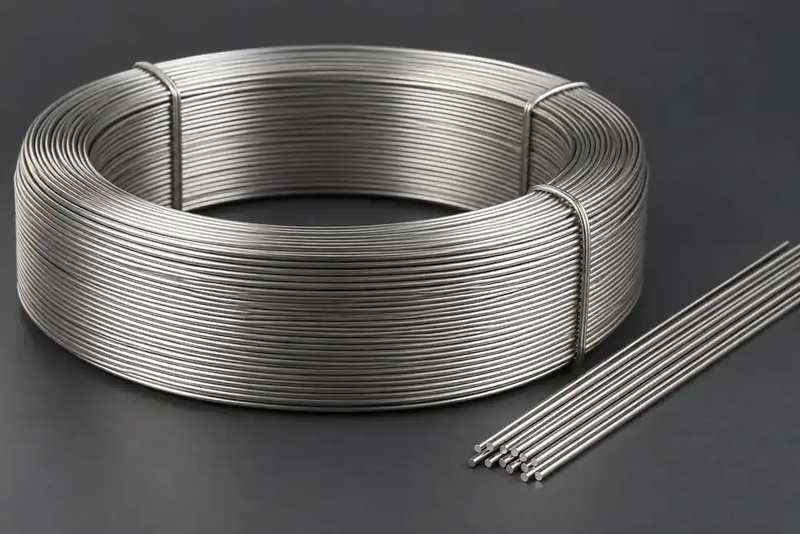
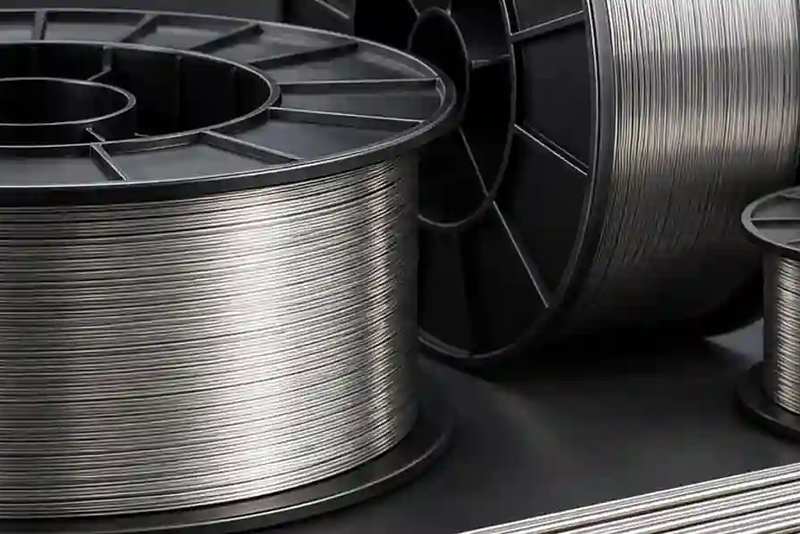
310S炉管维修不是把“310S焊丝”写进采购单就结束了。焊丝直径要和管壁厚度、坡口间隙、焊接位置、热输入及送丝设备匹配;保护气体还要与焊接方法、喷嘴、流量和现场风速配套。合创不锈钢在整理询价时,会先核对炉管母材、维修部位和焊接方法,再确认焊丝规格与质量文件。
二、先判断维修接头和母材组合
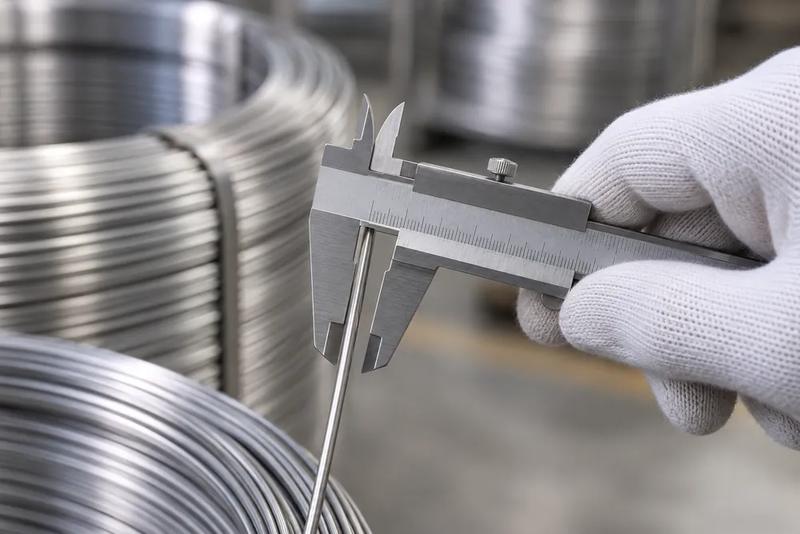
维修前要确认是同材修补、管段更换、裂纹挖补,还是310S与其他耐热钢的异种连接。还要记录炉管外径、壁厚、椭圆度、坡口形式、剩余壁厚和运行介质。若管壁已经明显减薄或存在沿晶裂纹,仅更换焊丝不能解决根本问题,应先由技术人员判定是否需要换管。
炉管与板材、法兰配套采购时,可分别核对310S耐热不锈钢炉管和310S耐热不锈钢焊材的规格边界,避免把产品名称当成完整工艺条件。
三、焊丝直径怎么和管壁厚度配合?
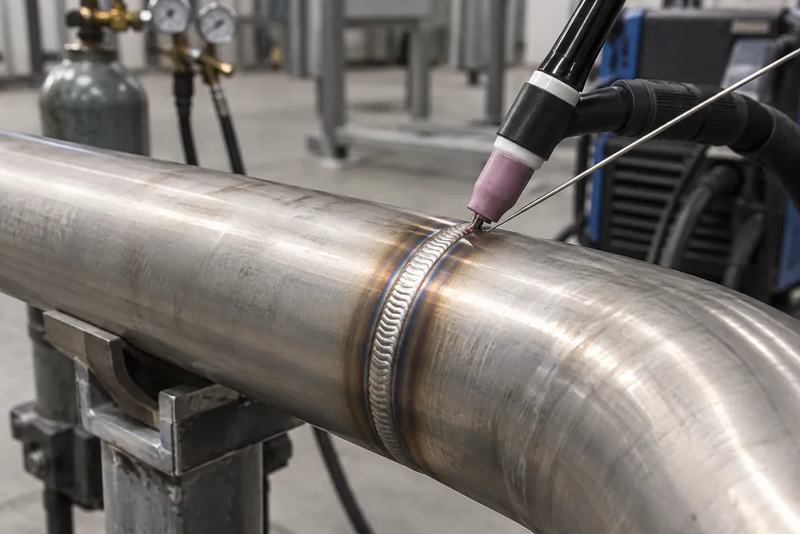
薄壁管和窄间隙维修通常需要更小的焊丝直径,以便控制熔深、热输入和焊缝成形;较厚管壁、填充量较大的接头,才有条件评估更大直径。常见焊丝直径包括0.8、1.0、1.2、1.6、2.0、2.4和3.2 mm,但这只是供货系列,不能直接当作现场参数。实际直径应通过工艺评定确定。
| 确认项目 | 对直径选择的影响 |
|---|---|
| 管壁厚度 | 薄壁和窄间隙优先控制熔深与热输入 |
| 坡口与间隙 | 根部间隙、钝边和坡口角影响填充量 |
| 焊接位置 | 全位置焊对熔池控制和送丝稳定性要求更高 |
| 焊接方法 | 氩弧焊、熔化极气体保护焊设备要求不同 |
| 维修空间 | 喷嘴、焊枪和送丝角度限制可用直径 |
| 工艺评定 | 以评定记录确认电流、速度和层间控制 |
四、氩弧焊保护气体重点看什么?
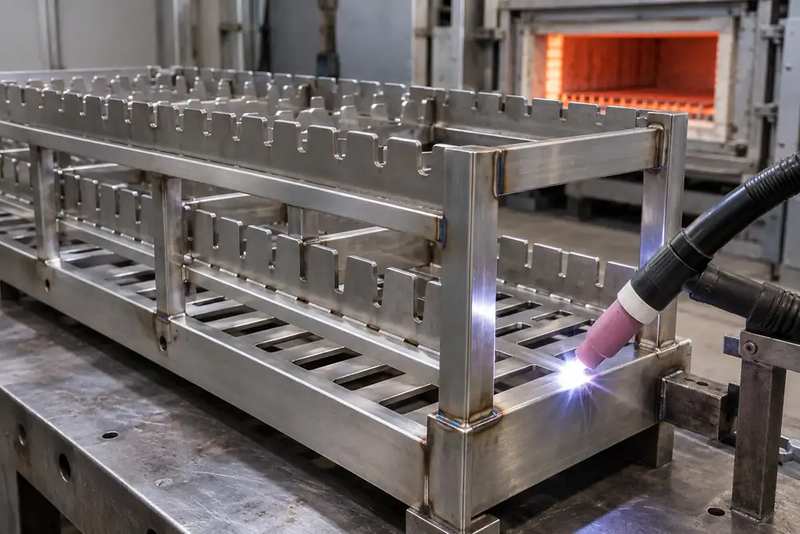
氩弧焊常用于炉管根部、薄壁管和需要观察熔池的维修位置。保护气体要确认气体种类、纯度、流量、喷嘴尺寸、背面充气方式和现场防风。管内是否需要充氩、充气长度和排气位置,也应写进工艺文件;只写“用氩气”而不写流量和背保护要求,现场很难复现。
五、熔化极气体保护焊怎样避免保护不足?
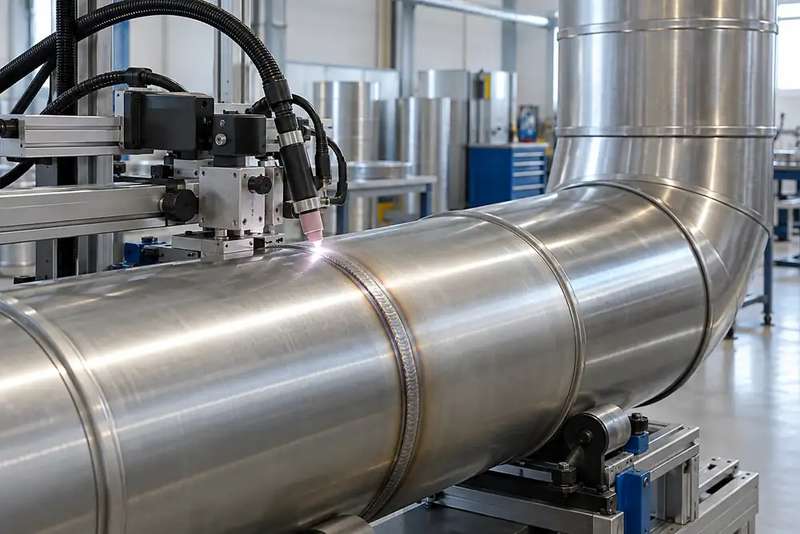
采用熔化极气体保护焊时,保护气体组成、送丝速度、焊枪角度、喷嘴高度和层间清理需要一起验证。风速较大、喷嘴距离过远、流量过小或过大,都可能造成气孔、飞溅和焊缝表面氧化。维修现场应尽量设置挡风措施,并在试焊后检查焊缝外观和成形。
六、热输入和层间温度为什么不能照搬?
310S炉管长期受热后,母材可能已经存在氧化、组织变化和局部减薄。维修焊接应控制热输入、焊接顺序和层间温度,避免大电流长时间停留在管壁上。对于反复启停或高约束部位,应把预热、层间清理、焊后处理和检测要求写进焊接工艺评定,而不是只给出一个焊丝直径。
七、焊丝到货和现场领用怎么核对?
到货时应核对焊丝牌号、直径、批号、包装、生产信息和质量证明书,检查是否受潮、锈蚀、沾油或混批。开封后按现场焊材管理要求保存,剩余焊丝不要与普通碳钢焊材混放。合创不锈钢可协助整理焊丝、炉管和加工件的配套清单,但现场领用仍要按项目焊材管理制度执行。
八、维修焊缝要安排哪些检查?
外观检查应覆盖焊缝成形、咬边、弧坑、未熔合、裂纹和飞溅清理。涉及承压、密封或高温关键位置时,还应根据设计和技术协议安排无损检测、尺寸复核或压力试验。检测方法与比例不能只按“炉管维修”四个字决定,应结合接头类别、运行介质和失效后果确认。
九、采购单怎样写才不容易漏项?
采购文件至少写明母材牌号、炉管规格、维修位置、焊接方法、焊丝直径、保护气体、背面保护、数量、包装、批次文件和检测要求。若需要焊前清理、坡口加工或现场预制,可在310S不锈钢加工要求中写清加工边界和交付责任。
十、结语:让焊丝选择服从维修工艺
310S不锈钢焊丝的直径和保护气体没有脱离接头条件的固定答案。先确认管壁、坡口、位置、方法和工艺评定,再把焊丝牌号、直径、气体、流量和检测写进同一套文件,才能让炉管维修具备可执行性和可追溯性。
FAQ:310S不锈钢焊丝炉管维修常见问题
不一定。焊丝直径过大可能带来热输入过高、熔池难控制和薄壁烧穿风险,应与壁厚、坡口和焊接位置匹配。
不一定。流量过小会保护不足,过大可能造成紊流卷入空气,应通过喷嘴、流量和现场风速试焊确认。
是否背面充气取决于接头结构、焊接方法、根部质量要求和工艺评定,不能只按管材名称决定。
不能直接替换。两者设备、熔敷方式、保护条件和工艺控制不同,需按维修方案重新确认。
不建议。应按工艺要求清理氧化皮、油污和污染物,并检查剩余壁厚和裂纹范围后再决定维修方式。
不够。还应核对牌号、直径、批号、质量证明书、包装完整性及受潮锈蚀情况,重要项目按协议复验。