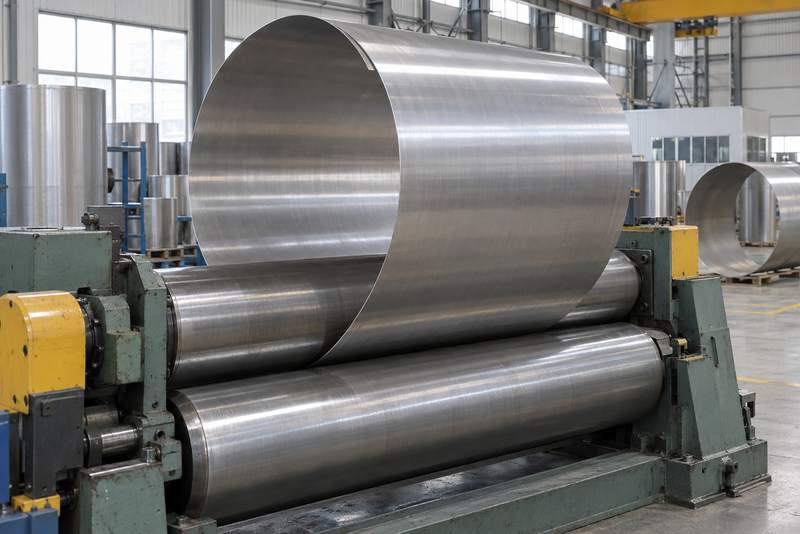
如果你正把310S板材卷成炉筒、风管或设备外壳,最容易低估的往往不是设备吨位,而是回弹、首尾直边和焊前圆度。
先说结论:稳定的圆度来自统一尺寸基准、卷前板形检查、两端预弯、小压下量多道次卷制和全过程复测。回弹没有适用于所有板厚与直径的固定补偿值,应通过试卷和实测逐步修正。
| 控制阶段 | 容易出现的问题 | 优先核对 | 现场做法 |
|---|---|---|---|
| 卷前 | 尺寸算错、板形不稳 | 内径或外径基准、板厚、展开尺寸 | 图纸会审并检查板形、厚度和板边 |
| 成形 | 首尾直边、局部压扁 | 端部预弯、辊筒平行、每道压下量 | 先预弯,再分道次、对称卷制 |
| 测量 | 只测一处误判圆度 | 多方向直径、样板贴合、纵缝状态 | 同一基准和量具分阶段记录 |
| 焊后 | 缩径、椭圆、错边 | 组对间隙、定位顺序、焊接热输入 | 工装约束、分段施焊并复测校圆 |
这张表用于安排加工检查顺序,不能替代图纸公差、设备能力确认和焊接工艺文件。
一、卷圆前为什么要先查板形和材料状态?
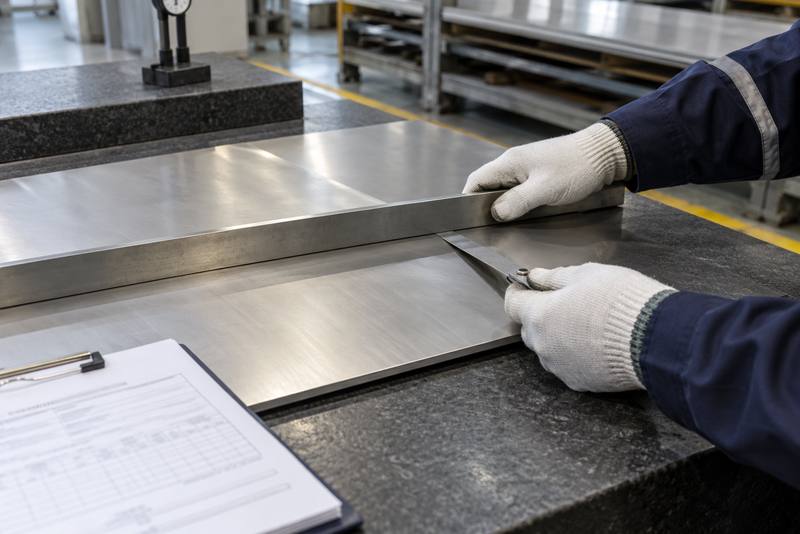
310S在国标体系中通常按06Cr25Ni20、统一数字代号S31008核对,可参考GB/T 20878—2024《不锈钢 牌号及化学成分》。牌号确认后,还要核对板厚、宽度、长度、轧制和交货状态,不能只看一张材质证明书。
板材已有波浪、瓢曲、局部压伤或厚度分布异常时,进入卷板机后不容易靠多压几次自动消除,反而可能把原有问题带到筒体上。卷前宜检查板面、板边、对角线和代表性位置厚度;需要矫平、修边或去毛刺的,应先完成再划线。
热轧板的尺寸、外形和交货要求可结合GB/T 4237—2015《不锈钢热轧钢板和钢带》核对;冷轧板则按订单采用的国标和表面要求确认。最终加工验收仍以双方确认图纸和技术协议为准。
二、内径、外径和成品直径为什么不能混用?
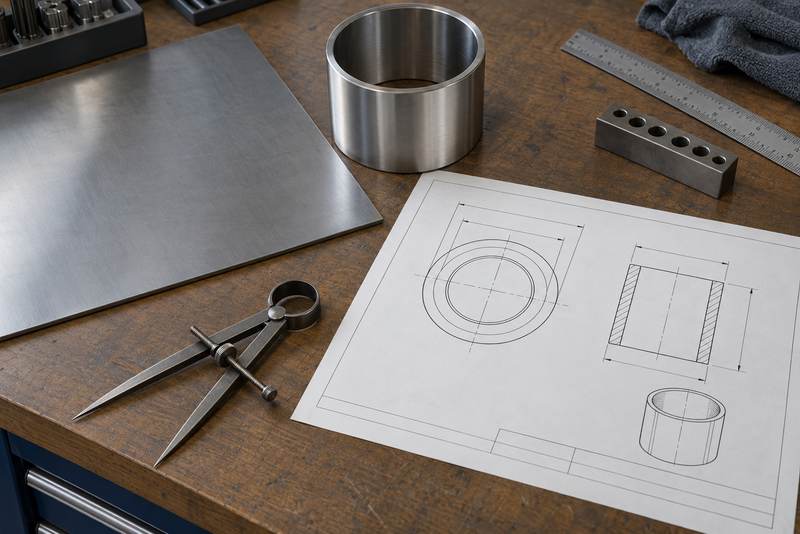
卷筒图纸应明确尺寸是内径、外径还是中心层直径,并注明该数值对应焊前还是焊后状态。把成品外径误当成下料计算的中性层直径,会直接造成展开长度和对口间隙偏差。
板厚较大、直径较小或圆度要求较严时,更要先确认计算基准。下料长度还可能受到纵缝坡口、预留修边量、焊接收缩和后续机加工影响。没有经过工艺确认,不宜凭经验统一加减一个固定数值。
询价时可把厚度、板宽、筒体长度、目标直径、直径基准、纵缝形式和允许圆度写在同一张图上。这样加工方才能判断设备辊径、开口空间和端部预弯能力是否匹配。
三、端部预弯怎样减少首尾直边?
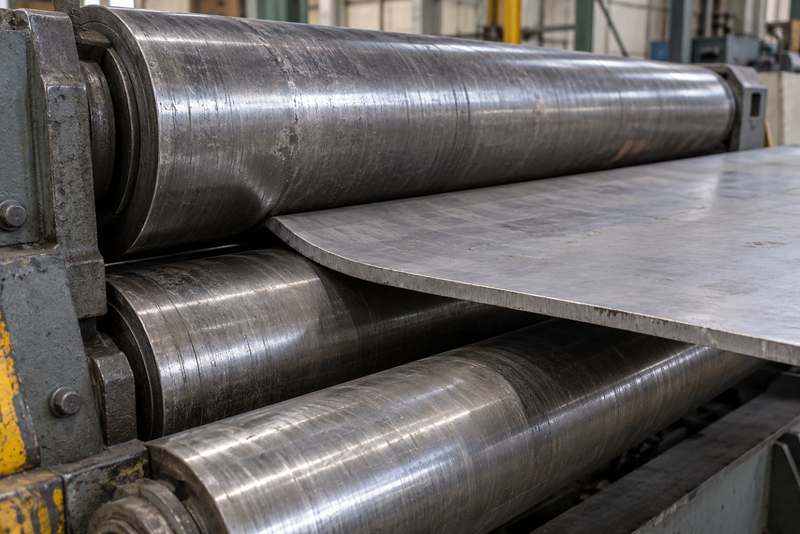
三辊卷板时,板材首尾两端会有一段不能充分贴合辊筒的区域。如果不先预弯,合口后容易留下直边,表现为接缝两侧突然变平,即使中间圆弧合格,整体圆度也会受影响。
端部预弯应让板边逐步接近目标曲率,再进入整体卷制。压力过小会留下直段,压力过大则可能形成局部折线、压痕或过弯。可使用经过确认的弧形样板检查贴合情况,同时观察板边是否出现层状缺陷、裂纹或明显变薄。
若设备无法把端部充分预弯,可以在下料时预留修边量,或采用经工艺人员确认的压头、模具预弯方案。是否允许切除直边,应在展开和下料阶段就确定,不能等筒体合口后再临时决定。
四、回弹量为什么要靠试卷逐步修正?
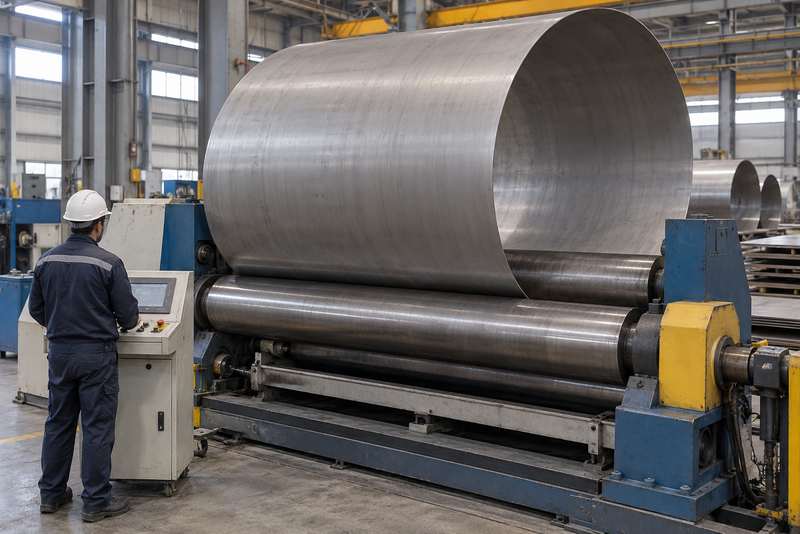
板材离开辊筒压力后会发生弹性恢复,卷出的直径通常会向较大方向变化。实际回弹受板厚、目标直径与板厚的比例、材料状态、卷板机辊径、摩擦条件和道次安排共同影响,同一牌号也不宜套用固定百分比。
较稳妥的做法是先采用保守压下量试卷一段,卸载后测量曲率,再按差值逐步修正。每次调整都记录辊位、道次、测量方向和结果;同批同规格可以据此形成工艺记录,但换板厚、直径或设备后仍要重新确认。合创不锈钢在整理卷圆订单时,也会把材料批次、下料规格和加工图对应起来,避免后续复用数据时混淆规格。
卷制时保持板料进给方向稳定,检查辊筒平行度和表面清洁度。小压下量、多道次、两端兼顾的卷法,更便于观察趋势,也比一次强压更容易控制局部扁平和板面划伤。
五、圆度应该怎么测,才不会只看出一个直径?
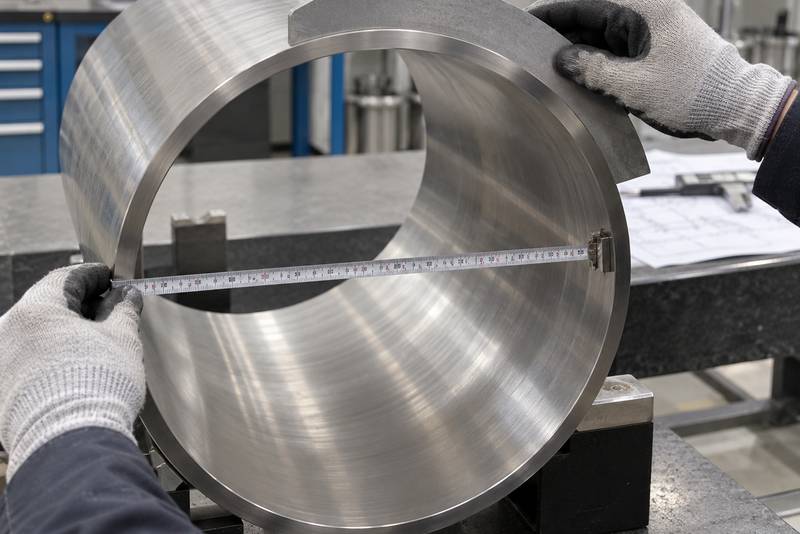
圆度不是“量一个直径合格”就能确认。至少应在相互交叉的多个方向测量,并根据筒体长度在端部、中部或图纸规定截面复核。薄壁大直径筒体在不同支承方式下会发生自重变形,测量时还应统一放置和支撑状态。
现场快速检查可使用直径尺、钢卷尺配合计算、内外径量具或弧形样板。要求较高时,可采用专用检具、激光测量或坐标测量方法。无论使用哪种工具,都要记录测量截面、方向、最大值和最小值,不能只保留平均数。
纵缝尚未闭合时,开口大小会影响测量结果;点固后和焊后也应分别复测。圆度允许值应来自确认图或技术协议,不能把其他直径、其他用途筒体的经验公差直接搬过来。
六、纵缝组对时怎样控制错边和间隙?
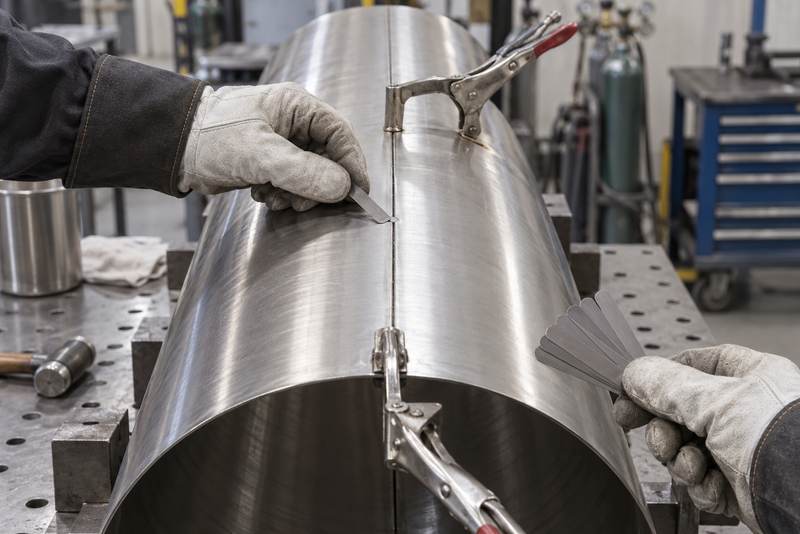
卷圆结束后,先清洁板边并检查两端曲率,再组对纵缝。局部直边没有处理好时,用夹具强拉虽然能暂时合口,松开或焊接后仍可能反弹,还会把应力集中在接缝附近。
组对要同时看间隙、错边、筒体直径和端口平齐。定位点宜按经确认的顺序分布,避免从一端连续锁死,把累计偏差赶到另一端。有坡口或后续机加工要求时,坡口角度、钝边和加工余量也应在点固前核对。
需要配法兰、封头或内件的筒体,可先用样板或临时定位工装检查配合关系。只让纵缝“看起来齐”,却不核对两端圆度和中心线,装配下一道工序时仍可能返工。
七、焊接为什么会把已经合格的圆度拉坏?
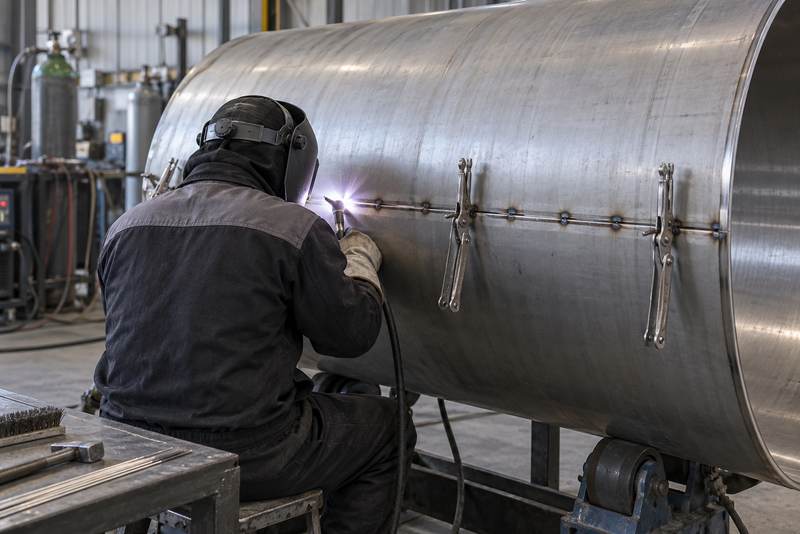
纵缝焊接会产生局部热膨胀和冷却收缩,筒体可能出现缩径、椭圆、角变形或接缝附近扁平。焊前圆度合格,不等于焊后一定保持不变,因此工艺中要预留复测和必要校正环节。
应按经过确认的焊接工艺控制装配间隙、定位焊长度、施焊顺序和热输入,并结合筒体刚度使用撑圆或外部工装。分段、对称或跳焊可以作为控制次序的思路,但不能擅自改变设计要求的焊缝连续性。
薄板尤其要关注连续长焊造成的热积累,可参考310S薄板焊接后容易变形,工艺上怎么控制?。具体焊材、参数、层道和检测要求,应由焊接工艺文件确定。
八、焊后校圆和终检要检查哪些项目?
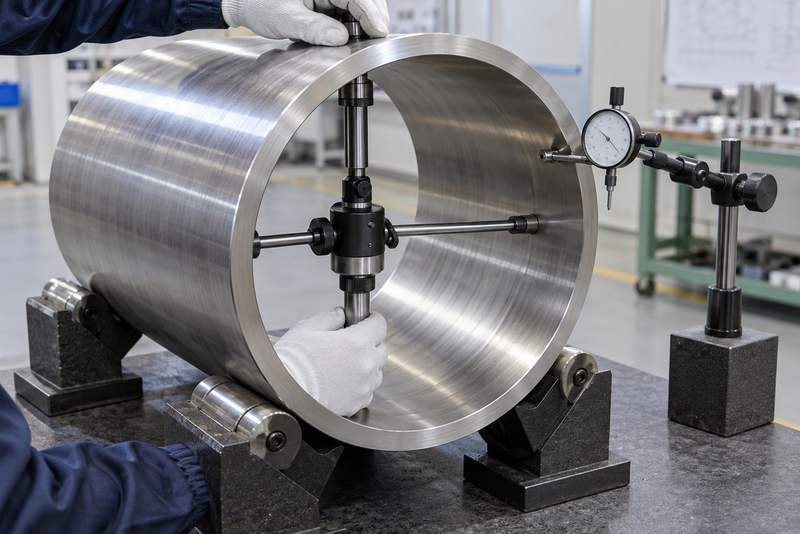
焊缝冷却到规定状态后,再按统一支撑条件复测端口和中部圆度、直径、筒体长度、端面状态及纵缝附近的局部曲率。还应检查板面压痕、划伤、折线、裂纹、分层迹象和局部减薄,必要时按项目要求完成焊缝无损检测。
需要校圆时,优先采用经过确认、可记录的机械方法逐步修正。未经批准的局部火焰矫正可能改变表面状态、尺寸和材料组织,不应为了赶进度随意使用。每次校正后都要重新测量,避免把一处椭圆改成另一处局部扁平。
最终记录至少包含图号、材料炉批、板厚、目标直径基准、设备编号、关键辊位或道次、焊前焊后测量值、返修和放行结论。这样后续同规格加工才能真正复用经验。
九、委托卷圆和询价时应该提供哪些数据?
委托310S不锈钢加工时,建议提供牌号、板材交货状态、厚度×宽度×长度、目标内径或外径、筒体长度、数量、纵缝结构、圆度及直线度要求、表面保护、焊接范围、检测和交付状态。已有图纸时,应标明尺寸基准与版本。
选用310S耐热不锈钢热轧板或310S耐热不锈钢冷轧板,不能只看表面亮不亮,还要结合板厚、板形、成形半径和后续焊接要求。不同交货状态对应的加工路线和表面保护方式可能不同。
无锡合创不锈钢有限公司可根据图纸协助整理材料、下料、卷圆和交付信息,但尺寸公差、结构安全及焊接验收仍应由项目技术方确认。把直径基准、允许偏差和检查方法写清楚,比在成品阶段争论“看起来够不够圆”更有效。
FAQ:310S板材卷圆成筒常见问题
没有适用于所有规格的统一数值。回弹与板厚、目标直径、材料状态、设备辊径和道次有关,应通过试卷、卸载测量和逐步修正确定。
不能这样判断。板厚会影响刚度和成形力,但直径板厚比、设备形式、材料状态及压下量也会改变回弹,仍需按实际规格试卷。
不建议。应按图纸在端部、中部或指定截面进行多方向测量,并统一支撑状态;只测一个截面可能漏掉锥形、腰鼓或局部扁平。
只有在展开和下料时已经预留修边量,并确认切后长度、坡口和接缝要求仍满足图纸时才可处理,不能在成品尺寸不足时临时切除。
通常要在卷制和点固阶段先把圆度、间隙与错边控制到工艺要求,再按焊接工艺施焊,焊后复测并决定是否校圆。具体顺序以图纸和工艺文件为准。
至少提供牌号、板厚、板宽、筒体长度、目标内径或外径、数量、纵缝形式、圆度要求、是否焊接及图纸版本;有表面、检测和炉批追溯要求也应一并写明。