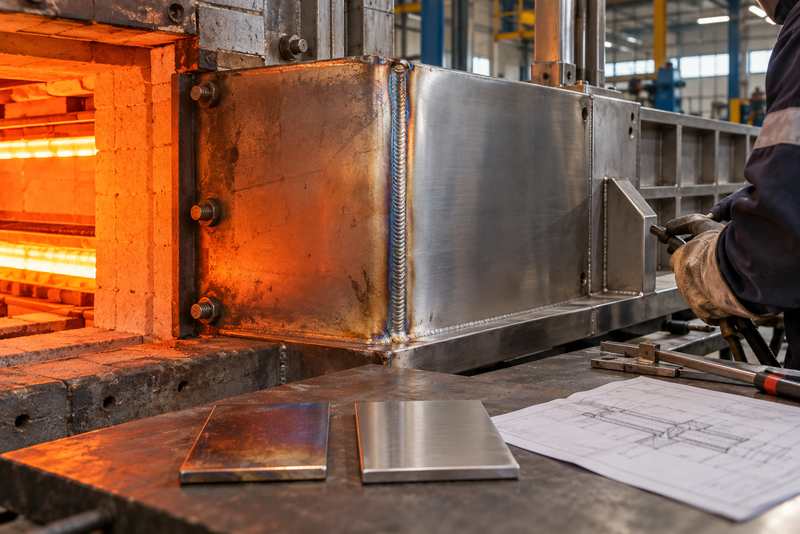
如果你正在设计炉壳、烟道或热处理设备,把310S和304直接在高温边界上对接,后期可能出现焊缝氧化、变形或热循环开裂。问题往往不只在焊材,而在材料分区和接头位置。
先说结论:310S应覆盖实际高温、强氧化和热冲击区域,异种焊缝尽量移到温度较低且变化平缓、约束较小、便于检查的位置。最终范围仍要根据金属温度而不是炉温名称确定。
| 位置条件 | 布置建议 | 主要原因 |
|---|---|---|
| 火焰或热流直接冲刷区 | 由310S连续覆盖,不在此处设异种焊缝 | 局部峰值温度和氧化负荷高 |
| 温差快速变化区 | 把接头移到温度更均匀的直段 | 反复启停时热应变集中 |
| 固定支点、转角和开孔边缘 | 焊缝与高约束位置错开 | 避免焊接残余应力和设备受力叠加 |
| 可接近的低温区 | 优先布置异种接头并留出检测空间 | 便于施工、复检和后续维修 |
这张表用于初步布置,不能代替设备热工计算和焊接工艺评定。
一、高温侧不能只按“炉内、炉外”划分
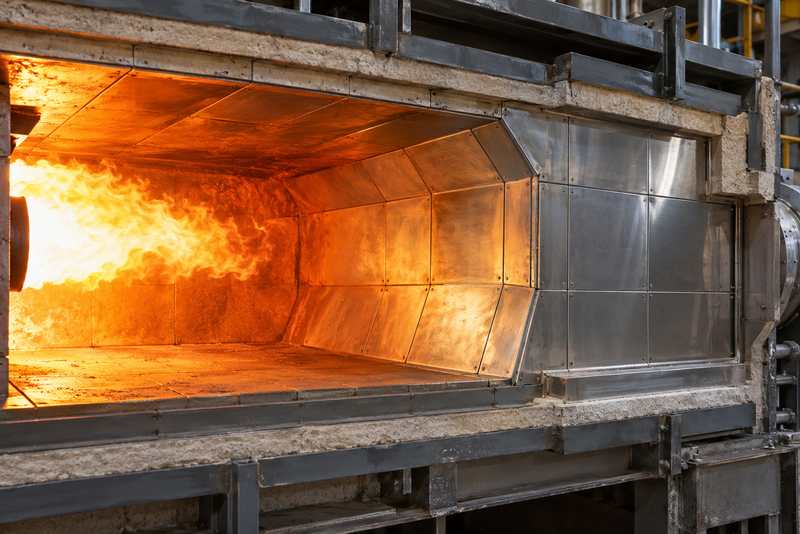
高温侧应按构件实际金属温度、炉气成分、受热方式和启停制度划分。炉内靠近烧嘴、热流转弯或积灰处可能形成局部热点;炉外有保温层覆盖时,金属温度也未必低。
310S与304的牌号和化学成分可按现行GB/T 20878—2024核对。两者都是奥氏体不锈钢,但310S更适合承担高温氧化区域,304不应因为采购方便而延伸到超出设计条件的位置。
二、310S应该延伸到哪里再转为304?
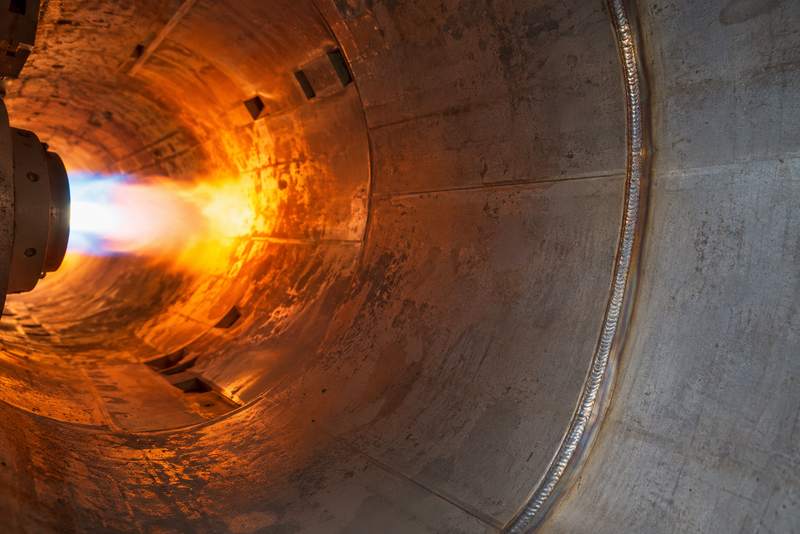
310S应越过最高温区和温差快速变化区,再在温度较稳定的位置转接304。设计时可把炉膛温度、构件金属温度、保温边界和启停过程画在同一张剖面图上,避免只用一条“炉墙线”划分材料。
如果温度数据不足,应先补测或由设备热工人员计算。关于两种材料的基础差别,可结合310S和304最大的差距,其实不只是耐高温理解,但最终边界仍以项目工况为准。
三、异种焊缝要避开哪些位置?
异种焊缝应避开火焰直接冲刷、烟气高速冲击、温度梯度最大、积灰冷凝和反复湿干的位置。固定支座、刚性转角、开孔边缘和厚度突变处本身就容易集中应力,也不宜再叠加异种接头。
更合适的位置通常是温度较均匀的直段,并能从设备外侧接近。接头两边还要留出焊枪操作、背面保护、无损检测和维修切割空间。
四、为什么焊缝不要紧贴固定支点?
310S与304在升温和冷却时都会伸缩,接头附近若被固定支点锁死,热位移就会转化为附加应力。焊接残余应力、设备载荷和热应力叠加后,裂纹常从焊趾、根部或几何缺口起始。
可通过滑动支承、膨胀间隙或柔性连接释放位移,但具体结构由设备设计方确定。焊缝应与固定点保持足够的结构距离,并避免落在弯角和刚性加强件的边缘。
五、坡口、间隙和厚度过渡怎样处理?
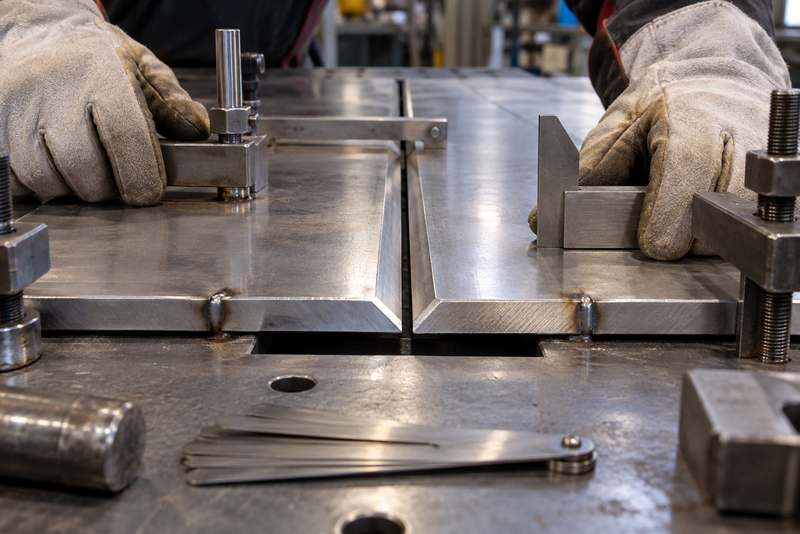
坡口形式、钝边和装配间隙要根据板厚、焊接方法和可达性确定。两侧厚度不同时,应按图纸设置平缓过渡,不能让薄板边缘直接顶在厚板台阶上形成尖锐缺口。
组对前要去除油污、氧化皮和切割残留,并使用不污染不锈钢的工具。薄板接头还要控制错边和夹具刚度,必要时参考310S薄板焊接后容易变形,工艺上怎么控制?安排焊接顺序。
六、焊材能不能只凭经验选择?
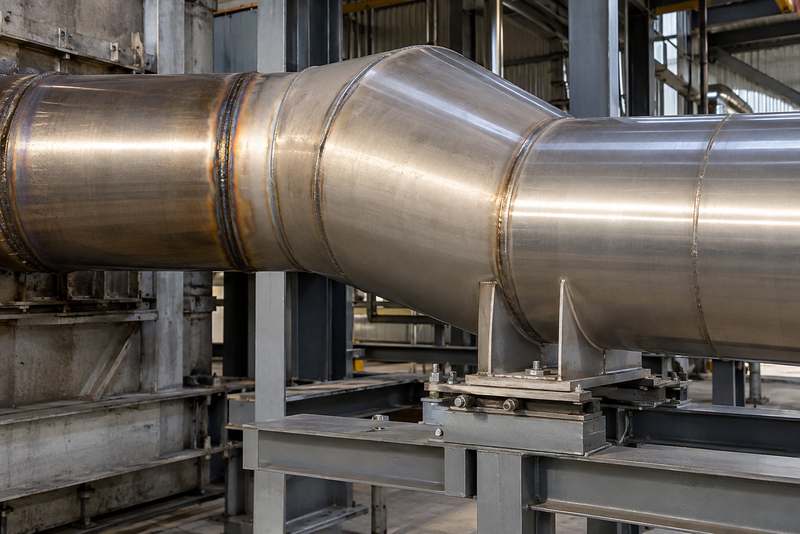
不能。焊材要同时考虑310S、304、稀释后的焊缝成分、使用温度、炉气和力学要求;仅凭“焊高合金就选高一级”无法代替工艺评定。采购310S耐热不锈钢焊丝或310S耐热不锈钢焊条时,应把两侧母材和工况一起告诉供方。
钢、镍及镍合金的焊接工艺评定可参考现行GB/T 19869.1—2005。正式生产应使用经过确认的焊接工艺规程,不在公开文章中给出一个适用于所有结构的焊材型号。
七、焊接过程要控制什么?
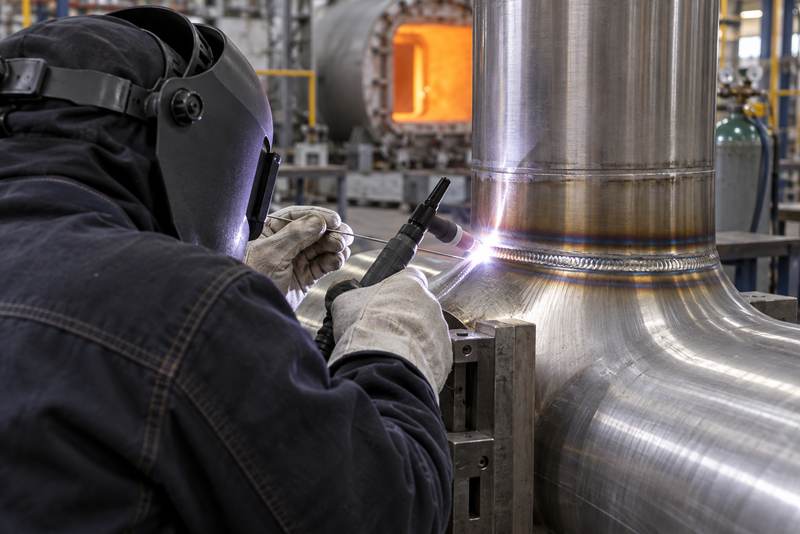
要点是清洁、稳定热输入、合理焊接顺序和可靠保护。焊道过宽、长时间停留或层间温度失控,会扩大热影响区并增加变形;保护不足则可能使焊缝根部和表面氧化。
合创不锈钢在承接310S不锈钢加工询价时,会先确认母材牌号、板厚、坡口、焊接方法、接头位置和检测要求。这样比到现场后再临时调整焊材与参数更容易控制一致性。
八、焊后检查不能只看表面颜色
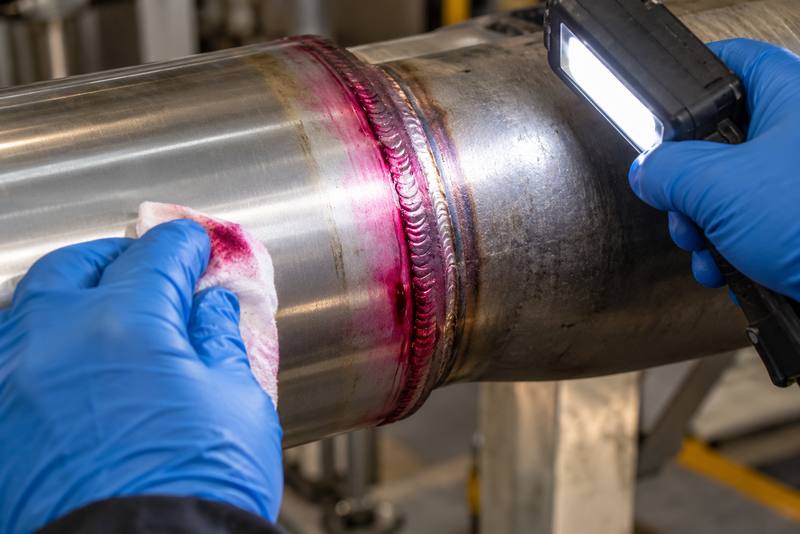
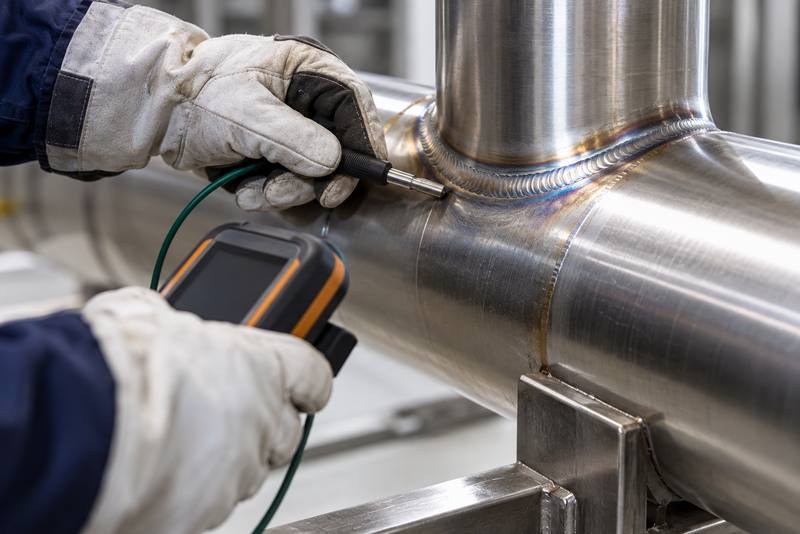
外观检查要看焊缝成形、咬边、未焊满、弧坑、变形和飞溅,颜色只能作为保护和清理情况的线索。项目要求的渗透、射线或其他检测,应明确部位、比例和验收准则。
高温运行后的组织和裂纹风险还与时间、温度及约束有关,可结合长期高温运行后,310S焊缝组织会发生什么变化?安排停炉检查。异种接头最好保留可识别的编号,便于跟踪每次检修结果。
九、询价和施工前要准备哪些资料?
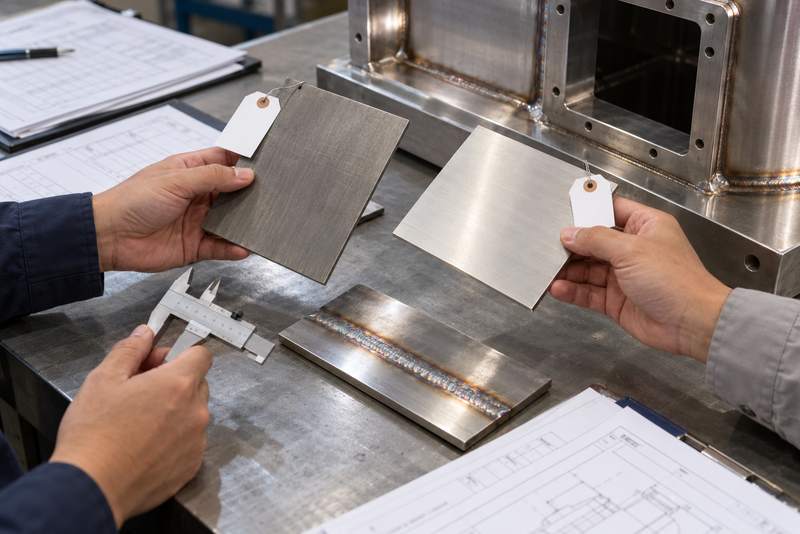
至少提供两侧材料牌号、产品标准、板厚或壁厚、接头图、实际金属温度、炉气、启停频率、载荷、支承方式、焊接方法、检测和表面处理要求。310S耐热不锈钢板还应按炉批与材质证明对应,避免边角料和主体材料失去追溯。
长期采购耐热钢时,稳定来源、清晰材质证明和加工配套比单次低价更重要。合创可协助把材料边界、规格、加工和交付文件提前理顺,但焊缝位置与工艺仍应由项目技术负责人确认。
十、结论:先划温度边界,再确定接头位置
310S与304异种焊接,第一步不是先选焊材,而是找出真实高温区、温差突变区和结构约束区。让310S覆盖高温负荷,再把接头移到温度平缓、受力较小且便于检测的位置,能减少不必要的接头风险。
随后再通过坡口设计、工艺评定、过程控制和焊后检查闭环。材料、结构和焊接三方面同时明确,异种连接才具有可执行的制造与验收依据。
FAQ:310S与304异种焊接常见问题
可以设计成焊接接头,但必须结合厚度、温度、炉气、载荷和焊接方法进行工艺评定。不能把“能焊”理解为任意位置和任意焊材都适用。
不一定。关键是接头处实际金属温度、温差变化、约束和可检修性,炉墙内外只是一项参考条件。
通常应避开直接冲刷和最高温区,但还要看热流、保温、支点和结构受力。只按几何距离判断可能忽略局部热点。
应按图纸设置厚度过渡、坡口和错边要求。突然台阶会形成几何缺口,增加焊趾或根部的应力集中。
至少进行外观和尺寸检查,其他无损检测方法、部位、比例及验收准则按设计文件和技术协议确定。
至少提供两侧牌号、厚度、接头图、金属温度、炉气、载荷、支承、焊接方法、数量、检测和交付文件要求。