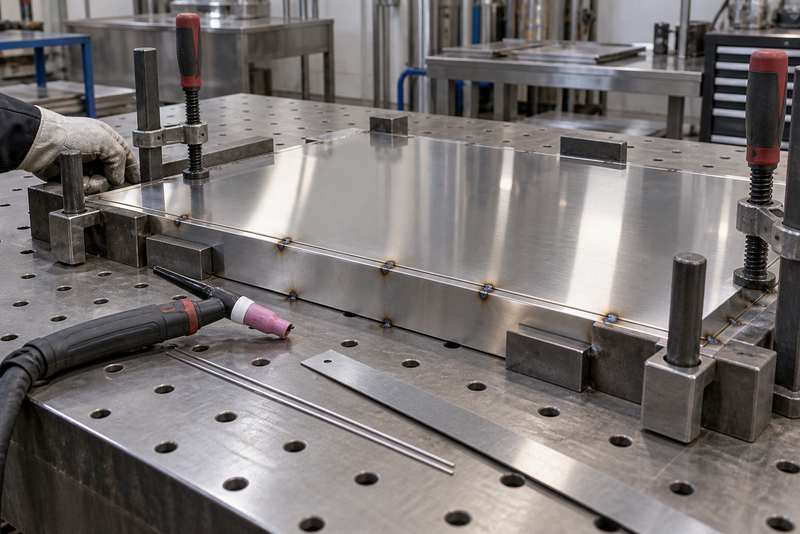
如果你正在采购310S炉壳、内衬板或薄板焊接件,最容易被忽略的往往不是牌号,而是焊后尺寸。薄板局部受热后会收缩,夹具、焊缝和结构安排不合理,就可能出现波浪、翘角或整体扭曲。
一、先说结论:薄板变形要从图纸和焊前装配开始控制
310S薄板焊接变形不能只靠焊后校平解决。更有效的做法,是在设计阶段减少不必要的长焊缝,在加工阶段控制装配间隙、夹紧方式、焊接热量和焊接顺序,并给验收留下明确的尺寸基准。
材料厚度、零件长宽比、焊缝位置、支撑跨度和使用温度会共同影响结果。同样的焊接方法,用在小型盒体与大面积炉衬板上,允许变形和夹具方案可能完全不同。
二、为什么310S薄板焊后容易出现波浪和翘曲?
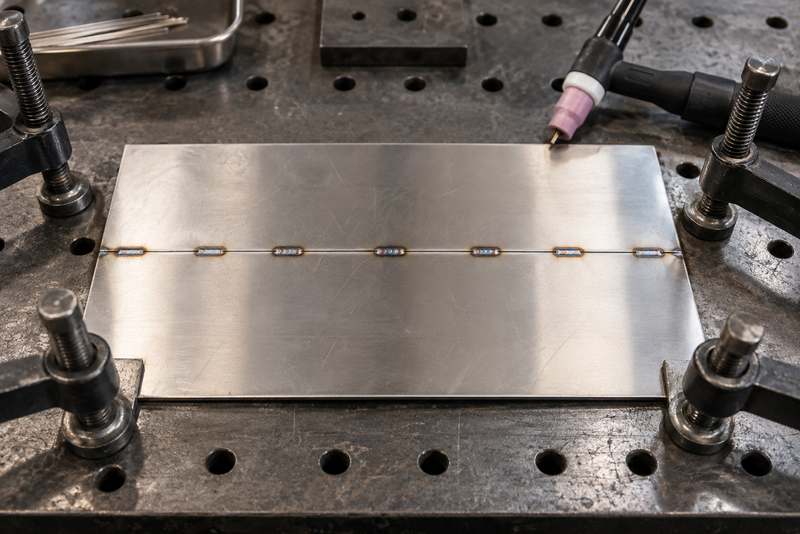
焊缝附近金属被快速加热,冷却时又发生收缩;板越薄,截面抵抗这种不均匀收缩的能力越弱。长直焊缝集中在一侧,或焊缝离构件中性位置较远时,更容易产生角变形和弯曲。
310S的常用国标牌号为06Cr25Ni20,可按GB/T 20878—2024《不锈钢 牌号及化学成分》核对。牌号正确不能代替焊接结构和热量控制。
三、板厚和原板状态应该怎样选?
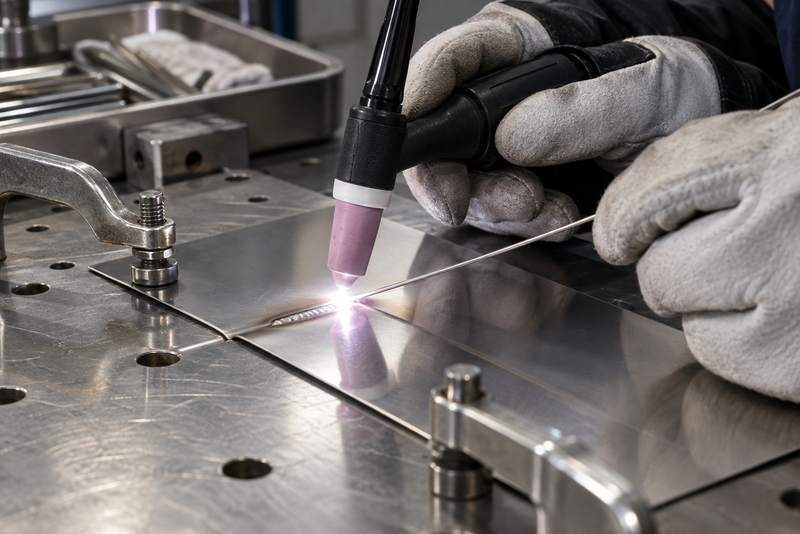
先按设备受力、腐蚀余量和使用温度确定设计厚度,再判断是否适合采用310S耐热不锈钢薄板。不能为了减轻重量直接减薄,因为板厚下降后,焊接刚度、安装稳定性和高温使用时的抗变形能力都会变化。
表面和平整度要求较高的构件,可结合310S耐热不锈钢冷轧板评估。下料前还要检查原板平面度、轧制方向和表面划伤;原板已经带有波浪或残余应力时,焊后更难判断问题来自材料还是工艺。
四、装配间隙和定位焊为什么要先稳定?
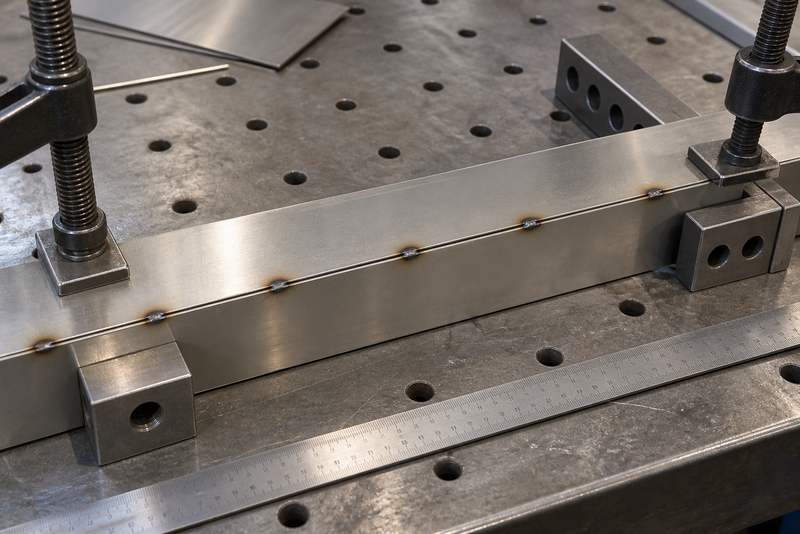
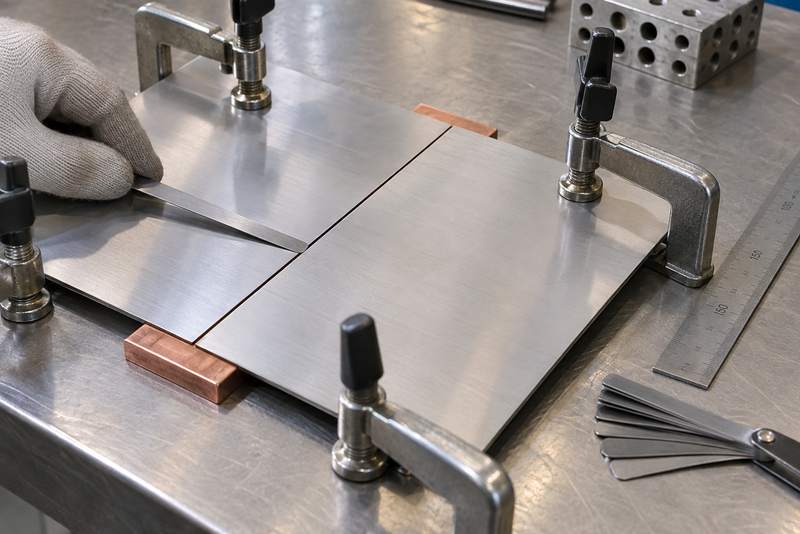
接头间隙忽大忽小,会迫使焊工反复补焊或在局部停留更久,热量分布随之失衡。装配时应使用统一基准、限位块和足够数量的夹具,让板件贴合稳定,再从中间向两端或按对称位置安排定位焊。
定位点的长度、间距和质量要与正式焊缝匹配,开裂或凸起过大的定位点应处理后再施焊。
五、焊接顺序怎样安排更有利于抵消收缩?
优先采用对称、分段、跳焊或退焊的思路,把一条连续长焊缝拆成若干短段,避免热量从一端持续累积到另一端。箱体或框架结构可交替焊接相对位置,让收缩尽量相互抵消。
具体顺序应写进工艺卡。多人同时作业时,还要统一起焊位置和推进方向。
六、低热输入不是简单把电流调得越小越好
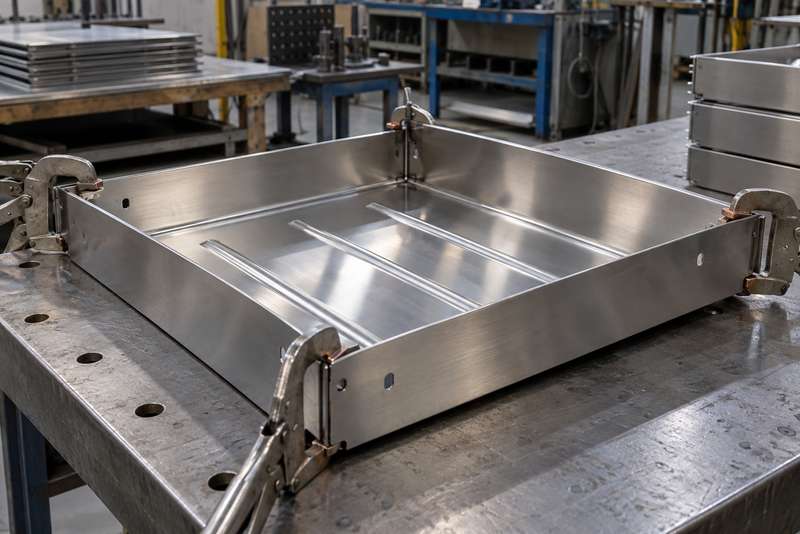
控制热量的重点是使用稳定参数、合适焊接速度和短焊道,减少重复加热。电流过大、焊速过慢、摆动过宽或反复补焊都会扩大受热区域;但电流过小又可能造成熔合不足,因此参数要通过焊接工艺评定或试件确认。
GB/T 19867.1—2005《电弧焊焊接工艺规程》可作为工艺文件编制依据。实际文件应写明焊接方法、接头形式、焊材、参数范围、层道安排和检验要求,而不是只写一句“控制热输入”。
七、夹具、铜垫板和结构加强怎样使用?
刚性夹具可以限制焊接过程中的位移,铜垫板或散热工装有助于带走局部热量并稳定背面成形。但夹具不是越紧越好;约束过强可能把收缩应力暂时锁住,松开后仍会回弹,甚至在薄弱位置形成裂纹风险。
大面积薄板可通过折边、压筋或合理布置加强件提高刚度,但新增焊缝也要纳入整体收缩分析。
八、焊材、清洁和层间管理会不会影响变形?
焊材首先要与母材、使用温度和接头要求匹配,可结合310S耐热不锈钢焊材确认供货形态。焊材选择本身不能消除变形,但不匹配的熔敷金属、过大的焊缝尺寸和不稳定的成形会增加返修次数,使薄板经历更多热循环。
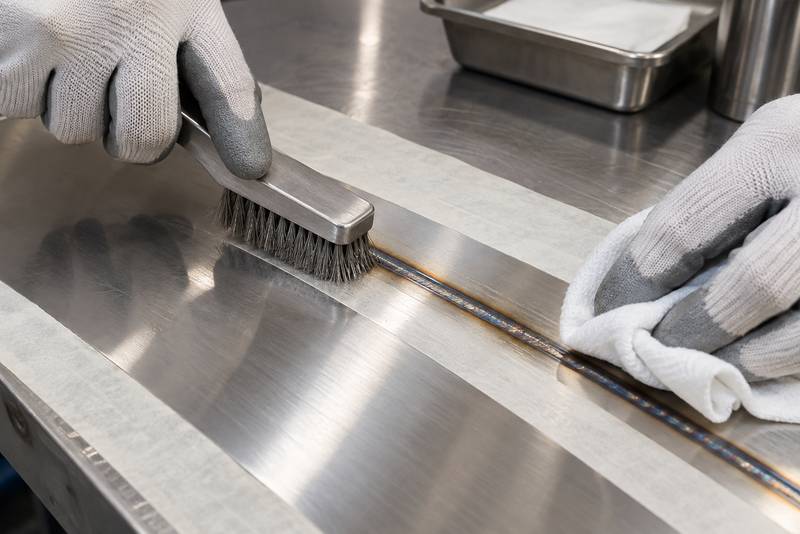
焊前要清除油污、水分和铁质污染,层间及时清理。坡口、保护和焊后检查可参考310S耐热钢焊接注意事项,再结合图纸制定工艺。
九、焊后怎样检查和处理变形?
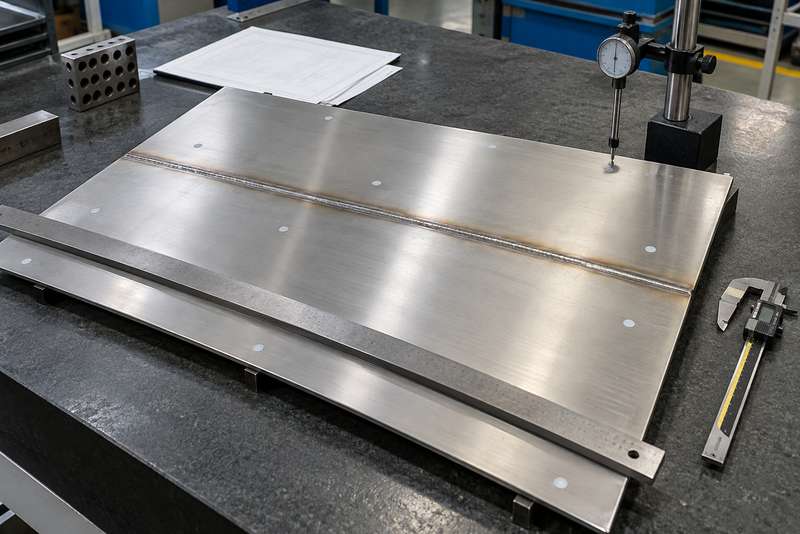
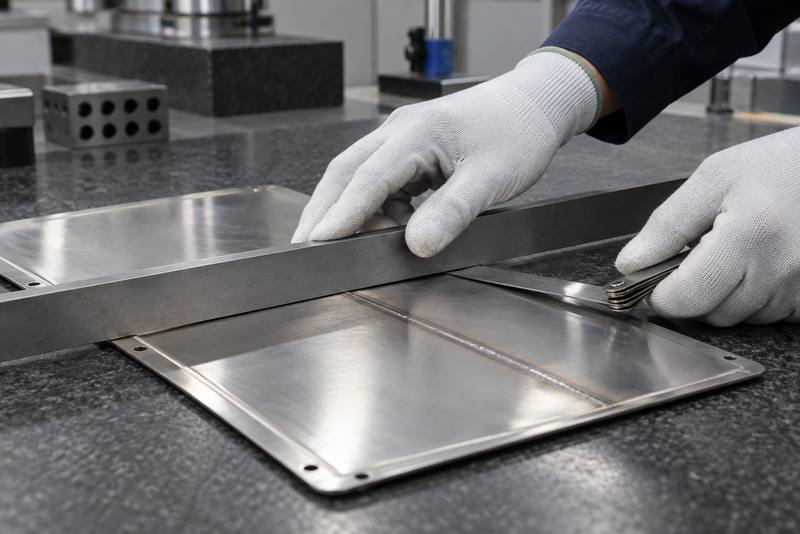
焊件冷却并解除夹具后,再以图纸规定的基准检查长宽、对角线、角度、平面度和接口位置。只量一个角或只看肉眼不够,大面积板件应按约定测点记录最大间隙,并区分整体弯曲与局部波浪。
| 检查项目 | 建议检查方法 | 图纸或订单应写清 |
|---|---|---|
| 长宽与接口位置 | 钢尺、卷尺或量具按统一基准测量 | 成品尺寸、公差和测量基准 |
| 对角线差 | 测量两条对角线并比较 | 允许差值与测量位置 |
| 平面度 | 平尺或平台配合塞尺按测点检查 | 测量范围、测点和允许间隙 |
| 角变形 | 角尺或专用样板检查接头两侧 | 允许角度或高度差 |
| 焊缝状态 | 外观检查,必要时按协议安排检测 | 焊缝尺寸、表面要求和检测方法 |
轻微变形可根据结构和材质评估机械校形,是否允许局部加热校正应由工艺人员确认。不能用强行锤击或未经评定的火焰加热把表面暂时压平,这可能带来划伤、局部减薄和新的残余应力。
十、结语:把变形控制写进采购和工艺文件
采购310S薄板焊接件时,应同时提供板厚、接头形式、焊缝尺寸、成品公差、平面度基准、是否校形以及检验方法。需要成套下料、折弯、装配和焊接时,可在310S不锈钢加工要求中把各工序责任分开写清。
合创可协助核对原板、下料尺寸和加工交付条件,最终以图纸、焊接工艺文件和技术协议为准。
FAQ:310S薄板焊接变形常见问题
焊接会产生局部热循环和收缩,但最终变形程度取决于板厚、结构、焊缝、装配、夹具和参数。合理设计与工艺能够把变形控制在约定范围内。
不一定。断续焊可减少焊缝长度,但是否允许要看强度、密封和高温使用要求;需要气密或连续连接的部位不能擅自改动。
不能一概而论。是否预热应根据接头、厚度、环境、焊材和工艺评定确定,不能把其他钢种的做法直接套到310S薄板上。
未必。应让焊件按工艺要求冷却并稳定后再拆夹具,同时考虑约束应力和回弹;过强或不合理的长期约束也可能留下问题。
应先由工艺人员评估。薄板局部加热控制困难,未经确认的火焰校正可能带来新的变形、表面损伤和局部性能变化。
应提供材质、板厚、尺寸、接头形式、焊缝要求、数量、使用温度、成品公差、平面度、表面和检验要求,最好附完整图纸。