310S盘管的弯曲质量,不能只看外观是否顺滑。中心线半径、椭圆度、外弧减薄、内弧起皱和接口方向都要在弯制前约定、成形后实测。
一、先统一“弯曲半径”的表达
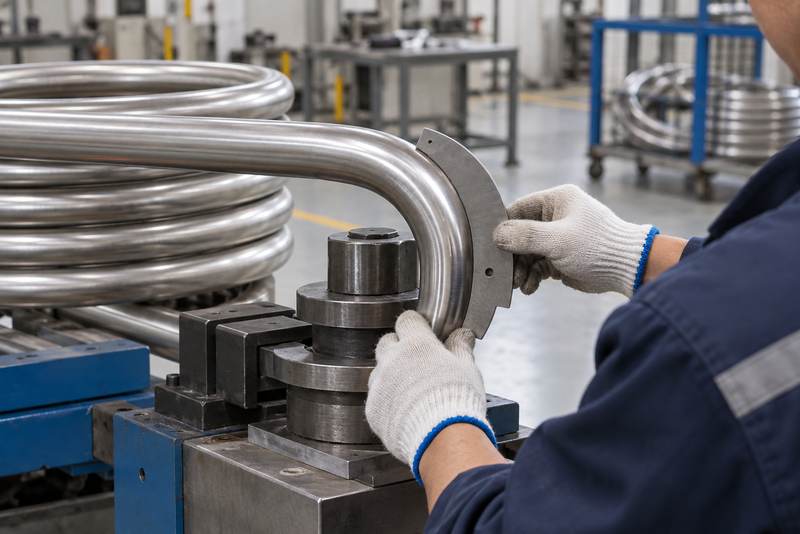
图纸中的弯曲半径通常指中心管子线半径,也就是从弯曲中心到管壁中心线的距离。询价时应明确是中心线半径、内侧半径还是外侧半径,并同时给出管外径D和壁厚t。只写“弯半径300毫米”而不说明基准,供应商和安装方可能采用不同理解。
为了比较不同管径的成形难度,工程中也常用R/D表示中心线半径与管外径的比值。R/D越小,弯曲越紧,外弧拉伸、内弧堆料和截面失圆的控制难度通常越高,但它不能脱离壁厚、材料状态和弯管设备单独作为验收结论。
二、半径不能脱离外径和壁厚确定
同一弯曲半径,用在小直径厚壁管上可能较容易成形,用在大直径薄壁管上则可能出现外弧减薄或内弧起皱。确认半径时至少要把外径、名义壁厚、直管段长度、弯曲角度、弯曲数量和允许接管方式放在一张图上。
若盘管由310S耐热不锈钢无缝管弯制,应核对原管尺寸和壁厚;若采用310S耐热不锈钢焊管,还要确认焊缝方向、焊缝余高和弯曲适用性。原管可参考现行GB/T 14976—2025等对应标准,但成品盘管尺寸仍需由图纸规定。
三、椭圆度要先约定计算口径
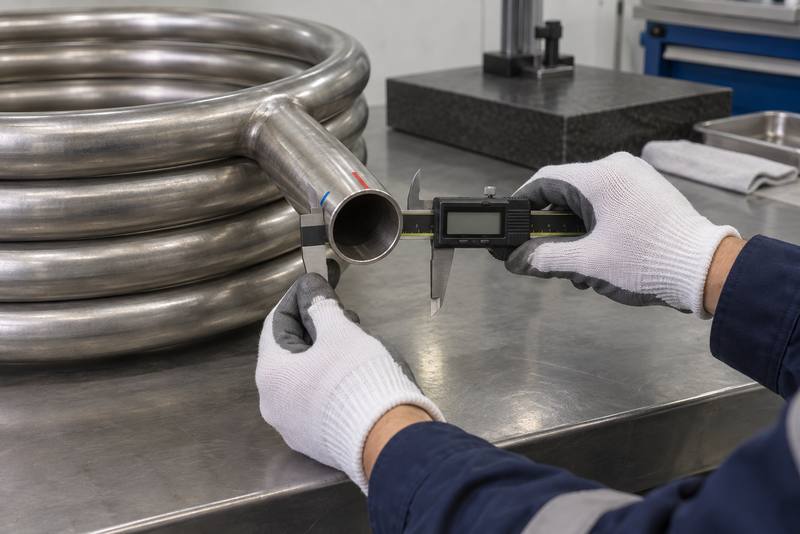
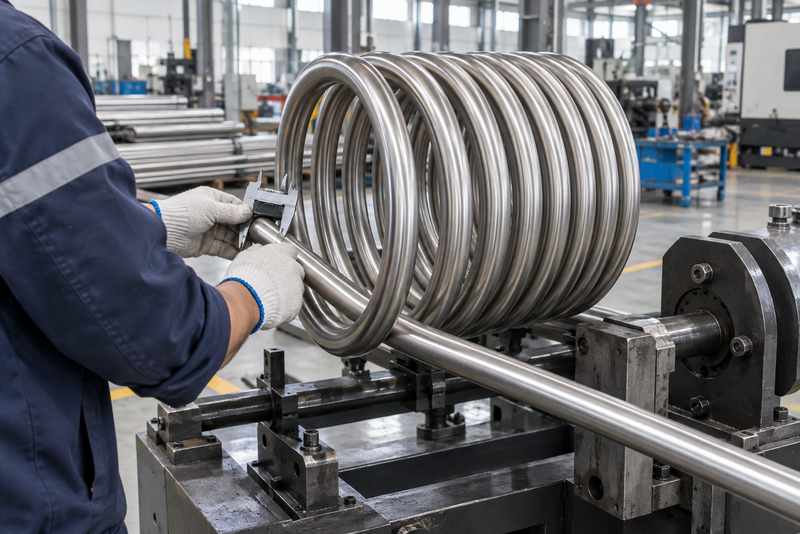
盘管弯曲后,圆形截面可能变成近似椭圆。常用做法是在同一截面测量最大外径Dmax和最小外径Dmin,再按“(Dmax-Dmin)÷公称外径×100%”记录椭圆度。若项目采用平均外径或其他分母,必须在图纸或检验文件中写清,避免双方使用不同公式。
测量位置应覆盖弯曲段中部、起弯点和收弯点,并避开明显毛刺或局部伤痕。卡尺适合现场抽查,关键尺寸可按协议使用外径尺、专用量规或三坐标测量。椭圆度允许值不能凭产品名称推定,应按设计、连接方式、介质流动和后续装配要求确认。
四、模具和芯轴怎样影响成形?
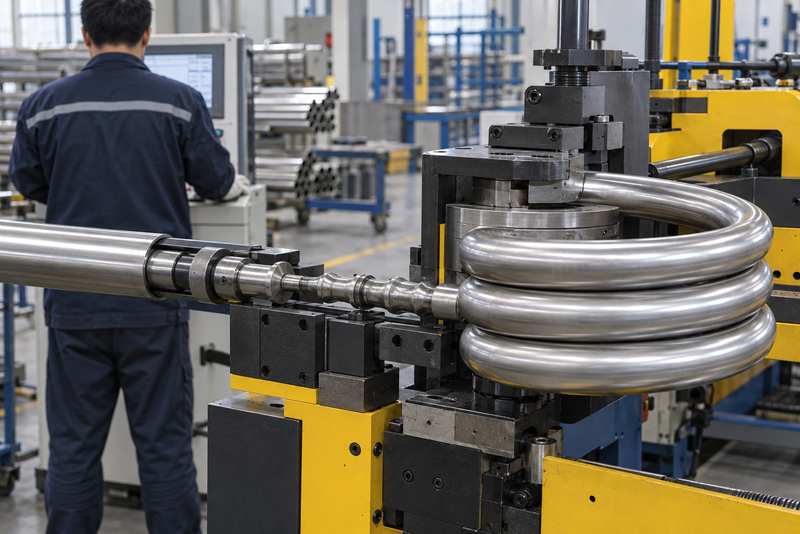
弯曲模、夹模、压模和防皱模需要与管径匹配。紧弯、薄壁或外观要求较高时,通常还要评估芯轴和助推装置。芯轴位置过前、过后或间隙不当,都可能造成拉伤、起皱、截面变形或回弹异常。
GB/T 244—2020《金属材料 管 弯曲试验方法》可用于理解管材弯曲试验的基本方法,但生产盘管的模具、速度和验收仍应通过首件试弯及项目工艺文件确定。
五、除椭圆度外还要检查哪些位置?
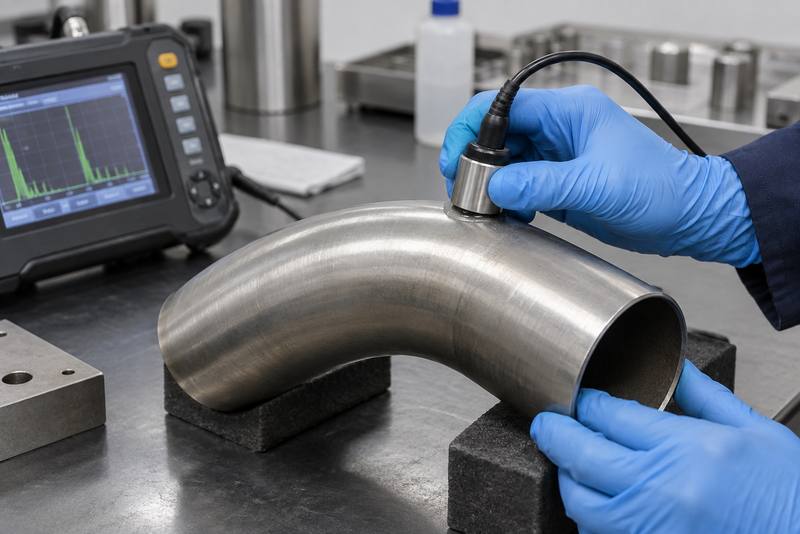
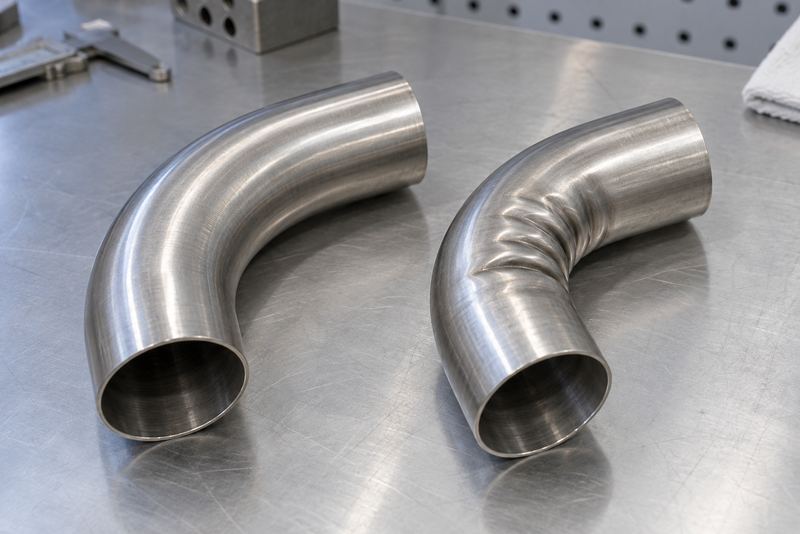
外弧受拉后可能减薄,内弧受压后可能起皱,弯曲两侧还可能出现扁平、划伤或局部凹陷。对高温输送和换热盘管,外弧剩余壁厚不能只靠目测,应按约定位置进行壁厚测量;起皱高度、表面伤痕和局部凹陷也要写入验收要求。
| 检查项目 | 重点位置 | 建议记录 | 判定依据 |
|---|---|---|---|
| 弯曲半径 | 弯曲中心线 | 实测半径、R/D | 图纸与技术协议 |
| 椭圆度 | 弯中及两端过渡区 | Dmax、Dmin、计算口径 | 图纸规定值 |
| 壁厚 | 外弧及过渡区 | 最小实测壁厚 | 设计剩余厚度 |
| 内弧状态 | 弯曲内侧 | 起皱、堆料、折痕 | 外观与量化要求 |
| 切线段 | 起弯点至端部 | 长度、方向、端面 | 装配尺寸图 |
六、回弹、切线段和端部方向容易被忽略
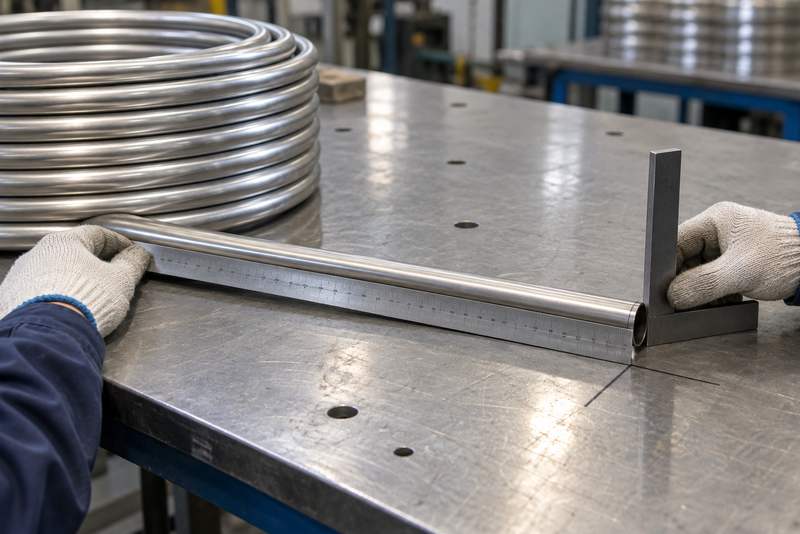
弯制卸载后会产生回弹,实际角度和半径可能偏离设备设定值。因此工艺人员通常要根据材料批次、尺寸和设备能力补偿,并通过首件确认。对于多圈310S耐热不锈钢盘管,还要检查圈径、圈距、总高和平面度。
切线段过短会影响夹持、焊接和后续接口加工;端部方向偏差则可能造成现场法兰或接管错位。验收图应标出起弯点、端部中心线、接口方位和基准面,不要只给一个盘管外形示意。
七、原管与批次文件也要纳入验收
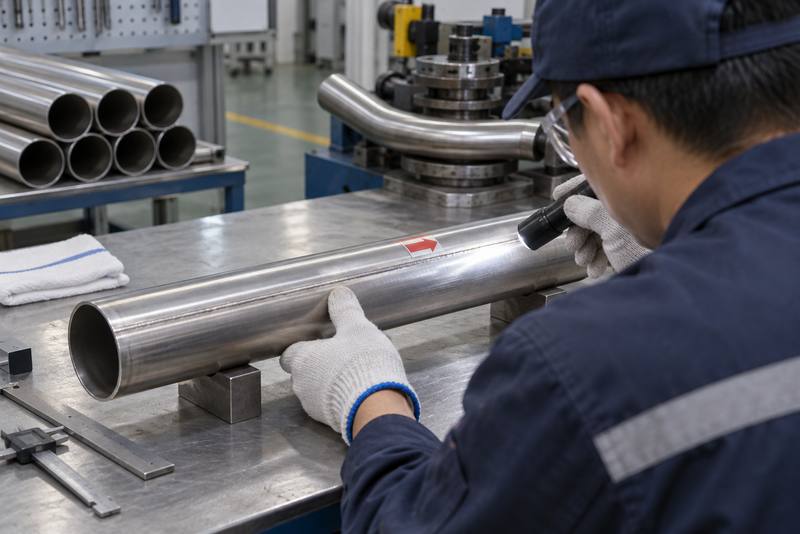
弯制前应核对310S牌号、炉批号、外径、壁厚、表面状态和质量证明书,必要时按协议复验。焊管还应记录焊缝位置,避免在未验证的方向上进行紧弯。成形后要保持原材料批次与盘管编号对应,不能因加工环节丢失追溯关系。
合创不锈钢在整理盘管询价时,会把原管规格、弯曲图、首件确认、检测位置和交付标识合并核对;如需端面、坡口或接口预制,也会在310S不锈钢加工要求中明确加工边界。
八、采购单怎样写更完整?
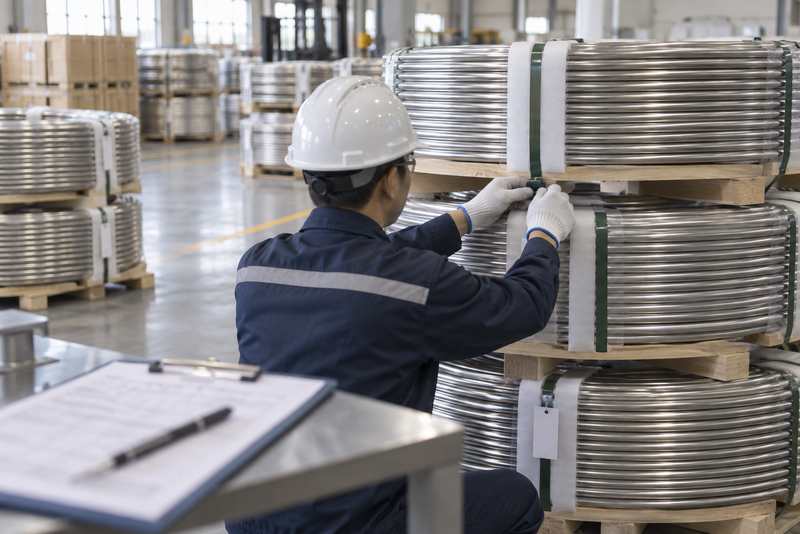
采购文件建议写明材料牌号、执行标准、原管外径和壁厚、中心线半径、弯曲角度、圈径、圈距、切线段、端部方向、椭圆度口径、外弧最小壁厚、表面要求和检测比例。批量生产前可约定首件或样件确认,首件记录应包含模具、设备、测量点和实测数据。
合创不锈钢建议将图纸版本号、技术协议和订单号写在同一套文件中。图纸变更后,应同步更新加工与验收记录,避免生产仍按旧版尺寸执行。
九、结语:把尺寸、工艺和验收放在一起
310S盘管弯曲半径和椭圆度没有脱离规格与工况的固定答案。先明确中心线半径和计算口径,再结合外径、壁厚、模具、芯轴及首件试弯确定工艺,并把壁厚、起皱、回弹和接口方向一起验收,才能减少装配错位和返工。
FAQ:310S盘管弯制常见问题
不一定。较大半径通常有利于降低成形难度,但还要满足设备空间、换热布置和接口位置,最终按设计与工艺能力平衡。
不建议。还应覆盖起弯、收弯和项目指定的关键截面,并记录每个截面的最大、最小外径。
不能这样判断。外径合格不代表外弧没有减薄,高温或承压盘管应按技术协议检查关键位置的剩余壁厚。
不能直接照搬。两者的尺寸、焊缝和供货状态不同,应分别通过首件或工艺评定确认。
材料回弹、模具间隙、夹持位置和批次差异都会影响成形,设备设定值需要通过首件实测修正。
通常不够。还应提供材料、原管规格、尺寸公差、椭圆度口径、壁厚要求、检测比例和交付文件。