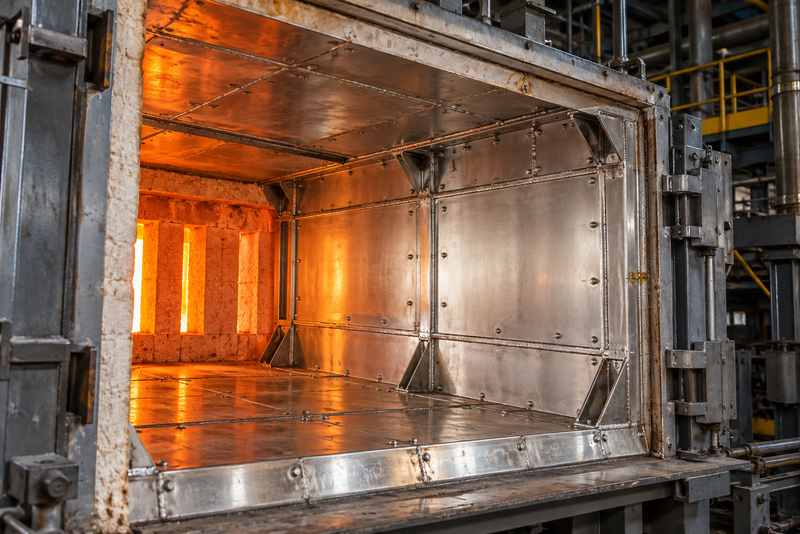
如果你正在确认309S高温设备板焊件,先别只问“板要多厚”。同样的厚度,换了跨度、支撑和焊接约束,仍可能出现翘曲、焊趾开裂或接口卡滞。
本文以项目已确认选用309S为前提,说明板材厚度和焊接结构怎样一起确认。它用于采购与技术沟通,不替代设备设计、载荷计算或焊接工艺评定。
| 先确认的对象 | 需要写进图纸或询价单的内容 | 会影响的决定 |
|---|---|---|
| 构件任务 | 内衬、挡板、风道、罩壳或支撑件 | 板材还是型材承担主受力 |
| 使用边界 | 受热面金属温度、介质、持续受热时间、预期使用周期及启停方式 | 厚度、膨胀余量、长期变形与接头形式 |
| 支撑条件 | 跨度、支点、吊点、固定与滑移位置 | 加强件方向和焊缝布置 |
| 加工验收 | 下料、折弯、焊接、检测、尺寸基准 | 变形控制与可追溯资料 |
这张表的作用是把输入条件补齐,不代表任何项目可直接套用同一厚度或同一种焊缝形式。
一、先分清板材主要用于内衬、导流,还是同时承力
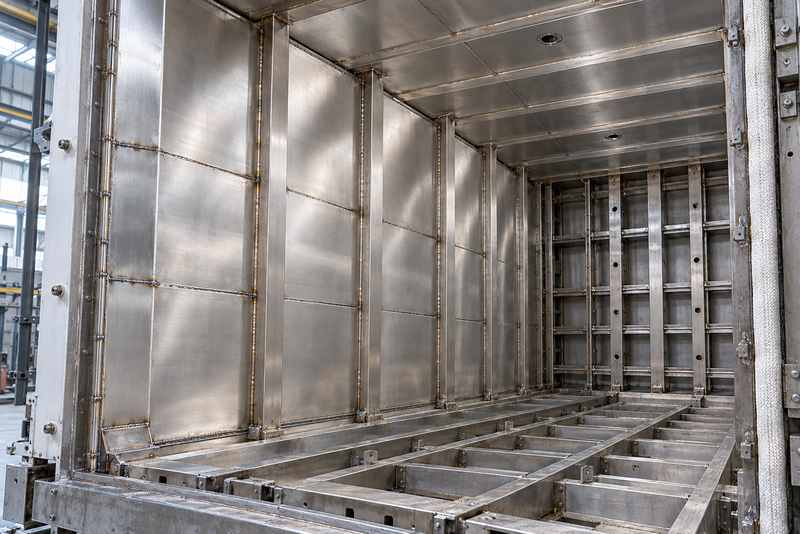
高温设备中的309S板,有的以形成内衬、导流或挡料表面为主;有的还要承受压差、附件重量或吊装传力。两类构件都可能经历温度循环,但受力路径不同,不能按同一逻辑选板。
先在图纸上标出受热面、背面是否保温、是否被骨架连续托住,以及重量最终传到哪里。面层重点看局部鼓包、边缘约束和固定方式;兼做梁、壁板或支撑件时,还需核对跨度、载荷和允许变形。设备设定温度也不能直接等同于板材金属温度。
二、板厚为什么不能只按“耐温”决定?
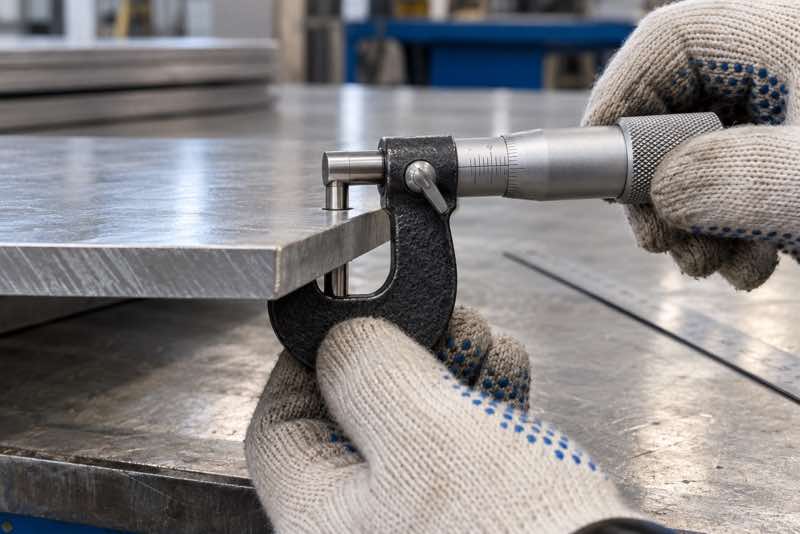
309S的牌号信息可按GB/T 20878—2024《不锈钢 牌号及化学成分》核对,但材料牌号不能自动给出构件厚度。板越厚,局部刚度可能提高,同时自重、热惯性、折弯难度和焊接收缩也会相应变化;单纯加厚有时会把问题从板面转移到边框、吊点或焊缝。
确定厚度前,应明确无支撑跨度、支撑间距、开孔、折边、局部附件和检查尺寸。开孔板或切口较多时,剩余净截面和孔边约束也要单独看,不能沿用完整平板的判断。
还要区分焊后冷却形成的变形与长期高温承载后的下挠。309S能用于相应高温环境,不等于构件可以按常温承载能力使用;持续承载时,应提供金属温度、连续受热时间和预期使用周期,由设计结合相应温度下的强度、蠕变及变形要求核对。这里的“蠕变”,是材料在持续高温受力下随时间发展的变形;频繁启停的构件还要记录循环方式。
三、平板、折弯板和加筋板应怎样分工?
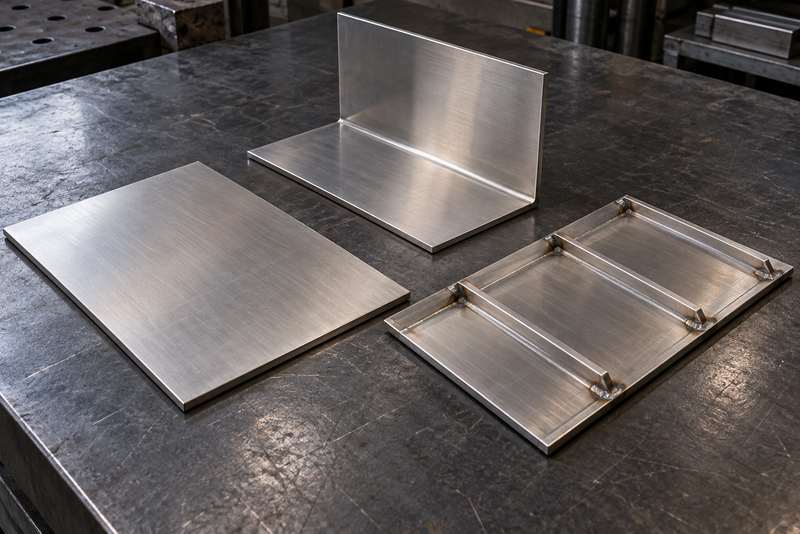
平板加工直接,但大面积受热后更依赖下方支撑和边缘条件。折弯边可以改善边缘刚度,也会形成新的转角和收缩区;加筋板能缩短有效跨度,却可能在筋板端部、交叉焊缝处形成局部约束。
可先让面板承担覆盖、导流或工件接触,再让折边、框架或加强件承担传力和定位。加强件不是越密越好:过密的连续连接会限制热位移,也会增加焊缝总量、局部约束及累积收缩。方向、终止位置与焊接方式应在同一版图纸中确认。
核对场景也应有所区分:导流挡板先看气流作用、板面跨度和固定边;有密封要求的风道还要看压差、接口位移与检验;长期承载的板焊件则要补充受热时长和变形要求。这些是沟通场景,不是可直接套用的设计规则。
四、加强件应按跨度布置,还是按焊缝方便布置?
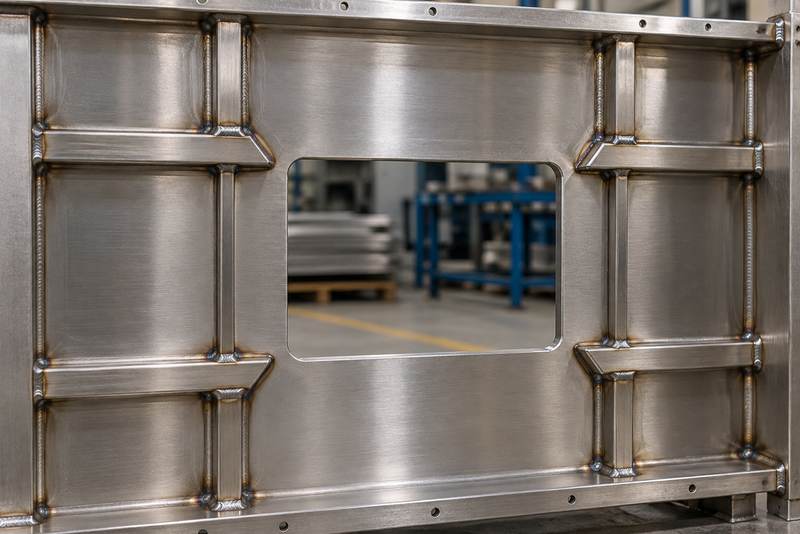
加强件首先服务于受力与支撑,而不是为了让焊缝更容易施焊。应同时核对支点、开口、吊耳和附件位置;需要在开口周边补强时,由设计确认传力与过渡,重点避免加强件端部、焊缝收尾和尖角在同一小区域集中,不能简单理解为开口边一律不能布置加强件。
当面板与骨架之间存在温差时,板和加强件的相对伸缩也会不同。固定点、滑移方向、间隙以及防脱措施如需设置,应由设计在图纸上明确。长圆孔、断续焊或留缝并不是可以通用复制的“防膨胀方案”,它们必须同时满足定位、承载、密封和检修要求。
五、焊缝位置怎样避开容易开裂的部位?
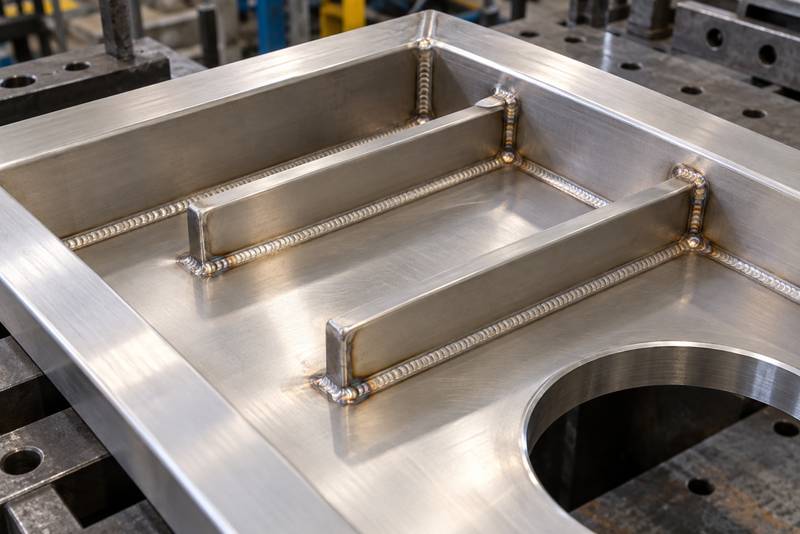
焊缝布置既要保证连接强度,也要避免让焊趾、角部、孔边和刚度突变处同时承受较大的约束。长焊缝集中在同一侧、加强件端部直接顶在板的急转角处,或在已经被固定的板上连续补焊,都可能放大收缩和残余应力。
可把构件拆分为面板拼接、边框、加强件和附件连接,再按装配基准安排焊接顺序。确认方案前,应在材料清单中分别标明面板、加强件和支架的牌号及厚度;涉及不同材料连接时,不能直接沿用其他项目的焊材和工艺参数,应按本项目接头组合确认。
焊接材料、坡口、清理、层间控制和后续处理,以经确认的焊接工艺、图纸和技术协议为准。薄板焊后板形的检查思路可参照相关焊接变形文章;涉及309S的焊材、接头、参数与后续处理,仍按本项目确认工艺执行。
六、温差和热位移会怎样改变结构判断?
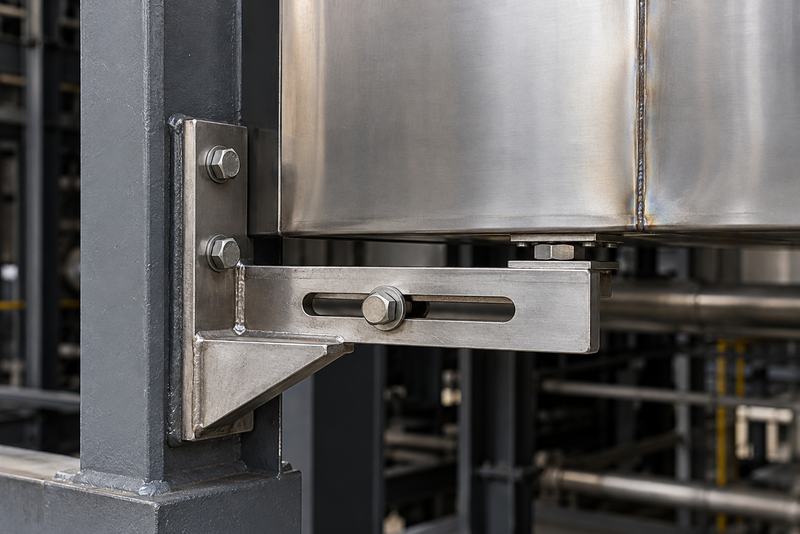
高温设备升温、保温和冷却时,面板、骨架与外部支撑未必同步变化。当边框、支架或局部附件限制板材的相对热位移时,连接处可能产生附加热应力,角部、焊趾及开孔边缘需要重点复核。
因此,确认结构时应写明哪些位置承担固定,哪些位置允许相对移动。图纸中还应标明测量基准、允许变形和配合间隙,并区分投用前冷态、停机冷却后及确需的运行热态检查;同时说明空载或实际载荷条件,让后续复测具备可比性。热态检查须按现场安全和检测方案执行。
对于需要密封的风道、罩壳或内衬接口,还应同时核对密封要求与位移方向,不能为了消除一处缝隙而把整块板锁死。
七、下料、折弯和组焊顺序会影响最终板形吗?
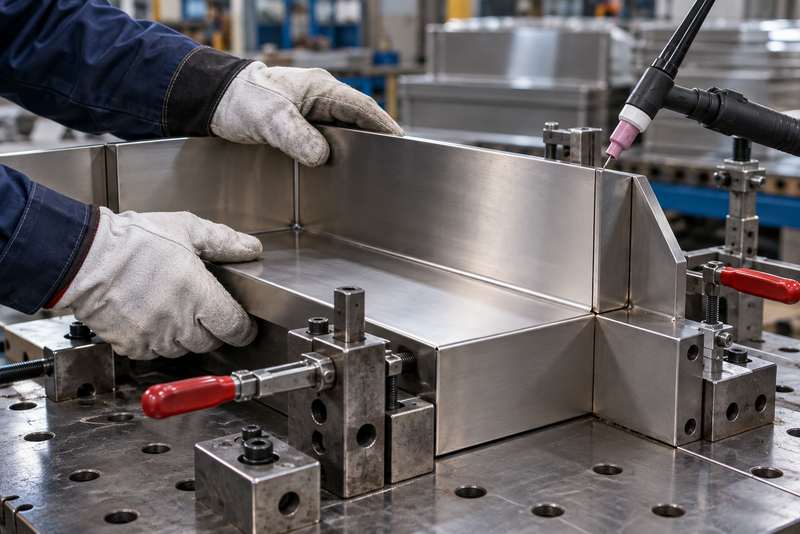
会。先切割再折弯、先预制加强件再总装,或先焊骨架再焊面板,都会影响收缩方向和装配基准。大开孔、单侧密集焊接、反复矫正和临时强制装配,也更容易引入局部变形。
采购时可把板材供货、切割、开孔、折弯、组焊、矫正和表面处理的边界写清。需要配套切割、开孔、折弯或组焊时,先提供图纸版本、各构件牌号、加工余量和关键尺寸,并逐项确认供方实际承接范围。309S的具体工艺、检测和交付状态以本订单书面确认资料为准,避免成形后才发现加强件与设备接口冲突。
八、到货验收哪些数据要能复测?
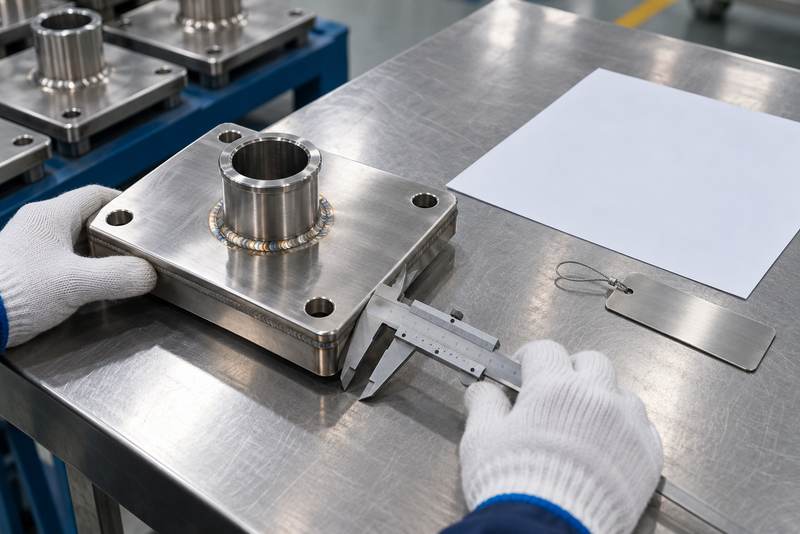
验收不宜只看“外观合格”。应保留构件编号、材料证明、原板规格、图号和版本,并记录关键尺寸、孔距、平面度或直线度、支撑基准、焊缝外观及约定检测结果。以后出现变形或裂纹时,才能追溯材料、装配与使用记录。
对于由板材和型材组合的焊接件,应分别对应材料清单和炉批资料。无锡合创不锈钢有限公司可按已确认的材质、规格和加工范围配合提供309S板材及相关供货资料;具体尺寸、检测、交期和交付状态以书面确认单为准,构件承载、安装和设备安全仍由项目技术负责人确认。
九、询价时怎样把“厚度和焊接结构”一次说清?
首次可以先发构件图或旧件照片、外形尺寸、数量和使用位置,并说明希望采购原板、切割折弯件还是组焊件。已知的金属温度、介质和支撑条件一并提供;未知项列为待确认,再补齐板厚、连接、加工和验收要求。
进一步可补充持续受热时间、预期使用周期、连接双方牌号、板厚及允许偏差、孔型、拼板位置、加强件截面、焊缝形式、密封要求、保温接触位置、检验项目和交货状态。若项目还在309S与310S之间比较,可阅读两种材料用于工业炉内衬时的选择边界,再结合实际温度、介质、构件任务和预算核对。
十、结论:把材料、结构和工艺当成一件事确认
309S板材的厚度不是孤立参数。先确认构件任务,再确定跨度、支撑、开孔、加强、热位移和焊接顺序;最后把材料追溯、加工边界和验收基准写进图纸与订单,才能让供应、加工和安装按同一套条件执行。
对高温板焊构件而言,合理的目标不是“板越厚越稳”,而是把板跨在哪里、由谁支撑、接头怎样传力、升温后哪里受限说清,再据此确认材料、结构和工艺。
FAQ:309S板材与焊接结构常见问题
不能。炉温不能直接代替板材金属温度,也不能说明板的跨度、载荷、支撑和约束。厚度需要结合构件任务和项目技术条件确认。
不一定。加厚会改变自重、热惯性和焊接收缩特征,也可能把约束集中到边框或焊缝。应同时核对支撑、加强件和焊接顺序。
不能一概而论。满焊可能满足局部连接要求,也可能增加约束和变形风险。应根据传力、密封、热位移和经确认的焊接工艺确定。
是否可矫正及采用何种工艺,应由项目技术人员和加工方根据材料、变形位置、焊缝状态及技术要求评估。不能把临时校正当作长期服役可靠性的保证。
可能。焊后平整只说明该检查状态下的板形;长期高温下还要核对持续承载、金属温度、受热时长和材料随时间发展的变形要求。制造验收与服役复测应分开记录。
至少提供图纸或旧件照片、外形尺寸、数量、工况、构件位置、支撑或吊装方式,以及加工和检测范围。厚度、温度或焊缝要求尚未确认时,应明确列为待确认项。