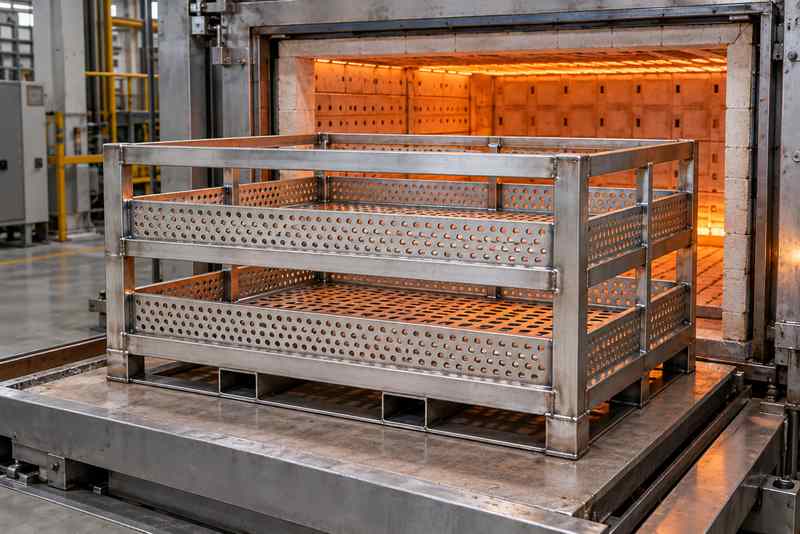
铝合金热处理炉里的料框,经常同时承担承料、定位、装卸和反复进出炉的任务。若只把承料面换成310S板,骨架仍按常温思路布置,实际使用中仍可能出现板面下挠、角部开裂或装炉时卡碰。
先说结论:310S料框不是“板材做厚一点、方管焊起来”就够了。承料面要看工件接触方式和开孔,骨架要看跨度与吊装路径,连接处还要给热膨胀和检修留出位置。材料、图纸和制造顺序在询价前越明确,后续返工越少。
| 部位 | 优先确认的问题 | 常见材料形态 |
|---|---|---|
| 承料面 | 工件接触、孔阵列、有效跨度 | 平板、冲孔板、折弯板 |
| 外框与立柱 | 自重、吊装、侧向稳定 | 角钢、方管、槽形件 |
| 加强与连接 | 热位移、焊缝、可更换性 | 扁钢、肋板、连接板 |
这张表用于梳理采购和图纸信息,不代替载荷、吊装或设备安全计算。
一、先把料框的工作边界说清
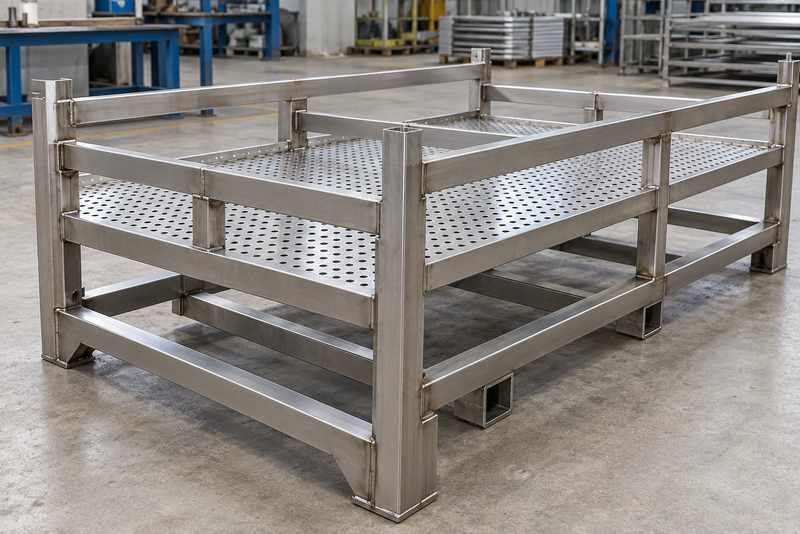
“料框”在不同热处理线里,受力方式差别很大。有的只承托薄壁工件,有的需要层层码放铝合金铸件;有的靠叉车底部托举,有的依靠吊耳起吊,还有的在辊道上反复进出炉。相同外形尺寸,实际需要的骨架和承料面可能完全不同。
图纸或询价单至少要写明单层装载、层数、工件落点、搬运方式、支撑位置、连续与峰值金属温度、启停频率,以及是否需要清洗、淬火或快速冷却。炉温只是背景条件,料框局部温差、工件压点和搬运冲击,往往更直接地影响变形位置。
二、承料面和骨架为什么不能按同一逻辑选?
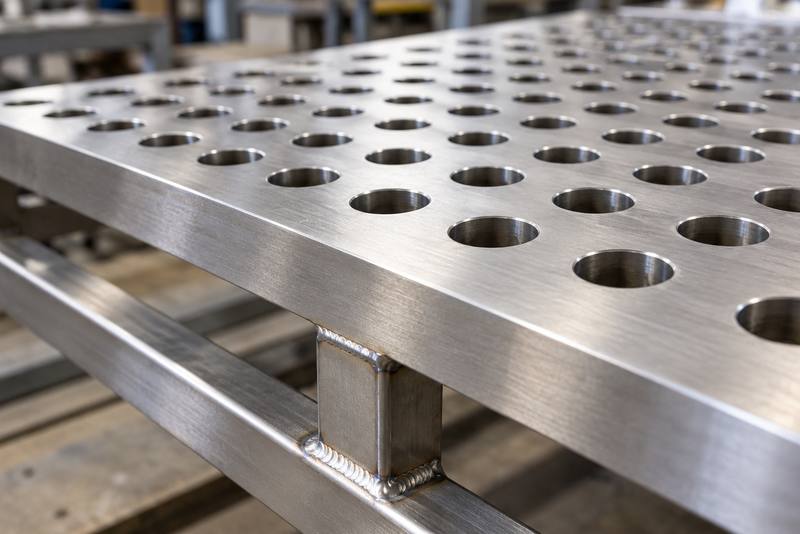
承料面首先要解决工件怎么放、热风怎么通过、是否会留下压痕或积灰;骨架则要把这些分散载荷传到辊道、支架或吊具上。把厚板直接当骨架,重量可能增加得很快;只用薄板折弯代替主梁,又容易让跨中刚度不足。
做方案时可先将构件拆成“面、梁、柱、连接”四部分。面板的厚度、孔型和局部折边按工件接触和跨距考虑;主梁和立柱按整体载荷、吊点与支撑方式布置;连接板负责把力传递到边框,而不是只为方便焊接而临时补上。
合创不锈钢在配合此类料框资料确认时,通常先让采购、设备与加工三方把这四类任务标在同一张图上,再讨论原板和型材的规格,避免材料到了现场才发现承料、吊装或装炉条件并未对齐。
三、310S板材适合放在料框的哪些位置?
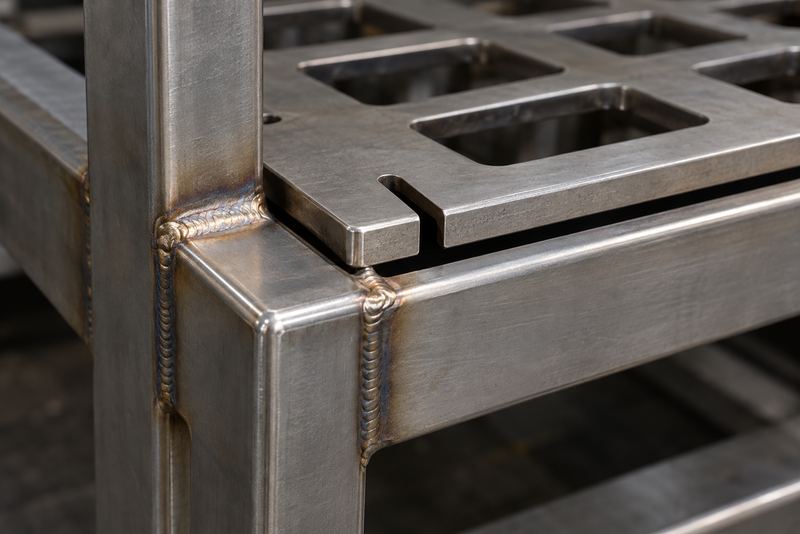
按GB/T 20878—2024《不锈钢 牌号及化学成分》,310S常按06Cr25Ni20、统一数字代号S31008核对。用于料框时,板材常见于承料面、侧挡板、导流板和可更换衬板,但具体厚度不能脱离开孔、跨度和载荷单独承诺。
需要通风、排液或减重时,承料面可使用冲孔或局部开孔板;但开孔会减少净截面,不能沿用未开孔板的刚度判断。需要连续接触工件的部位,则要同时看表面状态、工件压点和清理方式。作为原料形态,310S耐热不锈钢板应与最终的折弯、冲孔和焊接工序一起确认。
四、角钢、方管和扁钢各自更适合做什么?
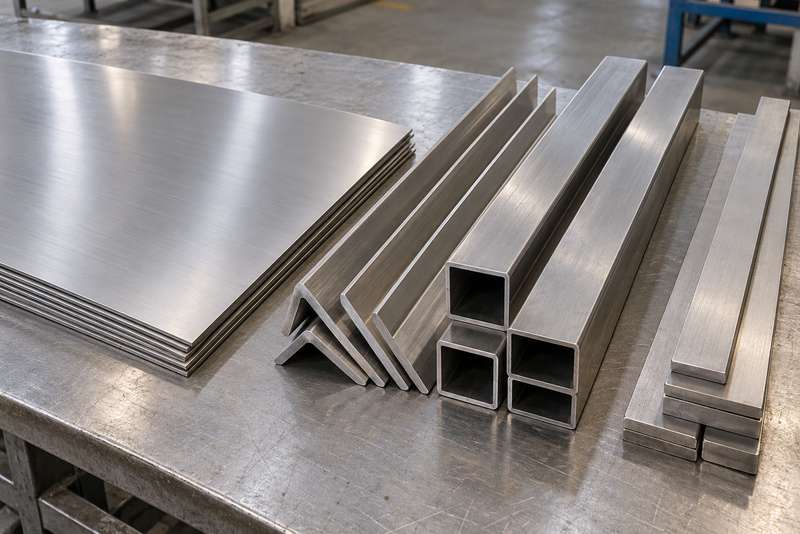
角钢便于形成外框、边框和斜撑,适合承担边部连接与局部加强;选用时除了边宽和厚度,还要核对焊脚空间与内角清洁条件。需要高温结构边框时,可对照310S耐热不锈钢角钢确认截面、长度和加工边界。
方管或矩形管更适合作为有方向性的梁柱,能在较少材料下获得一定的截面刚度,但封闭截面不应形成难以排液、难以清理的死角。扁钢常用于加强肋、吊耳连接板和局部过渡,不宜被简单当作跨中主承力梁。无论使用哪种型材,载荷路径都要回到图纸和实际支撑点复核。
五、料框为什么既要减重,也不能过度减重?
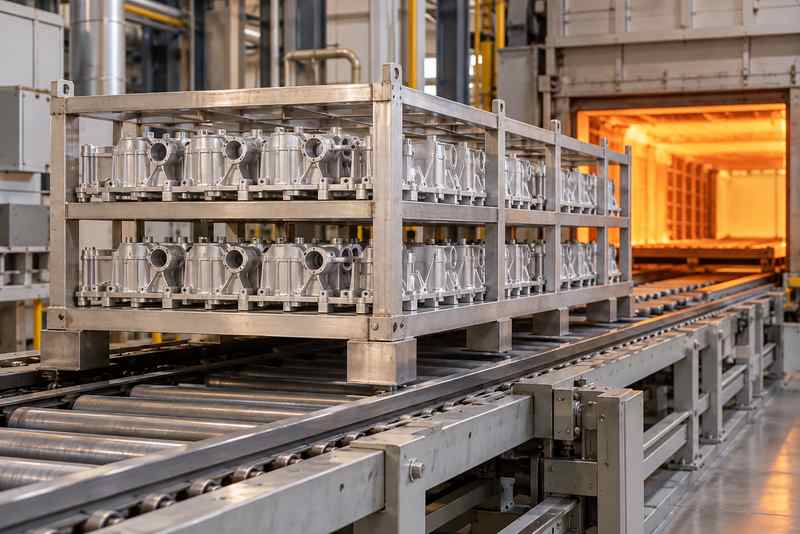
料框自重会占用搬运设备和炉内系统的承载余量,适当减重有利于装卸和升降温响应;但盲目减少主梁、立柱或边框截面,常会把变形集中到焊缝、吊耳和承料面边缘。尤其是多层料框,底层承受的不只是本层工件,还要考虑上层框架传下来的载荷。
比较可靠的做法是先明确不允许变形的位置,例如工件定位面、辊道接触面、吊具接口和炉门通过区域,再把材料放到真正承担载荷的位置。对重复使用的框架,可把易损承料板设计为可更换件,而不是整框报废后再整体重做。
六、焊缝和热膨胀要怎样同时处理?
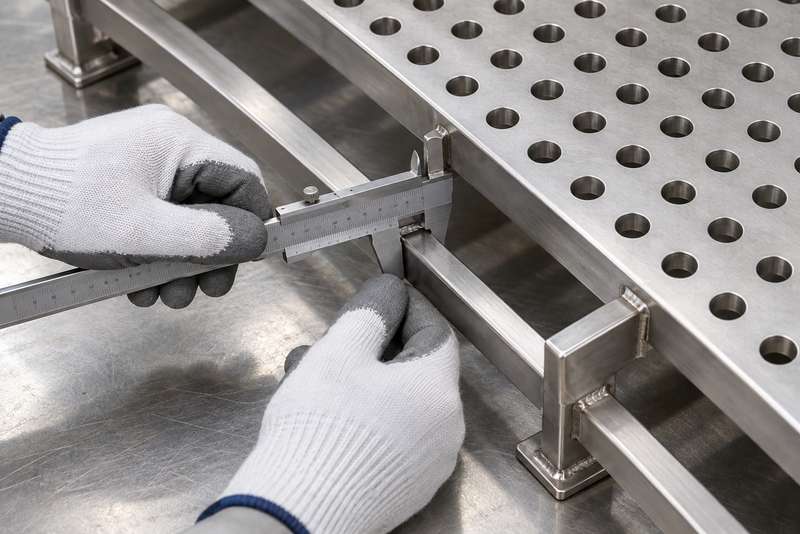
310S料框在升温、保温和冷却时会发生尺寸变化。若长边四周连续焊死,板面自由变形被限制,热应力可能集中在角部、孔边或薄弱焊趾;若连接过于松散,又会影响定位和搬运稳定性。
实际设计通常需要区分固定基准与允许滑移的部位。长板、冲孔板或承料面与外框之间,是否设置间隙、长圆孔或分段连接,应由温度分布、有效长度、工件定位要求和结构计算共同决定。不要仅依据一个材料的线膨胀系数就直接确定槽孔尺寸。
七、加工顺序为什么会影响最后的板形?
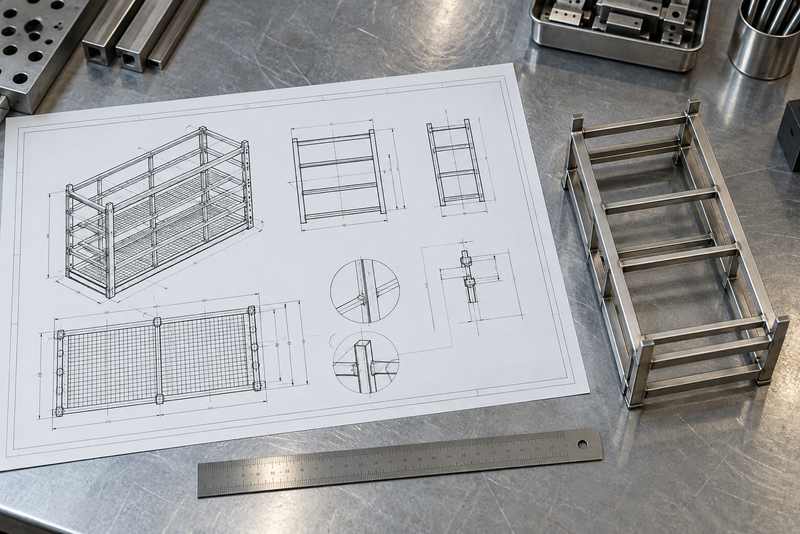
先冲孔后折弯、先组框后焊承料面、还是先分段矫平再总装,都会影响孔形、平面度和焊接收缩。密集开孔的板件刚度较低,若将焊缝集中在一边,冷却后更容易形成扭曲;吊耳和主梁的焊接若最后强行校正,也可能留下局部约束。
采购时应把图纸版本、下料方向、折弯位置、焊缝布置、去毛刺、平面度、吊装试验和检验要求写成同一套确认文件。需要切割、开孔、折弯与焊接配套时,可在310S不锈钢加工环节先确认工序边界,而不是等构件成形后再补充关键尺寸。
八、到货验收要留哪些可比较的数据?
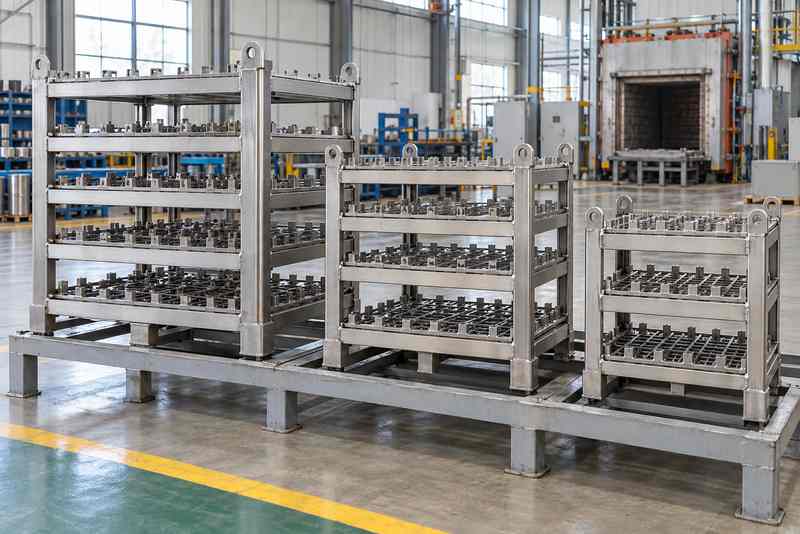
新料框到货时,建议先记录空框重量、外形尺寸、承料面平面度、对角线、支撑脚高度、吊点位置、关键焊缝和炉批标识。投用后再按照相同基准复测,才能判断是运输磕碰、装载过重,还是长期热循环带来的趋势性变化。
对于出现变形的旧框,不要只量一个下垂点。应同时记录工件摆放、加载方向、炉内位置、加热制度、支撑接触和焊缝状态。有关板焊件表面氧化与变形的检查思路,也可结合玻璃退火炉使用310S板材,怎样控制表面氧化和变形?进行对照。
九、询价前最容易漏掉哪些信息?
料框类询价常只给出长宽高和数量,却没有装载、吊装与炉内走向。这样即使材料牌号正确,供应方也难判断板材是否需要开孔、型材截面能否满足、吊耳是否可用,或是否需要预留热位移。
无锡合创不锈钢有限公司建议在询价资料中同步提供:工件单件重量和摆放图、单框装载、层数、承料面形式、外形尺寸、图号与版本、实际金属温度、炉内介质、搬运方式、吊点位置、加工范围、材质证明和验收要求。库存批次、可供规格、交期与检测范围以书面报价或确认单为准;构件厚度、寿命和安全边界仍应由项目技术负责人确认。
十、结论:让每种材料各自承担合适的任务
铝合金热处理炉的310S料框,板材负责承料、隔挡或导流,型材负责形成载荷路径和外框,扁钢与连接板负责局部过渡。真正决定使用稳定性的,是它们在载荷、温度、焊缝、膨胀和装卸条件下是否配合,而不是单独把某一部位做得更厚。
确定方案前先画出工件重量如何传递、热位移往哪里释放、料框从哪里被支撑和吊起。把这些条件落到图纸、订单和验收记录里,310S料框才更有机会在反复使用中保持可控状态。
FAQ:310S料框常见问题
不一定。是否开孔要看热风、排液、减重、工件接触和清理要求。开孔后净截面与板形控制会改变,不能只因为通风需要就默认使用高开孔率。
可以,但每种截面应承担明确的任务。角钢适合边框和斜撑,方管适合方向明确的梁柱;混用前还要检查焊接空间、清理条件和接头刚度。
需先查清变形位置、焊缝、剩余板形和装载记录。外形校正不代表热循环中的受力边界已经恢复,是否继续使用应由设备要求和项目技术负责人判断。
不一定。加厚会增加自重、焊接热输入和热惯性,也可能把应力转移到吊点或边框。厚度应与跨度、孔阵列、载荷、支撑和使用温度一起核对。
受热后的板件和骨架会产生位移。若所有方向都被刚性限制,位移可能转化为焊缝或板面的附加应力;具体如何设置仍要由结构和工况确认。
至少提供图纸、数量、工件与装载信息、实际金属温度、炉内介质、搬运方式、承料面要求、加工范围、材质证明与验收项目。信息不足时,应先完成技术确认,再确定价格和交期。