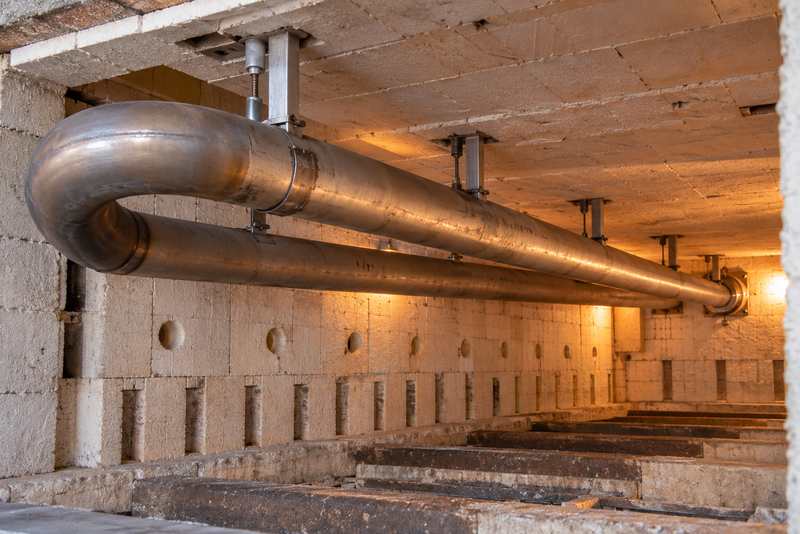
如果你发现310S辐射管中段下沉或弯头偏斜,先记录变形位置与变化速度,再核对温度、壁厚和支撑,避免只按“材料耐温不够”处理。
排查要留下能够复测的证据。下表只提示优先检查方向,同一现象可能由温度、受力、壁厚和安装条件共同造成。
| 观察到的现象 | 优先核对 | 需要留下的证据 | 下一步 |
|---|---|---|---|
| 升温后弯曲,冷却后明显回弹 | 温差、热位移和滑动条件 | 同一测点的冷、热态位置及负荷 | 对照设计间隙;回弹不代表可以忽略异常 |
| 变形总在同一热区出现 | 局部管壁温度、燃烧与测温位置 | 同一负荷下的热点位置、温度及报警记录 | 复核热区与测温结果,再评估维修 |
| 跨中下垂逐次增大 | 实际跨距、载荷与壁厚变化 | 下垂趋势、最小壁厚、累计运行时间 | 提交结构与高温受力复核 |
| 固定端、焊口或弯头附近变形 | 卡涩、对中和接口外力 | 间隙、错边、焊口两侧位置及安装记录 | 确认设计边界,再决定支撑或接口调整 |
| 明显减薄、裂纹或干涉 | 损伤范围与运行影响 | 缺陷位置、照片和复测结果 | 按设备检修规程评估修复或更换范围 |
发现裂纹、泄漏或与炉内构件干涉时,应先按设备检修规程处理,再继续查因。
一、先确认是热位移,还是冷态残余变形
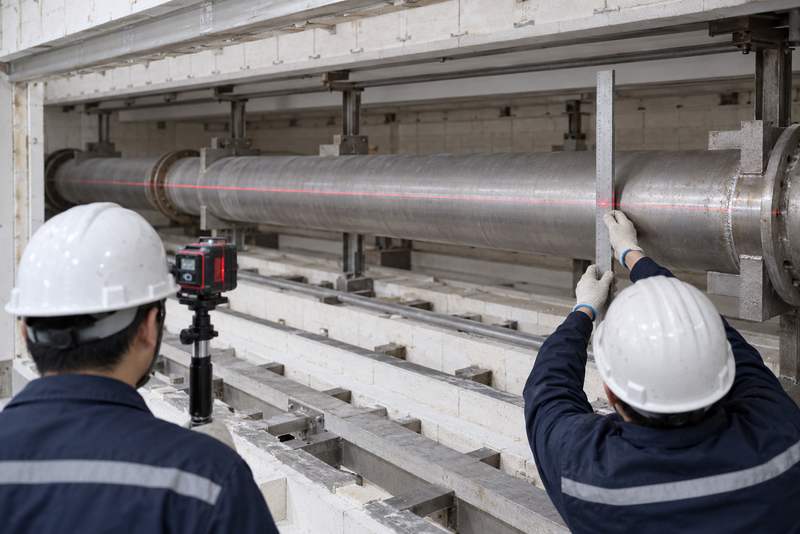
升温时辐射管会伸长,也可能因温度不均而发生热弯曲;冷却后的位置应与相同温度状态下的安装基线比较。若冷态残余弯曲持续增大,说明需要继续查因;是否与蠕变有关,还要结合管壁温度、受力、运行时间和变形趋势判断,不能仅凭一次冷态外形定因。
先在简图上标出基准位置、支撑点、焊口和下垂段,再记录管号、测点编号、距基准点的位置、测量时的温度状态、下垂量、对应壁厚和日期。复测时沿用同一基准、方向与温度条件,并核对支点位置是否变化。
二、温度分布为什么应最先核对?
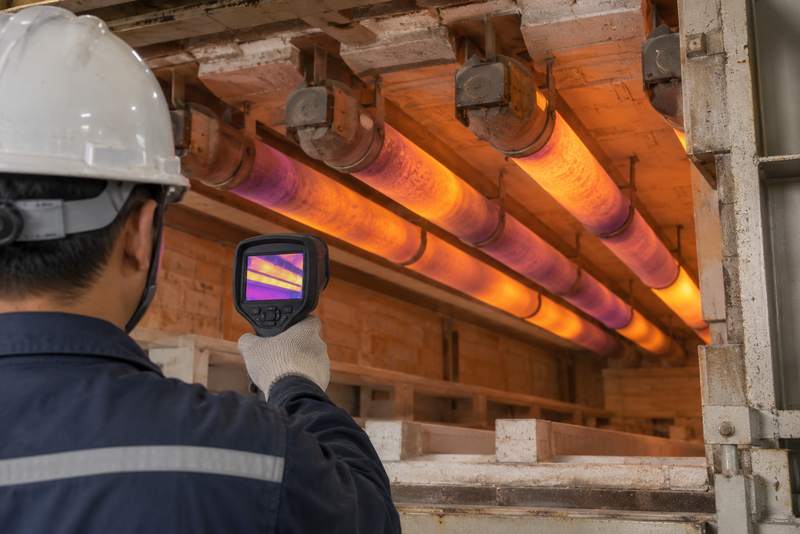
310S具有较好的高温抗氧化基础,但控温热电偶的位置不能代表管壁热点。燃烧器偏火、火焰冲刷、炉膛局部堵塞或测温位置不合适,都可能使局部管壁温度与控制系统显示值不同。
核对温度时,应区分炉膛控温点和实际管壁测点,尽量比较同一负荷下的同一位置。使用红外测温或热像仪时,还应核对发射率、表面状态、周围高温物体的反射与观察路径,不能只凭热像颜色判断是否超温。
三、长期受力和运行时间怎样参与变形?
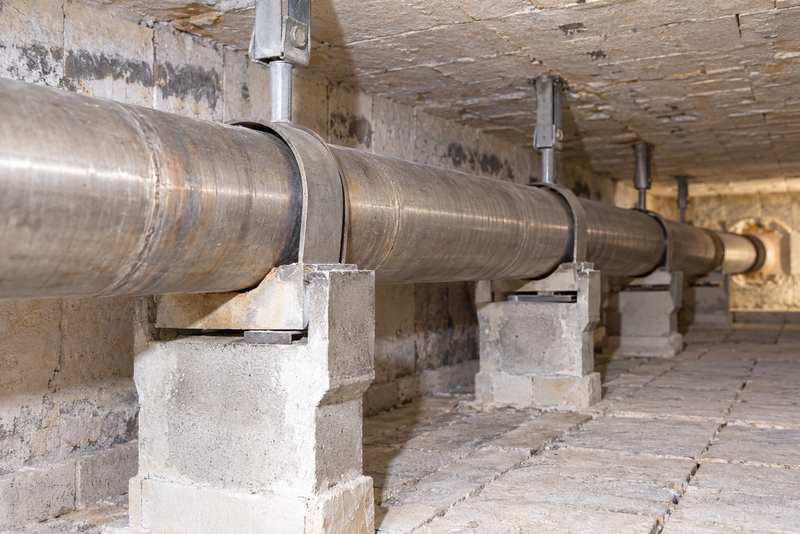
在长期高温和受力条件下,辐射管可能逐渐积累不可恢复的蠕变变形。判断抗下垂能力,应同时看实际管壁温度、载荷与运行时间,不能只看材料的耐氧化温度。
管内的电热元件、内置构件或连接件等实际附加载荷,也会改变管体受力;存在沉积物时再核对其影响。关于时间、温度和受力的关系,可结合310S高温构件蠕变的预防方法建立检查记录。
四、壁厚减薄和椭圆度为什么不能漏查?
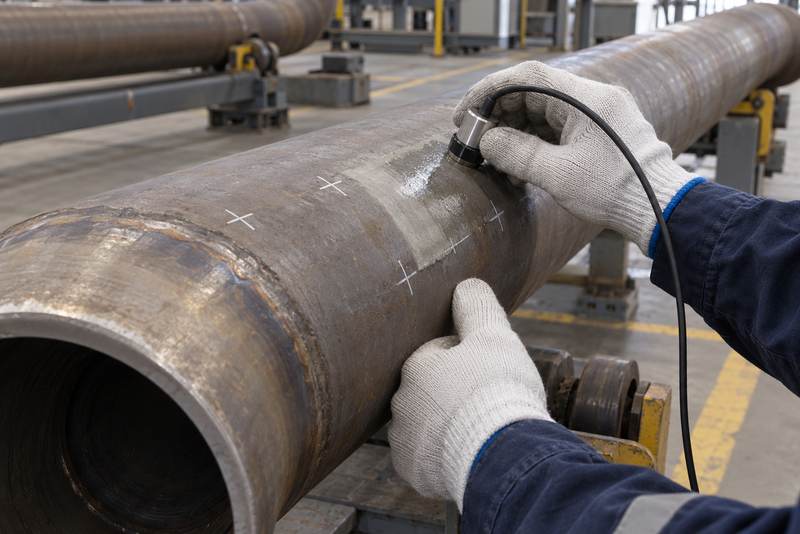
外表面氧化、局部冲刷或内壁腐蚀会使有效壁厚下降,截面刚度随之减弱。圆管椭圆度增大后,弯曲稳定性也可能变差,因此不能只测跨中最低点。
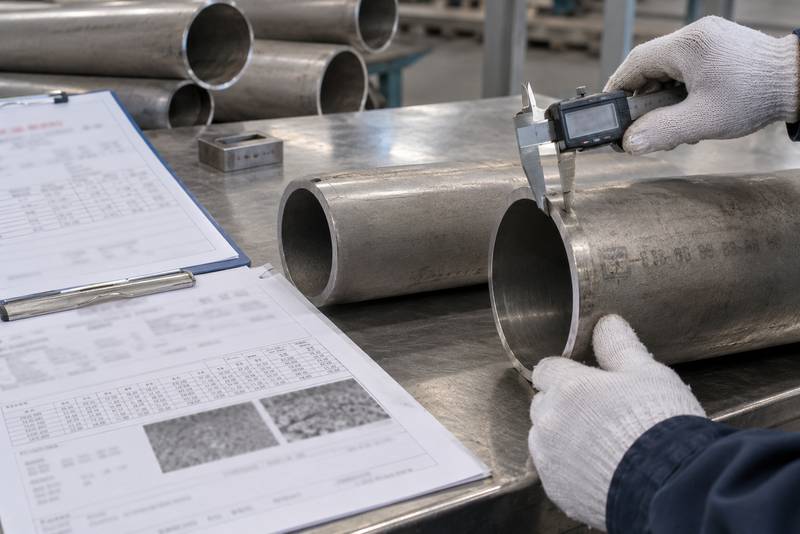
停炉后按固定轴向位置和圆周方向编号测点,覆盖下垂段、相邻未变形段、焊口、弯头及支撑附近,并记录外径、椭圆度和表面状态。超声测厚前清理测点的松散氧化物,核对探头、校准与耦合条件;异常薄点应扩大检查范围并复测,保留最小实测值及其位置。新管可按310S炉管到货尺寸验收的思路建立基线。
五、支撑间距和热膨胀空间怎么检查?
支撑间距过大,会增加管体在自重下的弯矩;支点高低不一致,则可能使少数位置先受力。支撑太紧或滑动端卡死,也会限制热膨胀,把位移转化为弯曲和焊口应力。
检查时记录支点、卡涩、固定端位置和膨胀间隙。调整支撑或接口前,应由设备设计人员确认受力路线和设计约束,不能凭现场感觉随意增加固定点。
六、焊口、弯头和安装偏差会留下什么线索?
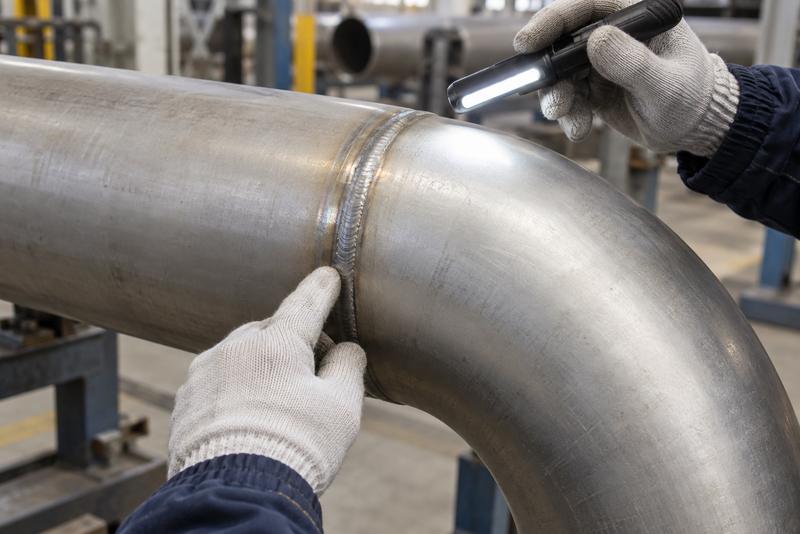
焊口附近出现变形时,应检查错边、焊缝成形、局部打磨减薄和外部约束。弯头与直管过渡不顺、安装时强行对口,或法兰和接管把外力传到辐射管,也可能造成受力不均。
沿管轴核对焊口两侧位置,并检查弯头方向、接口同心度和吊装记录。更换时,310S耐热不锈钢辐射管的外径、壁厚、结构、焊口位置和支撑点应同时确认,不能只照抄旧件外形。
七、什么情况下需要修复,什么情况下应更换?
轻微冷态偏差能否校正,要结合剩余壁厚、裂纹、氧化状态、服役温度与时间、焊缝质量和设计允许值评估。对疑似长期高温损伤的管段,必要时进一步检查材料状态;不能仅凭拉直后的外形判断剩余寿命。
若下垂持续发展、局部明显减薄、焊口开裂,或已经影响炉内间隙和安全运行,应按设备要求确定修复或更换范围。更换方案可结合310S耐热不锈钢炉管核对原料、制造方式和检测要求;原因未查清前,简单加厚或升级牌号不能保证问题不再出现。
八、采购新辐射管时要把哪些条件写清楚?
310S在国标中可按06Cr25Ni20、统一数字代号S31008核对,牌号与化学成分可参考GB/T 20878—2024。采用无缝管制造时,应先由供需双方确认适用的钢管交付标准。GB/T 14976—2025针对输送流体用不锈钢无缝钢管,是否采用应结合用途与技术协议确认;辐射管的管壁温度、支撑结构和长期受力要求,仍需按设备设计文件核定。
首次询价可先提供外径、壁厚、长度、数量和结构图,并说明加热形式、正常运行温度、启停方式及支撑位置。替换下垂旧管时,建议同时提供运行时间、变形照片和已有测厚记录;已知的管壁温度及管内外气氛也应说明。
制造方式、热处理交付状态、弯头与焊口要求、尺寸公差、检测项目、炉批追溯和材质证明书(MTC),可在后续技术确认中逐项落实。无锡合创不锈钢有限公司可协助核对辐射管配套及310S不锈钢加工的交付信息,具体供货范围、库存批次与交期以书面确认或报价为准;结构厚度和寿命仍由项目设计依据实际工况确定。
九、结语:用连续记录确定下一步
辐射管下垂可能同时受到局部温度、长期受力、壁厚变化和安装约束影响。逐步确认哪些因素推动了变形,再确定修复、更换和运行调整方案。
每次停炉沿用相同测点,保留照片、温度状态、测厚和维修记录。连续数据比一次目测更有助于判断变化趋势,也能为下一批采购和结构复核提供依据。
FAQ:310S辐射管弯曲下垂常见问题
不一定。局部过热、跨距过大、壁厚减薄、支撑卡涩和安装偏差都可能造成下垂,应先核对炉批、测量记录和实际工况。
需要记录冷态和热态位置,并与相同温度状态下的基线比较。若冷态残余变形持续增加,或已影响间隙、焊口和支撑,应继续查因。
不能保证。加厚可以提高截面刚度,但温度不均、支撑不合理和膨胀受限的问题仍需由设计方复核。
不建议。应按固定轴向位置和圆周方向编号测点,并覆盖焊口、弯头、支撑及相邻未变形管段;异常薄点还要扩大范围复测。
需先评估壁厚、裂纹、氧化状态和高温服役情况。外形恢复不代表剩余寿命已经恢复,是否继续使用应按设备要求确认。
先提供外径、壁厚、长度、数量、结构图、支撑位置和运行工况;替换旧管时附变形照片、运行时间及已有测厚记录。制造、检测和材质文件要求可在后续逐项确认。