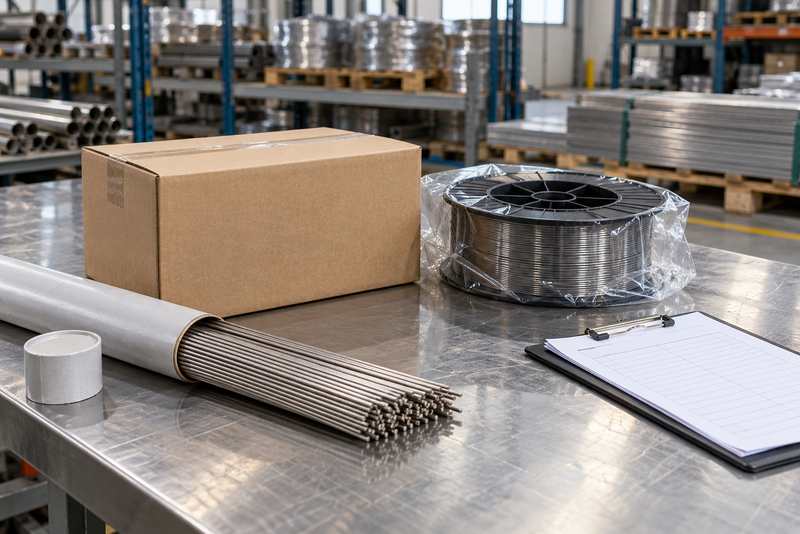
如果你正在接收一批用于310S设备的焊丝或焊条,先别急着拆包上架。外箱名称相近、直径相同,都不能证明它们适用于同一接头,入库时更要把实物与文件逐项对应起来。
310S是母材牌号;这里的“310S焊材”是用于相关310S母材接头的配套焊接材料这一常用搜索和用途表达,并不代表所有焊丝或焊条的标准型号都写作310S。验收应从订单和经确认的焊接工艺出发,以完整焊材型号、适用产品标准和工艺要求为准;信息对不上时先隔离待确认。
一、先弄清这批焊材要用在哪里
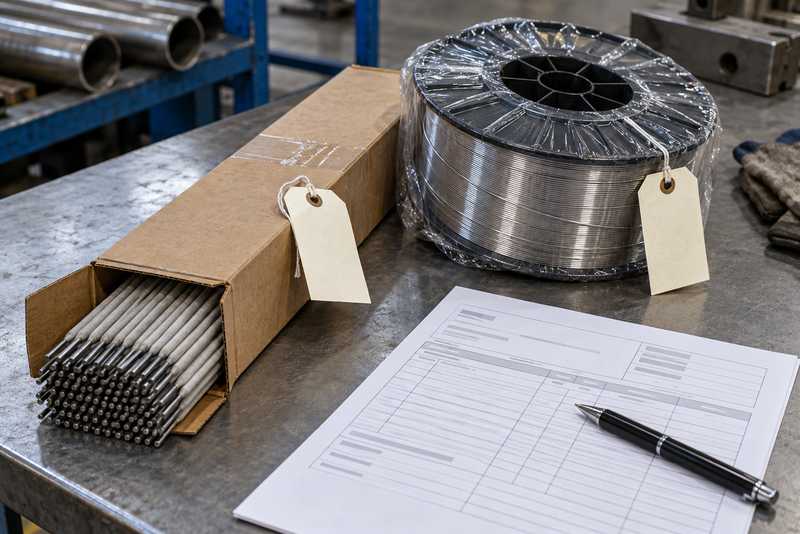
先确认母材组合、焊接方法和使用部位。“焊310S用”只是用途描述,不能代替焊材的完整订货要求;同种材料连接、异种材料连接及维修补焊的焊材选择和验收条件都可能不同。
把订单与已确认的焊接工艺规程对应,记录工艺文件编号和版本。仓管负责按批准清单收发,不应凭包装上的“耐高温”字样自行判断能否替换。
二、型号和厂家牌号不能混成一栏
标准型号与制造商的商品牌号应分别记录,并核对两者的对应关系。只抄一个简称,换厂家、补货或追查旧批次时就可能失去依据。
三、实物标签和质量文件怎样连到同一批
先从制造商名称、完整型号、规格和生产批号建立关联,再核对送货数量。不要默认订单号、发票号或经销商内部编号就是制造商的生产批号。
逐箱查看标签;同一托盘有多个批次,应分批登记、存放和领用。外箱与内包装标识不一致、证书批号找不到实物时,应留存原标签照片并向供应方确认。
四、质量证明有文件还不够
质量证明应能对应到这一批货,而不是只有一份产品说明书。先看出具单位、型号、规格和批次是否清楚,再按订单与适用产品标准核对要求提供的检验信息、结果和判定依据。
化学成分、熔敷金属性能及其他检验项目,要区分适用产品和试验条件,不是每种焊材都一律提供相同项目。项目另有复验要求时,再增加抽样、结果和放行记录;母材合格证不能代替焊材证明。核对文件关联的方法可参照材质证明与炉批对应的检查思路,但不能直接照搬母材检验项目。
五、规格和包装哪些地方容易漏
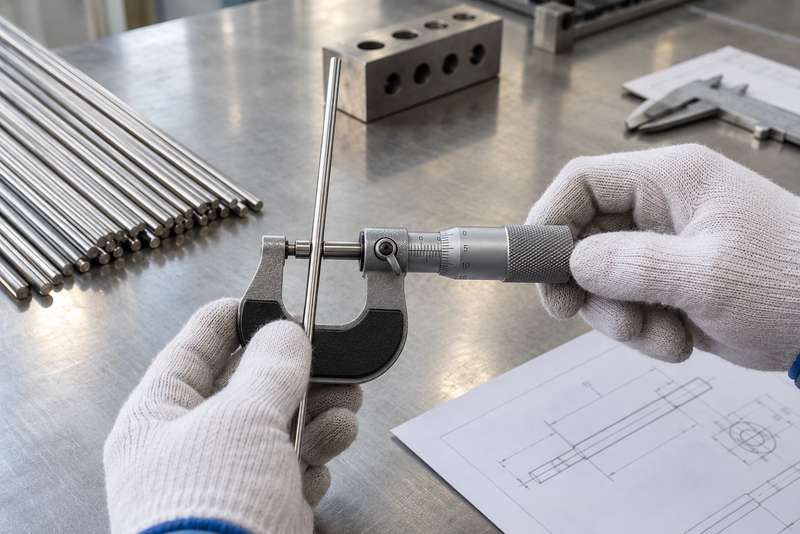
规格要连同产品形态记录,例如直径、直条长度、盘装形式及每包装数量。需要抽测时,按验收方案选取测点和量具,不要只用外箱标注替代实际检查。
同时看内外包装是否完好、有无破损受潮、锈蚀污染及标签脱落。对尺寸、包装和标识的订货要求,可结合GB/T 25775—2010及具体产品标准确认,不能把外箱完好当作整批质量合格。
六、入库记录只留哪些关键字段
一张记录表应能让后续领用追溯到原包装和证明文件。下表可作为登记框架,项目另有复验要求时,再补充抽样、结果和放行记录。
| 核对项目 | 实物与文件对应内容 | 不一致时先做什么 |
|---|---|---|
| 型号与规格 | 完整型号、厂家牌号、直径及包装形式 | 暂停替代与领用 |
| 生产批次 | 内外标签、制造商批号及证明文件 | 分批隔离,核实来源 |
| 数量与包装 | 箱数、净重、封装和受潮破损情况 | 拍照记录,确认差异 |
| 文件与放行 | 订单要求的质量证明、适用检验信息及验收结论 | 补齐资料后再审批 |
七、拆包以后怎样避免批次断掉
拆包、分装和领用时应保留原型号、规格、批次与去向。分装标签不宜只写“310S”,退回库房的余料也不能直接倒回其他批次。
是否需要烘干、烘干条件及开封后的使用时限,应按具体焊材类别、制造商说明和批准工艺确定;不要将焊条的烘干要求直接套用于所有实芯焊丝或其他焊材。已经受潮的材料,也不是重新烘一遍就能自动放行。
八、需要复验或补资料时怎么处理
先明确问题是资料缺失、标识不清、包装异常还是检验结果存疑,再确定处置。复验项目、抽样批次和判定标准要提前约定,不能用一次不相关检测覆盖全部疑问。
需要供应方说明时,发出清晰的差异清单,附订单、标签与文件编号。有关采购和质量证明的约定可参考GB/T 25778—2010,具体要求仍需结合项目适用条件落实。
九、询价时怎样减少到货后的争议
询价单先写完整型号、规格、数量、制造商或认可范围、适用工艺和交付文件,再约定批次、包装、复验及异议处理。涉及焊丝选用与接头匹配的问题,应在下单前由工艺人员确认,不留给仓库临时决定。
无锡合创不锈钢有限公司可协助整理母材与配套焊材的采购信息,分清材料供应和工艺确认事项。向合创不锈钢询价时,把质量文件及追溯要求一并提出,更便于核对报价是否完整。
十、结语:把对应关系留到实际领用
310S焊材验收的重点,是让订单、实物、标签和证明文件对应到同一型号、规格与批次。入库检查完成后,还要让这条记录延续到分装、领用和退料。
对不上时先隔离,不凭经验改标签,也不为了赶进度混批发放。这样留下的验收记录,才能在后续检修或质量追查时真正派上用场。
FAQ:310S焊材验收常见问题
不能。310S是母材牌号,包装上的“310S焊材”通常只是用途简称。应核对订单要求的完整焊材型号、规格、批号和质量文件,并确认符合批准的工艺要求。
不能直接代替。应确认制造商使用的生产批号,以及它与包装、证明文件和送货记录的对应关系。
即使放在同一区域,也应保持批次可区分。登记、标签和领用记录不能把多个批次合成无法追溯的一批。
先按订单检查交付文件是否齐全。缺少订单要求的质量证明时应列为待确认项,由相关责任人员核实后再决定能否放行。
不能这样一概处理。需依据焊材类型、受潮情况、制造商说明及批准工艺确定处置,不能自行给所有焊材套用同一参数。
提供母材组合、焊接方法、完整型号、规格、数量和适用工艺要求。把批次、质量文件、包装及复验要求同时写清,避免只报一个材料简称。