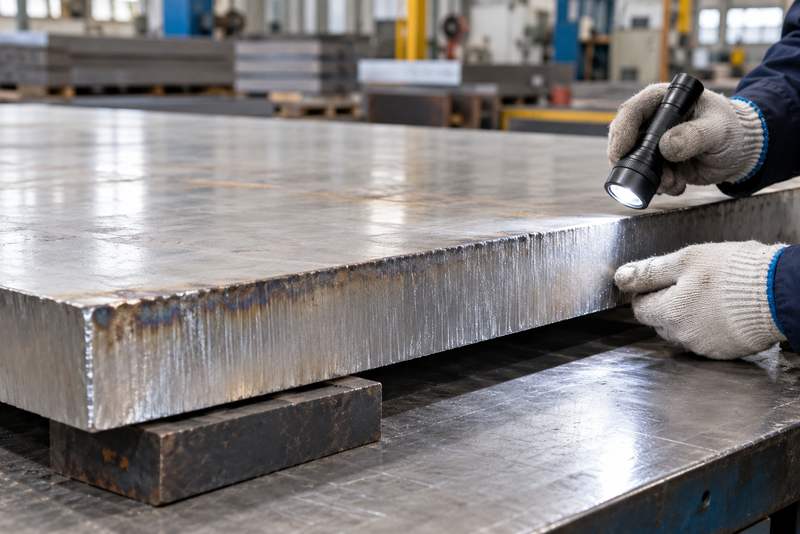
如果你正在接收一批310S厚板割件,外形对得上图纸后,还应沿切边看一遍。细裂纹、局部分层或未清干净的挂渣,可能在钻孔、焊接和装配之后才变成返工问题。
切后检查要同时回答两个问题:边缘有没有异常,原板内部有没有需要进一步确认的不连续。 外观合格不能代替内部检测;检测发现显示,也不能不经评定就直接判整批报废。
本文配图为生成示意,仅帮助理解检查场景,不代表合创现场实拍、真实缺陷或检测合格证据。
一、为什么切完以后还要再检查
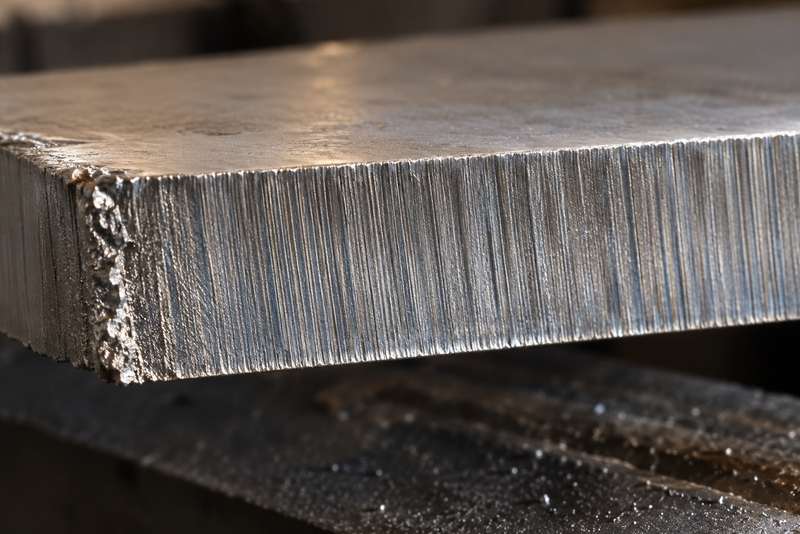
切割形成了新的边缘,也让原先藏在板内的异常有机会露出来。热切割的局部加热与冷却、起割与结束位置及后续修边,都可能影响边部状态;具体应结合切割方式核查,不能据此认定所有裂纹都是切割造成的。
采购310S厚板割件时,把原板验收与切后验收分开。前者核对材料和原板状态,后者核对切边、孔槽、余量及零件编号;两份记录需要关联。
二、切割纹和裂纹不是一回事
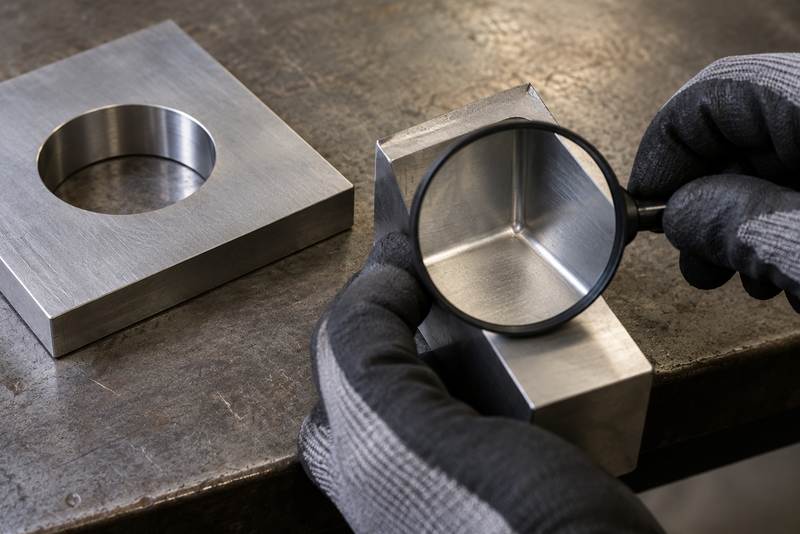
切割断面上可见较规则的条纹,其方向、倾斜程度和粗糙度会随切割工艺与条件变化。裂纹也可能表现为细线或局部开口;挂渣、划伤和切割条纹容易造成混淆,不能只凭纹路方向或一张远景照片下结论。
发现疑点时,先拍照并标记零件、位置与方向,再按检验工艺清除妨碍观察的残渣和污物。需要修磨时先确认处置与后续检测条件,不要为追求表面光亮而磨掉原始形貌。
三、层状缺陷为什么容易在断面露头
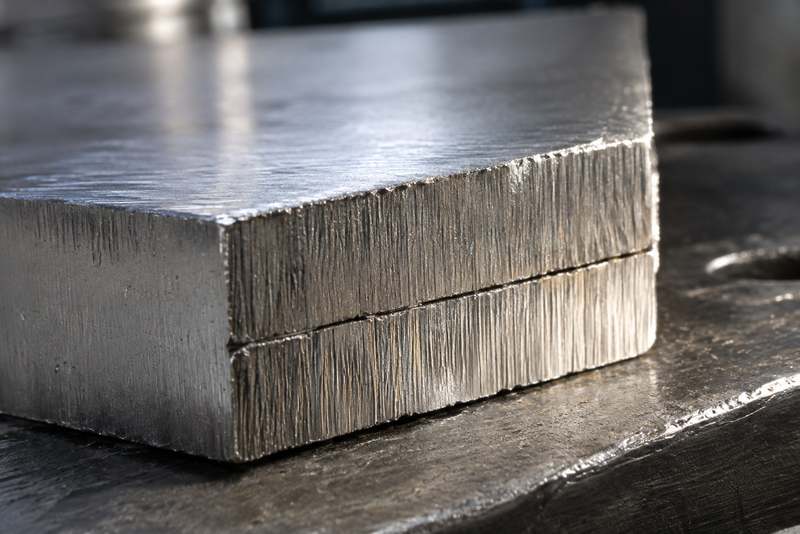
板内层状不连续通常表现为大致平行于板面的延展,在切割厚度断面上露头时,可能呈细线、夹层或局部张口。它与从切边起始的裂纹需要分别核查,但不能只凭切面外观判定其来源、深度和内部延伸范围。
如果同块母板的多个割件在相近厚度位置出现类似痕迹,应将母板、排版位置及相邻余料一起核查。切面没有看到分层,也不等于整块板内部不存在异常。
四、先按现象安排检查,不要混用方法
不同方法关注的对象不同。目视适合确认可见边部状态,渗透检测用于适宜表面的开口不连续,超声检测用于经工艺验证可检出的内部不连续,三者不能互相替代。
| 检查对象 | 优先安排 | 不能据此判断 |
|---|---|---|
| 条纹、挂渣、磕碰 | 清理后目视及尺寸检查 | 不能证明内部无缺陷 |
| 可疑细线或开口 | 按工艺进行表面检测 | 不能查清所有内部层状缺陷 |
| 断面夹层或内部疑点 | 评估超声检测适用性与范围 | 不能只凭波形猜测成因 |
| 修磨后的疑点区域 | 复验并复测剩余尺寸 | 不能以“磨平了”代替合格结论 |
五、超声检测为什么要先确认适用性
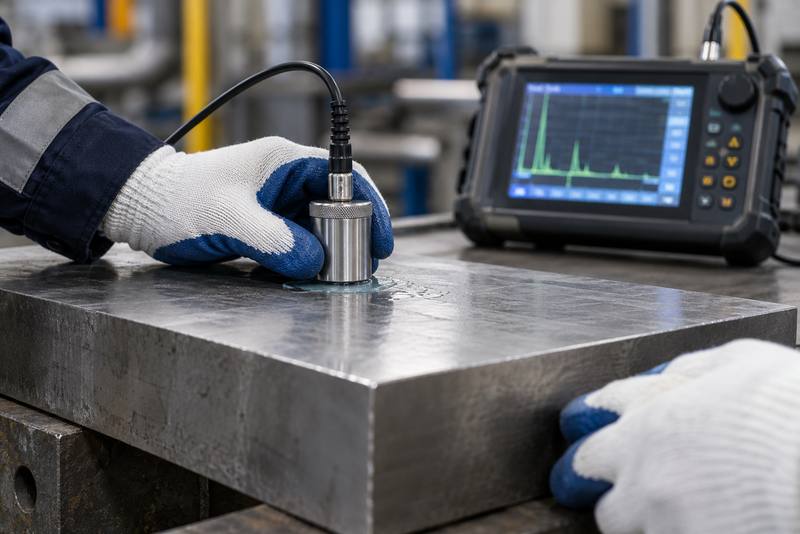
310S属于奥氏体不锈钢,不能拿普通钢板的仪器设置、探头和合格级别直接照搬。板厚、组织、表面与声束方向会影响检测,检测方应先确认对比试块、灵敏度、覆盖范围和可检能力。
订单写“探伤合格”还不够,应明确方法依据、检测区域、评定条件和报告要求。报告需标出零件、母板炉批和未覆盖区域,不能把抽查一条切边说成整板全面检测。
六、渗透检测后怎样理解红色显示
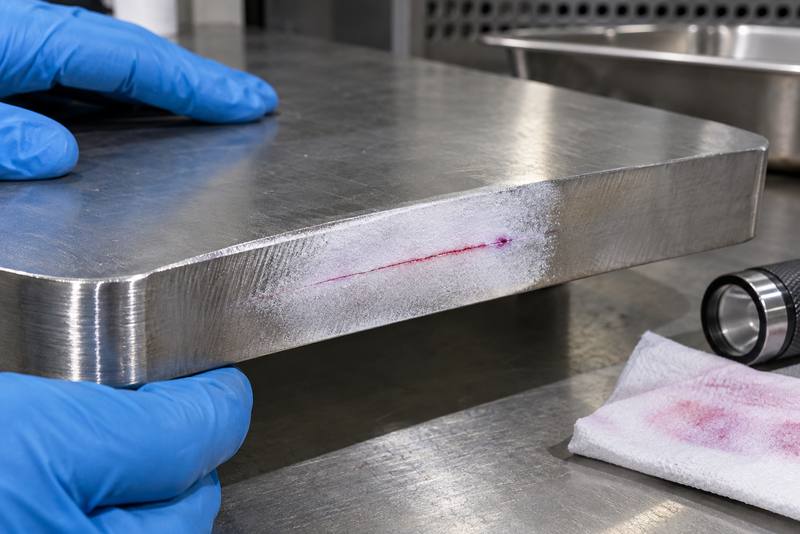
有色渗透显示需要由检验人员结合形态、位置及验收依据解释,不能仅按红线长短判断危险程度。粗糙沟槽、残渣和几何边缘可能影响显示;修磨还可能使金属表面涂抹、封闭细小开口,因此修磨后的表面准备与复验条件也应按检测工艺确认。
涉及GB/T 18851.1—2024《无损检测 渗透检测 第1部分:总则》时,还应另外约定产品验收依据。方法标准不是所有割件的通用报废标准,也不能用一次渗透检查代替内部缺陷检查。
七、发现异常后,先隔离再决定怎么处理
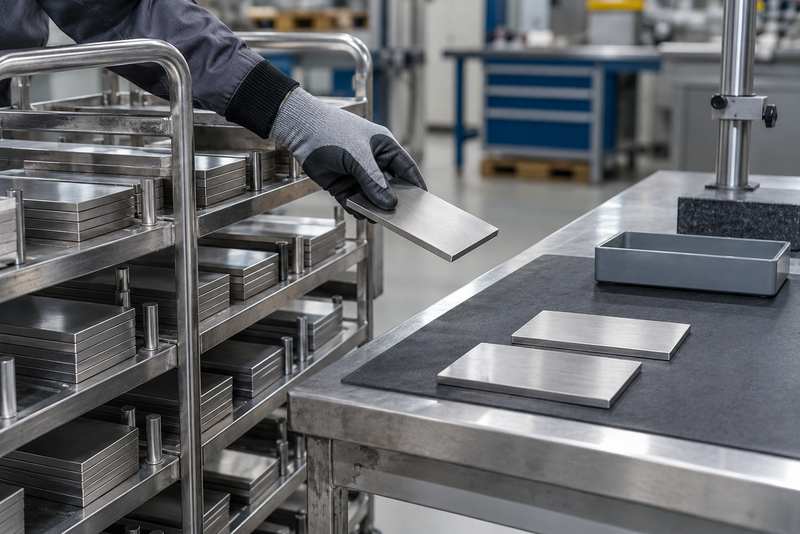
可疑零件应隔离、标记并保留原始记录,暂停进入钻孔、坡口和焊接工序。先由检验及项目技术人员确认显示性质和影响范围,再决定复检、修磨、退料或报废。
允许修磨时,也要确认剩余厚度、轮廓尺寸和后续加工余量,修后按要求复验。不要未经批准补焊掩盖缺口;承压或关键承载部位尤其需要书面处置记录。
八、怎样把检查要求写进采购文件
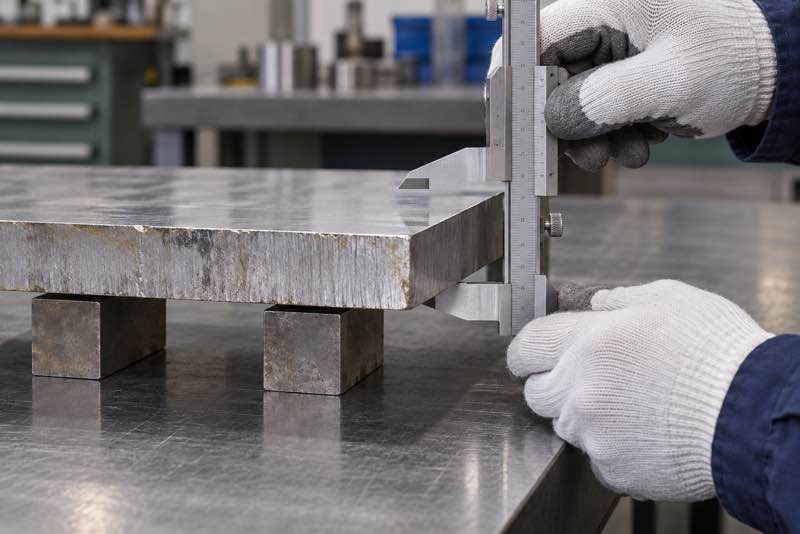
向合创不锈钢询价时,可一并提交检测方法、覆盖范围、评定依据和报告需求,先核对加工与检验条件再排料。切完才追加全面检测,可能遇到接触面不足、尺寸过小或记录无法关联的问题。
如项目要求检查原板内部质量,可在排料前确定适用方法和覆盖范围;切后重点核对新切边、孔槽及工艺要求复查的区域;经批准修磨后,再按方案复验并复测尺寸。各阶段记录通过母板编号、排版位置和零件编号关联,具体范围按订单与检测方案执行。
检测方法或验收级别尚未确定时,可先提供用途、图纸或尺寸、板厚、数量及后续加工方式,将未明确的检测条件列为待确认项;相关要求应在排料或加工前由相应责任方确认。
九、交付时要留下哪些可追溯记录
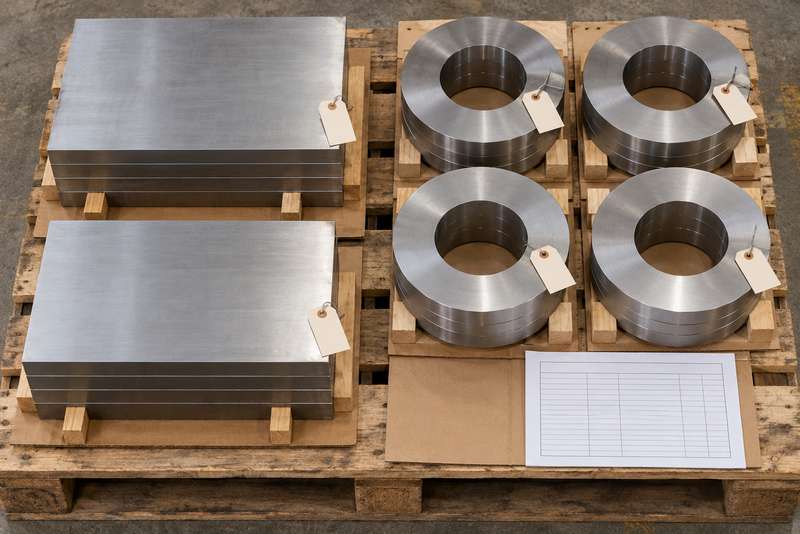
交付记录应让每件割件找得到对应母板、炉批和检验结论。建议保留排版图、零件编号、检查位置、异常照片、返修记录和复验结果,不用笼统的“已检”标签替代报告。
建议记录链保持连续:母板编号/炉批 → 排版位置 → 零件编号 → 疑点位置与照片 → 检测报告编号 → 处置与复验结果 → 放行记录。
需要后续切割及加工配套时,无锡合创不锈钢有限公司可协助整理图纸与交付清单。材料、加工和检验分别由谁确认,也应在订单中写清,避免多道工序之间漏掉复验。
十、结语:把问题留在下道工序之前
310S厚板切后检查的价值,是在进一步投入加工前发现并确认疑点。先区分边缘状态与内部不连续,再按适用工艺检测、按约定依据评定;发现异常不急着磨掉,修后不忘复验和尺寸复测。
FAQ:310S厚板切割检查常见问题
不能一概而论。应结合用途、图纸、原板要求和风险确定方法及范围,再确认该材料与几何条件下的可检能力。
不一定,也可能是加工纹、划伤或夹层露头。先记录原始状态,再按检验工艺清理并确认,由检验人员安排适宜方法,不凭照片直接认定成因。
不能。渗透检测针对适宜表面上开口的不连续,不能排除没有通到表面的内部层状缺陷。
不能仅凭磨后外观决定。需先获准处置,并复验缺陷是否去除、剩余尺寸与加工余量是否满足要求。
需要按合同和图纸执行切后检查。材质文件核验、尺寸检验和无损检测分别回答不同问题,不能互相代替。
提供用途、图号版本、母板要求、切割及后续加工方式。再写清检测方法、区域、评定依据、报告和返修复验要求,避免只留一句“探伤合格”。