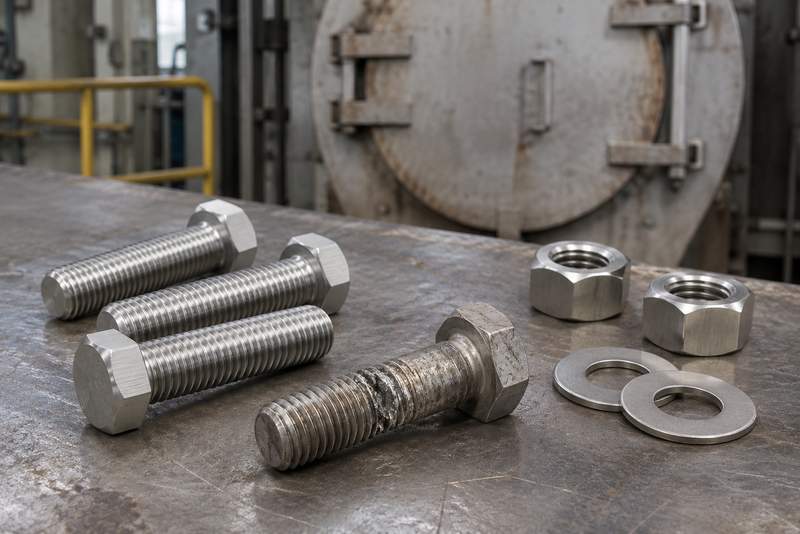
如果你正在检修炉门、风道或耐热支架,碰到310S螺栓越拧越紧,先别急着换更大的工具。要先分清:它是装配时已经卡住,还是运行后才难拆,螺纹上又留下了什么痕迹。
难拆不一定都是咬合,耐热也不等于螺纹不会粘住。 把装配记录与旧件一起检查,通常比只问“是不是310S材质不好”更容易找到原因。
一、螺纹没熔化,为什么也会咬住?
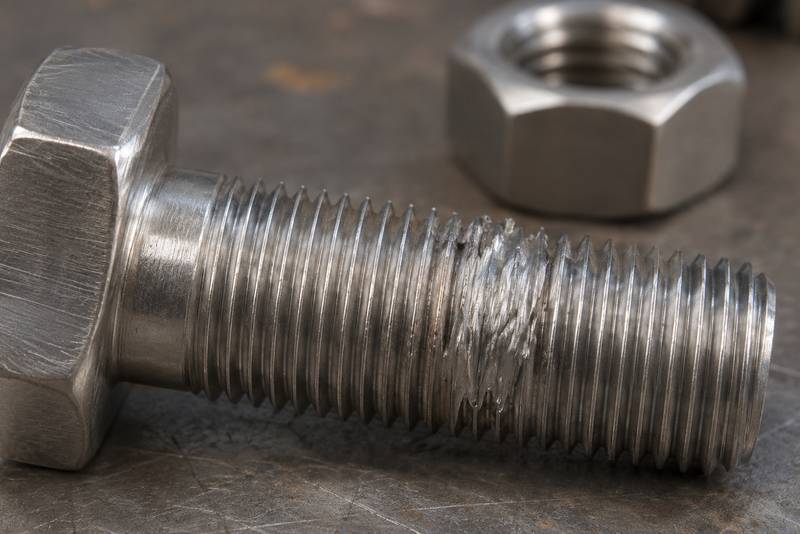
咬合是一种粘着磨损,不要求整根螺栓被烧熔。配合螺纹受到压力并相对滑动时,局部表面保护膜可能被破坏,露出的金属发生粘着,继续转动又把粘住的位置撕伤。
损伤积累后,螺母可能突然卡死。310S属于奥氏体不锈钢,也不能排除这种风险;但看到卡死就下结论仍不够,螺纹错扣、沉积堵塞和零件变形也可能造成相似现象。
二、先追问第一次卡住是在什么时候
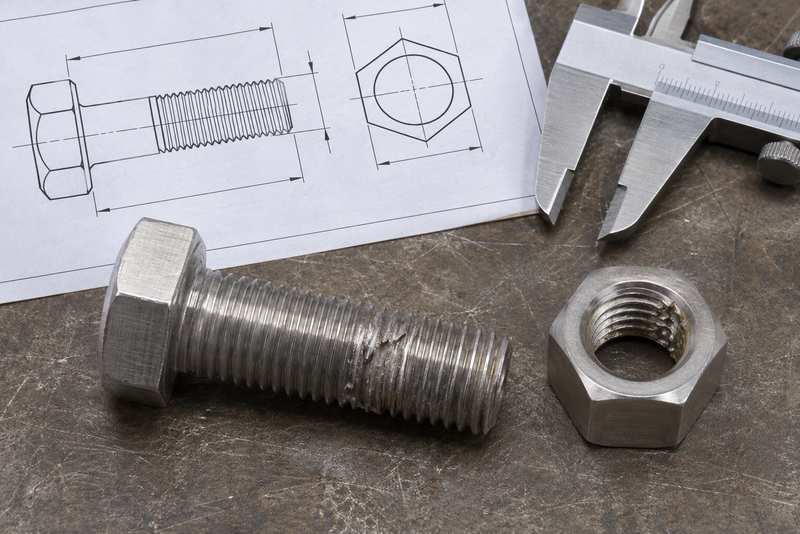
还没运行就出现异常阻力,应先检查错扣、碰伤、毛刺、清洁和配合尺寸。不能把装配阶段已经存在的问题,都归到后来的炉温上。
若装配顺畅、运行一段时间后才难拆,则要补查温度、气氛、拆装次数和旧件变化。可结合310S螺钉热循环后的连接检查理解温差影响,但螺栓加螺母的配套情况仍需单独记录。
三、表面发黑,与粘着撕伤不是一回事
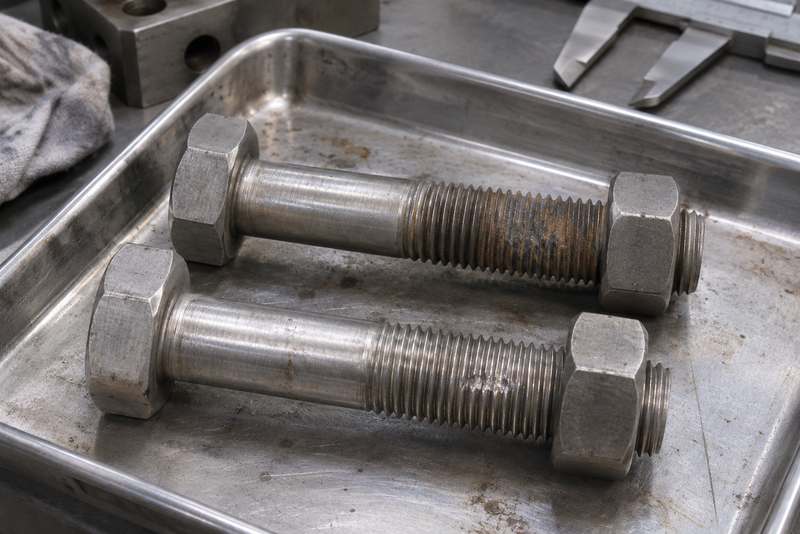
发黑只能说明表面状态发生了变化,不能单凭颜色认定咬合。重点看牙侧是否出现材料抹平、拉伤、局部堆起,以及螺母和螺栓对应位置是否都有损伤。
高温下生成的氧化物可能使配合间隙变小,也可能成为磨粒。沉积、磨损和粘着可以同时出现,所以应先拍照留样,再由检验人员确认,不要把旧件清理干净后才开始追查。
四、把现象整理成一张检查表
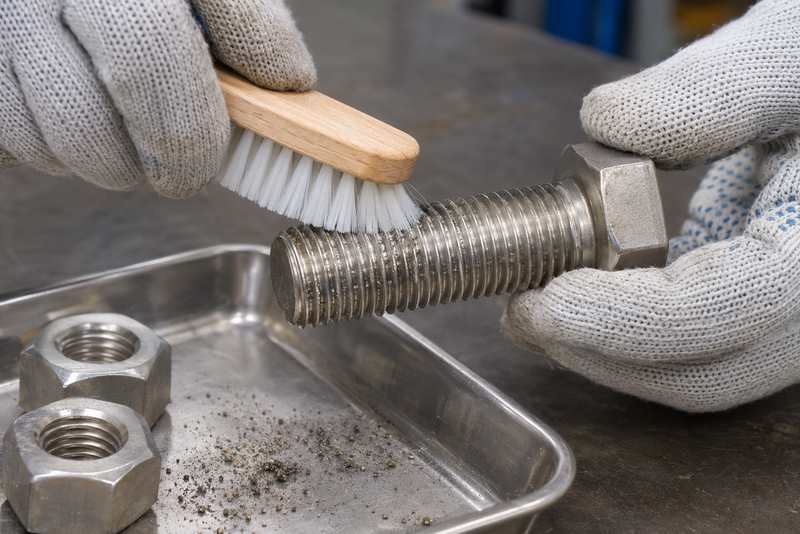
按卡住时机和实物痕迹安排检查,可以减少盲目换材。下表用于整理线索,不代替失效分析结论。
| 出现的情况 | 先检查什么 | 建议保留的资料 |
|---|---|---|
| 刚旋入就不顺畅 | 螺距、错扣和入口碰伤 | 新件规格与配合记录 |
| 拧紧或退出时突然卡住 | 牙侧撕伤、清洁和润滑 | 装配方法及旧件照片 |
| 长期运行后难以转动 | 氧化沉积与螺纹变形 | 温度、介质及检修记录 |
| 同一位置反复难拆 | 对中、受力和连接温差 | 安装图及故障位置 |
如果只有螺母留样,没有对应螺栓和安装位置,很多线索就无法核对。批量故障还应比较相邻正常位置,看看是否来自同批材料或同一种装配方法。
五、防咬合处理,要与高温用途一起确认
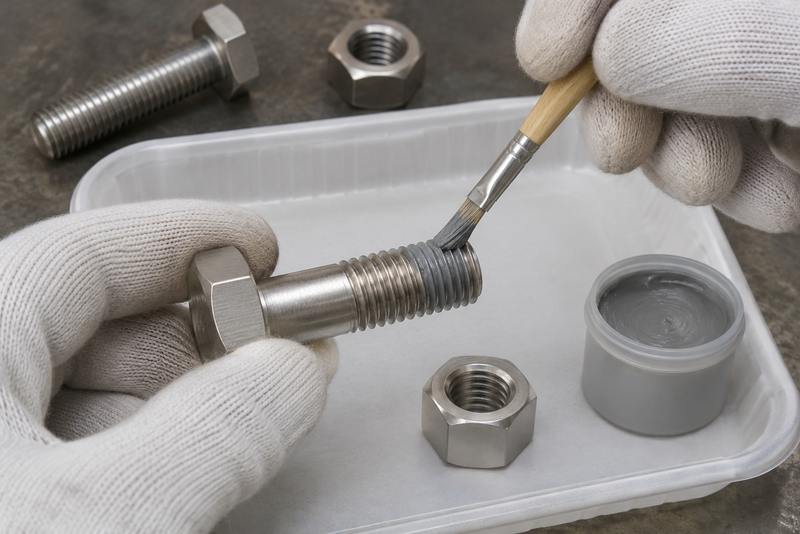
润滑或防咬合处理可能降低风险,但不是随便涂一种油脂就行。应核对实际接触温度、介质、停留时间、污染限制,以及处理后是否仍满足连接要求。
涂层和润滑剂也不是一个概念,不能只凭包装上的最高温度选用。换处理方案时,要把产品技术资料、使用方法和试装要求交给设备人员确认,不把常温装配试验直接当成长期高温效果。
六、涂了润滑剂,为什么不能照抄原扭矩?
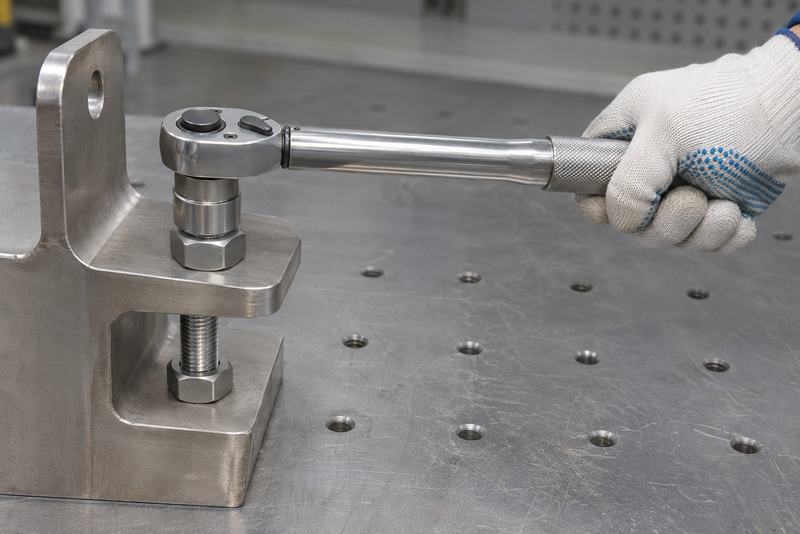
润滑会改变摩擦状态,同一个拧紧扭矩得到的夹紧力可能不同。原先针对干燥螺纹制定的数值,不能直接照搬到新的润滑或涂层组合上。
应由设计或装配工艺人员确认对应的拧紧要求,必要时安排试验。既不能为了好拆而故意拧松,也不能套用一个统一减扭百分比,更不能以扳手转不动作为夹紧合格的依据。
七、螺母换一种材料,就一定不会咬合吗?
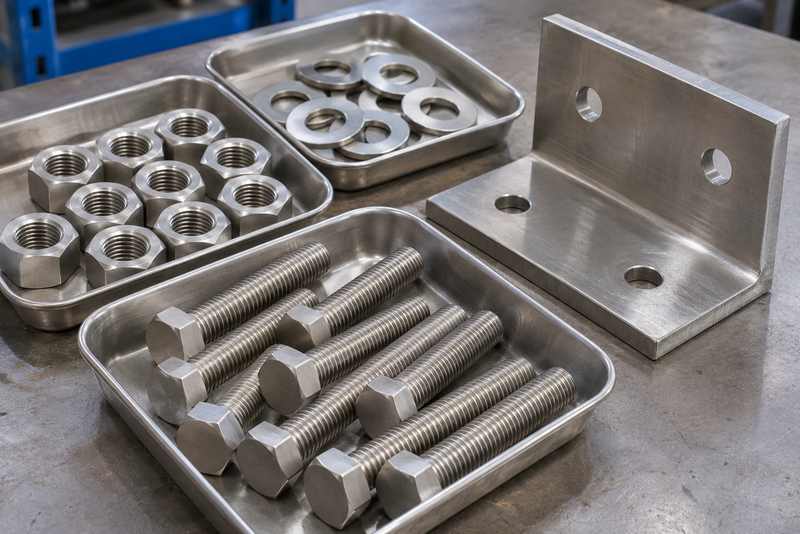
不一定。材料与表面硬度会影响粘着倾向,但更换螺母后还要核对高温性能、螺纹配合、腐蚀条件和整套连接受力,不能只挑一种更硬的材料代用。
用于310S法兰或310S加工件的连接,应把螺栓、螺母、垫圈和连接面一起确认。材料配套可参考GB/T 3098.25—2020《紧固件机械性能 不锈钢和镍合金紧固件选用指南》,具体选材仍应符合设备要求。
八、拆到阻力异常时,先保护设备和旧件
先按设备规程完成停机、冷却、隔离和必要的受力支承,再安排拆卸。阻力持续增大时,不宜连续强行冲击,以免断栓或损坏连接件内螺纹。
是否切除、局部加热或修复螺纹,应由现场技术人员制定方案,不能把某一种拆法用于所有设备。拆下的螺栓即使还能旋入,也要检查损伤,是否继续使用应按检验和维护要求决定。
九、下次采购,把处理和验收写进同一张单
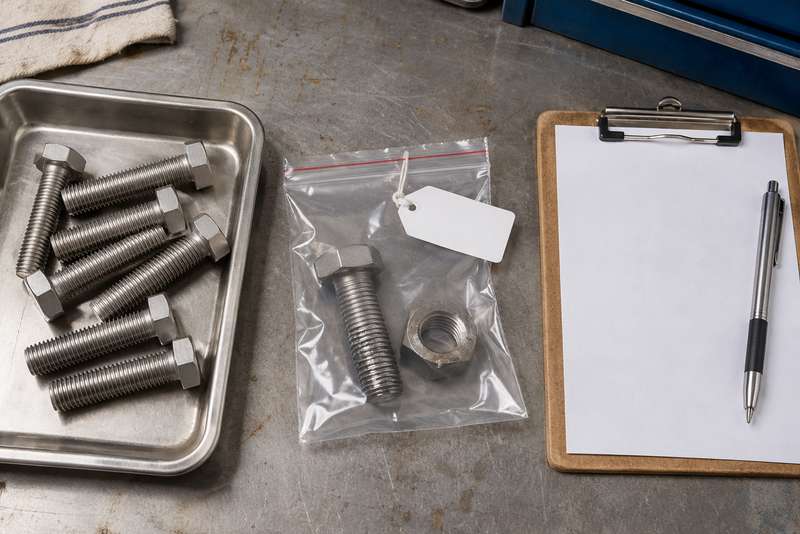
向合创不锈钢询价时,建议同时提供故障旧件照片、对应螺母、安装图和运行情况。除材料、直径、螺距、长度及数量外,还要说明表面处理、润滑状态、拆装频率和检验要求。
合创不锈钢可结合已确认的螺纹及机加工要求沟通交付事项,具体供货范围另行核对。收货时先确认文件、螺纹和实物标识,再按约定方案试装,不把“新件能旋入”当成高温运行验收。
十、结语:先找到卡住的原因,再改采购方案
310S螺栓拆卸困难,应把装配损伤、粘着、氧化和变形分别检查。保留完整旧件与记录,明确处理后的拧紧要求,往往比只换一个牌号更能减少下一次检修返工。
FAQ:310S高温螺栓咬合常见问题
不能这样判断。先核对规格、牙型、入口碰伤、清洁和装配状态,必要时再进行材质检查,不把卡死当作鉴别牌号的方法。
不是。发黑、沉积、变形和粘着磨损需要结合实物区分,应检查牙侧损伤和对应配合件,而不只看颜色。
不宜统一套用。温度、介质、污染限制和装配方法不同,所需处理也可能不同,选用前应核对技术资料与设备要求。
不能随意减半。摩擦变化与具体产品、表面和连接结构有关,应采用已确认的装配数值,不给所有规格套同一比例。
不能保证。新组合还要满足高温受力、介质与螺纹配合要求,不能只为降低咬合风险牺牲其他使用条件。
需要检查后决定。尤其要核对螺纹撕伤、变形和原维护要求,能旋动不等于仍满足承载或密封连接要求。