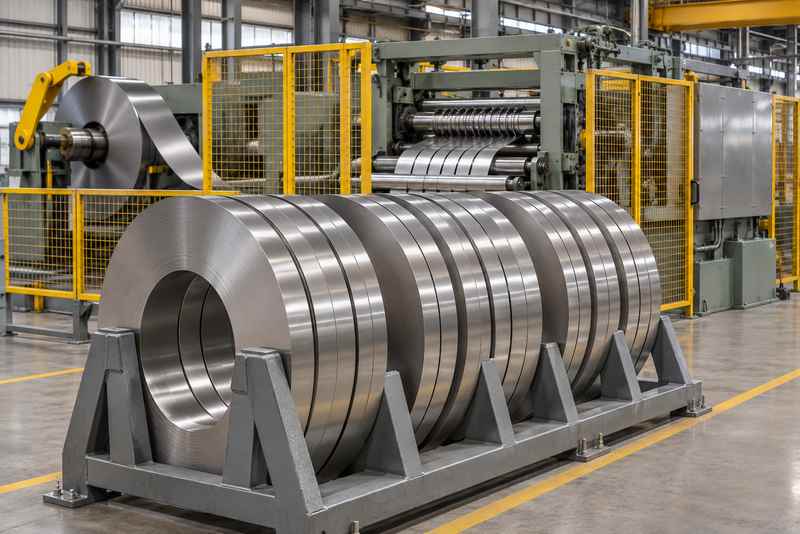
如果你用310S分条钢带做炉内导流片、薄护板或垫片,到货别只量带宽。钢带两侧的凸起会跟着进入成形和装配,尤其要检查成品仍保留原分条边的位置。
无锡合创不锈钢有限公司提供310S卷材供货和分条加工服务。接到这类订单,我们先问哪一条分条边会留在成品上:伸进折弯受拉区、配合面或窄槽的边,和后续会切掉的边,验收要求不一样。
一、先分清毛刺、侧弯和边浪
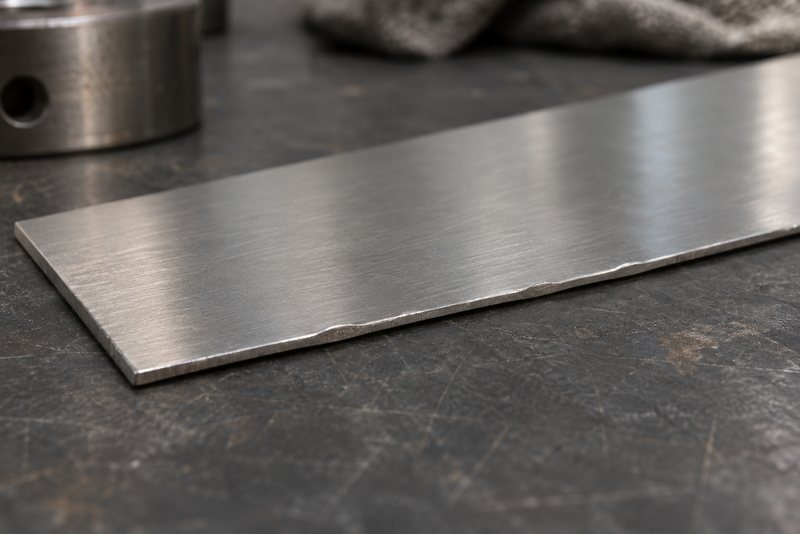
毛刺是分条剪切后在边缘留下的局部凸起。侧弯是带材在自身平面内沿长度方向弯向一侧;边浪是边部沿长度方向起伏,离开本应贴合的平面。它们都可能影响送料,但不是同一种缺陷,去掉毛刺也不会自动校直带材。
检查时把样条平放,分别看左右边、上下表面和沿长度的变化。发现锯齿状撕裂、压伤或疑似裂口,应另行记录,不要把它们都归到毛刺高度这一项。
二、哪些零件最先受影响
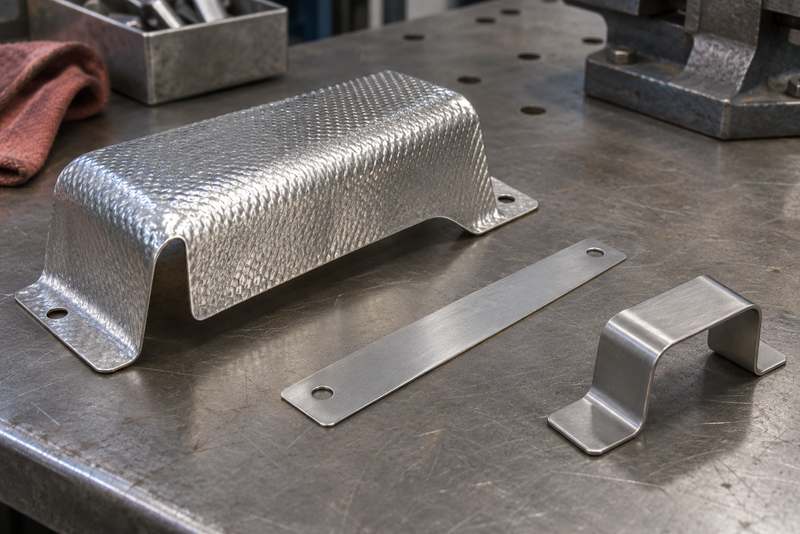
零件是否容易出问题,取决于分条边是否保留,以及它是否参与贴合、定位或变形。同一卷料用在不同零件上,验收重点可能不一样。
| 零件 | 可能受到的影响 | 优先核查 |
|---|---|---|
| 折弯护板与薄卡片 | 边部在成形时出现裂口 | 试弯后的外弧和端部 |
| 插槽式导流片 | 插入发紧或划伤槽壁 | 毛刺朝向与实际插装 |
| 薄垫片与压紧片 | 局部顶起、叠厚不稳 | 接触面和压紧后状态 |
| 搭接或卷边薄件 | 搭接处垫高、夹持不稳 | 接头间隙与卷边贴合 |
如果原分条边全部会被后续切除,可以把最终边缘验收放在成品工序,但仍需确认来料不会刮伤辊面、导向件或相邻带材。是否保留原边,宜在排样或图纸确认时就定下来。
三、折弯件重点看毛刺是否进入受拉区
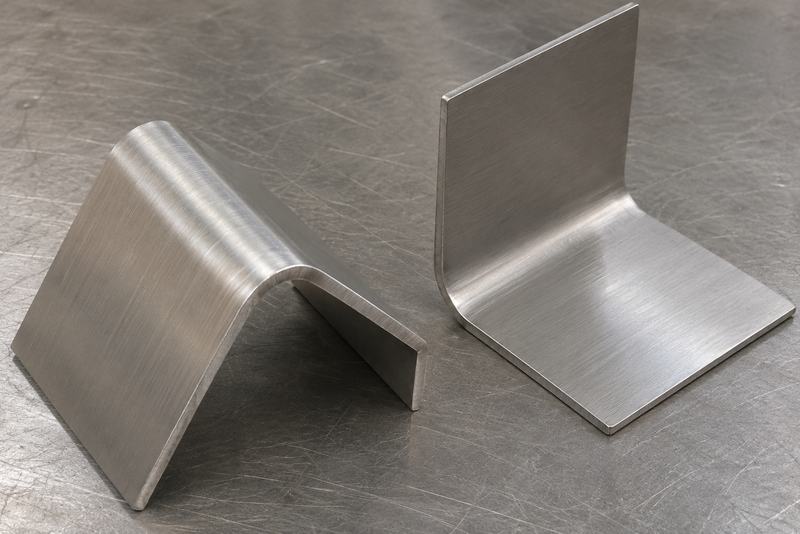
折弯外侧会拉伸;如果原边同时有撕裂、小缺口或尖锐凸起,缺陷附近可能更容易出现局部开裂。仅凭一条毛刺,不能判定某个零件一定会裂,实际还要结合材料交货状态、内弯半径、轧制方向和成形方式。
采购用于护板或卡片的钢带,可按实际工装做首件试弯,同时检查样条两侧端部。对已经成形的310S耐热不锈钢折弯件,复查折弯外弧和成品边缘,不以毛坯抽检代替成品检查。
四、薄垫片和插槽件要做实际试装
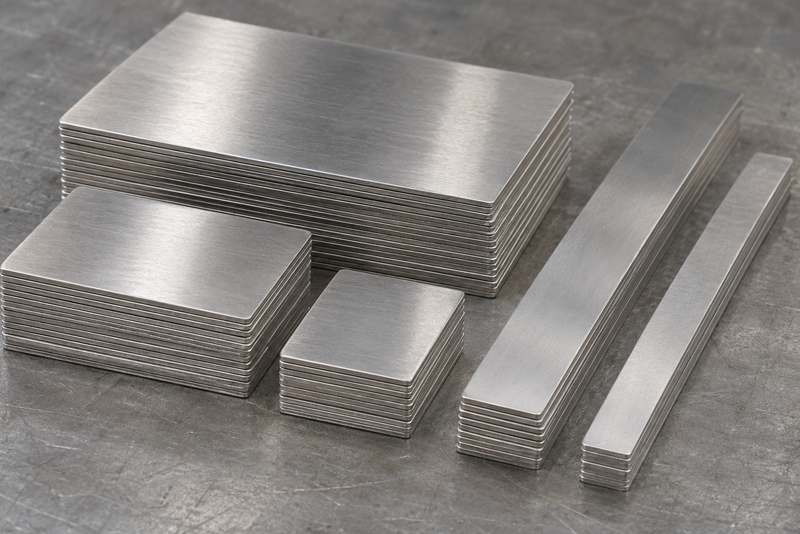
薄垫片的边缘凸起如果落在承压或贴合位置,可能把接触面顶起;多片叠装时,方向和重合位置会影响实际叠厚。应按真实叠放方式检查,不靠增加压紧力去掩盖不平。
导流片插入窄槽时,毛刺可能导致冷态装配卡涩。如果插槽还承担热位移功能,应分别核对冷态装配、设计预留间隙与热态位移要求,不能把现场磨掉一点材料当作热位移设计。
五、搭接、卷边和焊前装夹先检查贴合
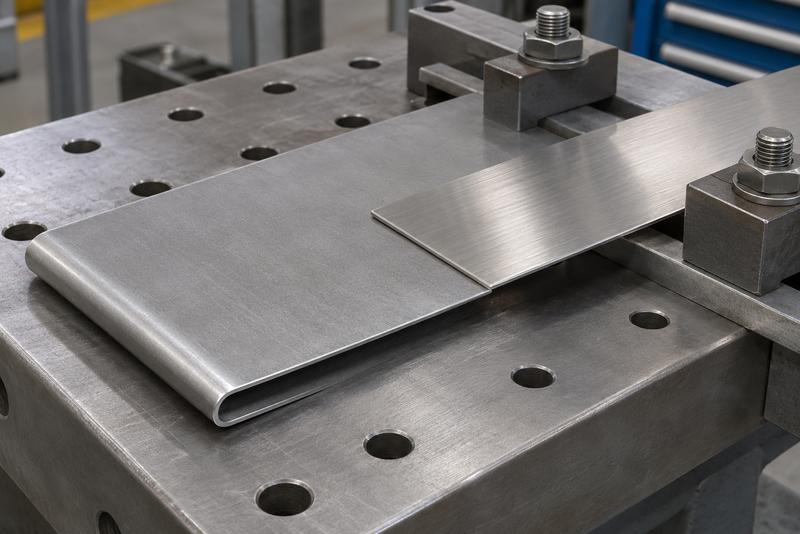
搭接或卷边保留毛刺时,凸起可能让两片薄料无法贴平,或者在装夹时改变实际接头间隙。焊接前应先检查配合和清洁,再按已确认的工艺试制;不要直接用提高夹紧力或调整焊接参数来补偿边缘不良。
对于投用后发生的裂纹,需区分来料边部缺陷、成形损伤与服役中的温差和约束。310S薄板热疲劳裂纹排查可帮助检查后者,但不能代替对原始边缘和首件记录的核对。
六、宽度合格不代表毛刺合格
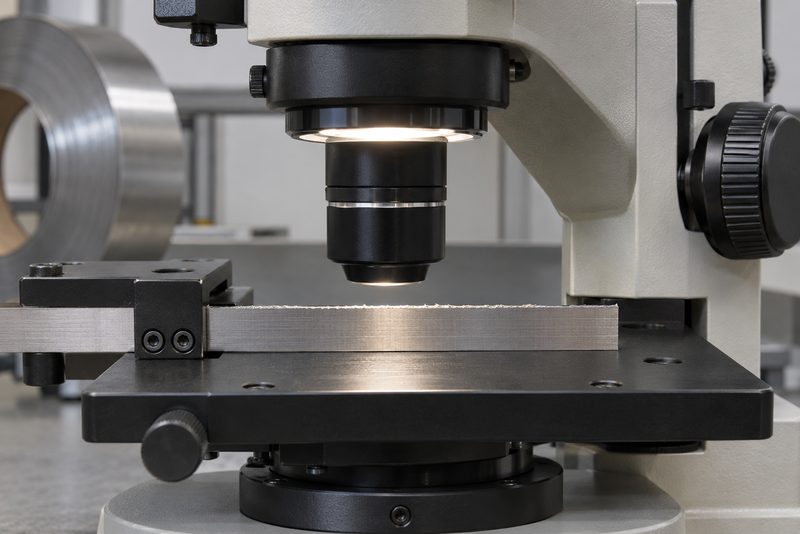
先明确毛刺高度的测量基准、单位和适用量具。可以采用经双方确认的截面观察或轮廓测量方法;若用测厚差做快速筛查,需先确认量具接触位置、分辨率和筛查值与约定方法的对应关系。
不要用裸手划过锐边判断高低。记录两侧的毛刺方向和实测值,取样位置、件数及判定规则按订单约定;仅凭卷外层的一段料,不宜判断整卷的边部都一致。
七、先查异常位置,再选修边方式
同一侧持续异常、两侧同时异常,或换刀后才出现异常,分别记录所在分卷、刀位和长度位置。刀具磨损、刀间隙和设备状态都是需要复查的因素,不能仅靠毛刺朝向推定原因,也没有适用于所有厚度的固定刀间隙。
如需刷磨、倒钝或圆边,先确认要消除的是尖锐凸起,还是要形成约定的边缘形状。处理后复量宽度并检查表面划伤、残屑和成形效果,避免把修边造成的尺寸变化留给装配工序。
八、下单时把限值、方向和测法一起写明
对于适用的冷轧不锈钢板带,可核对GB/T 3280—2015《不锈钢冷轧钢板和钢带》。成品对分条边有额外要求时,仍要把边部状态、允许高度、方向、取样和判定写入图纸或技术协议,不以牌号或标准号替代。
向合创不锈钢询价310S耐热不锈钢分条钢带时,请给出厚度、成品带宽、卷重和边部要求。我们先按厚度、表面和数量核对母卷库存,再按成品带宽报价;需要试分的订单,把首件检查和批量验收使用的测法在下单前写清。
九、卷料到货后按分卷保存检查记录
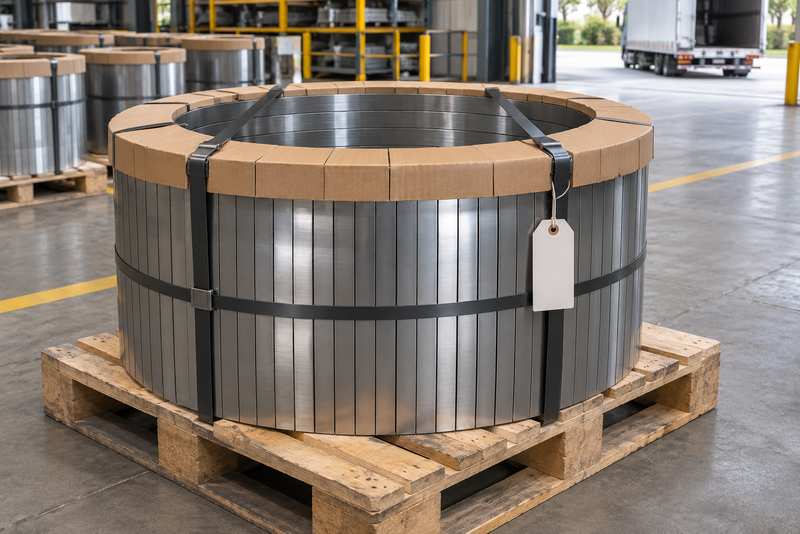
用母卷号与分卷号关联材料文件、检查样条和异常照片。310S耐热不锈钢分条卷到货后,留样应能分清左右边和出带方向;有问题的卷先标识并隔离,再决定是否扩大检查或退回处理。
合创不锈钢提供分卷标识和包装配套服务。按订单把分卷号与母卷炉批对应,包装时按约定做好卷边保护;到货发现局部碰伤,就能对照分卷标识、边部痕迹和包装状态,区分加工问题与运输损伤。
十、结语:按成品用到的那条边验收
如果分条边参与折弯、贴合、插装或卷边,就应在下单时明确测量与试装条件。如果分条边后续会去掉,则重点控制送料及成品修边后的尺寸和外观。把两类零件分开约定,比给所有订单套用同一个毛刺限值更实用。
FAQ:310S钢带分条毛刺常见问题
不能。分条边、去毛刺边和圆边是不同交货要求,需要按用途约定具体状态和验收方法。
不够。宽度、侧弯、边浪和毛刺是不同项目,合格的带宽不能证明边部适合贴合或折弯。
不能这样判断。应确认实际受拉位置、边缘缺口、弯曲方向和内弯半径,并用首件试弯验证。
至少复核有关的宽度、表面和边缘外观。如果该边承担定位或贴合,再做试装或叠厚检查。
不宜用单一位置代表所有情况。按约定取样并记录分卷号,出现异常时先确认影响范围,再按合同处理。
不能。要同时核对初始边缘、成形、焊接、温差和安装约束,必要时做失效检查。