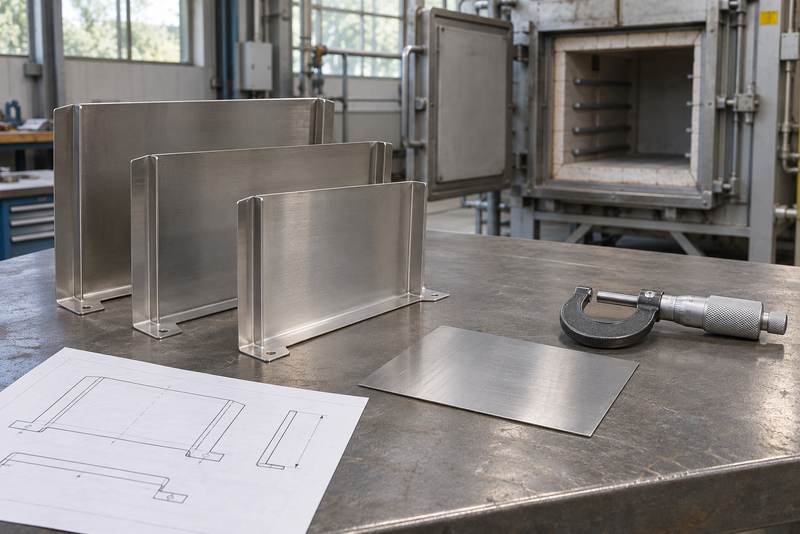
如果你正在给工业炉更换导流板或隔热罩,看到253MA的耐热资料后,可能会想把板做薄一点。但能否省料,要先弄清原来的厚度是在防下垂、抗鼓包,还是留给氧化和磨损。
253MA可以作为减重方案的候选材料,但不能只换牌号、按比例减厚。 先查清旧件为什么失效,再由设备设计人员确认新厚度,采购报价才有可比性。
一、材料强度较高,为什么还不能直接减薄?
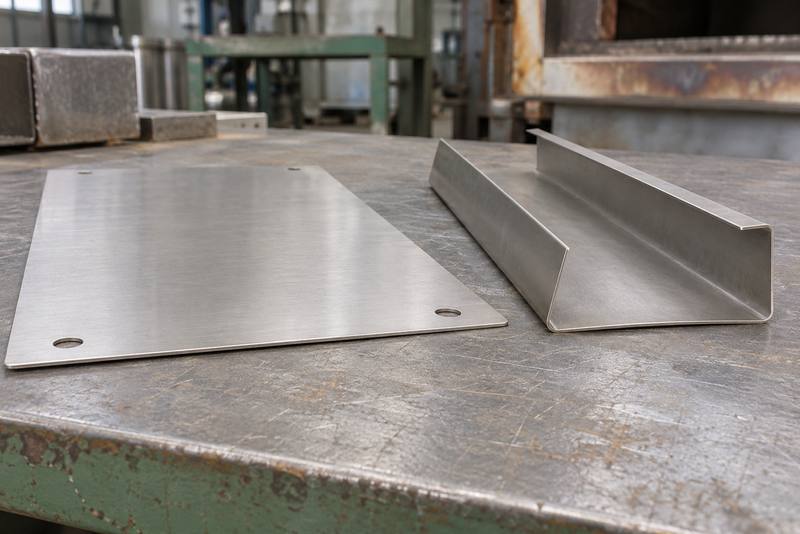
材料不容易被拉坏,不等于整块板不容易弯曲。253MA具有较好的高温抗蠕变和循环抗氧化性能,但薄板的变形还取决于厚度、板幅、支撑和固定方式,不能仅凭牌号判断。
比如导流板还没出现明显烧损,就已经下垂碰到相邻构件,问题可能先出在板件支撑和变形上。想比较材料差别,可以结合310S与253MA的热循环选材要点,再单独核对厚度。
二、先确认原板件究竟承担什么作用
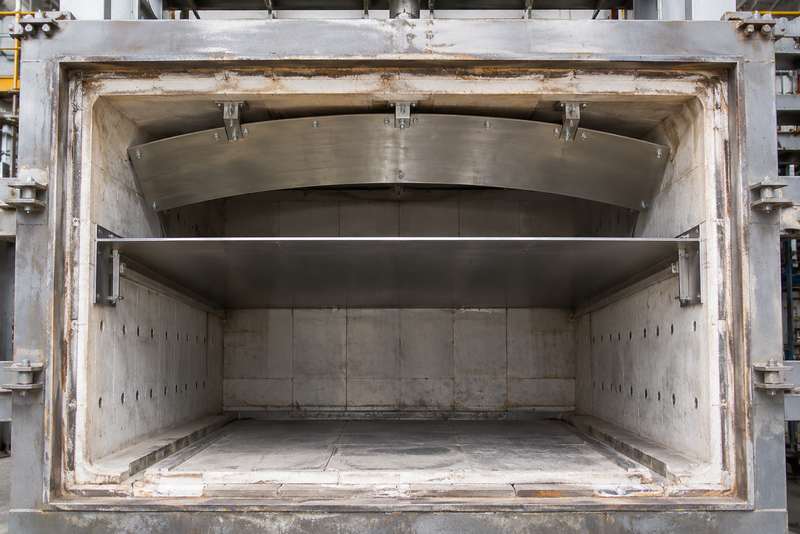
先区分遮挡、导流和承重用途。隔热罩可能主要承受自重与温差,导流板还受气流压差、振动或积灰影响,承托工件的板件则要计入实际装料重量。
不要把“不是压力容器”理解为“没有载荷”。一块较大的薄板即便不承托工件,也可能在吹扫、气流冲击或清灰时发生变形;询价时应把这些情况一并告诉设计和加工人员。
三、温度和时间要按板件实际情况填写
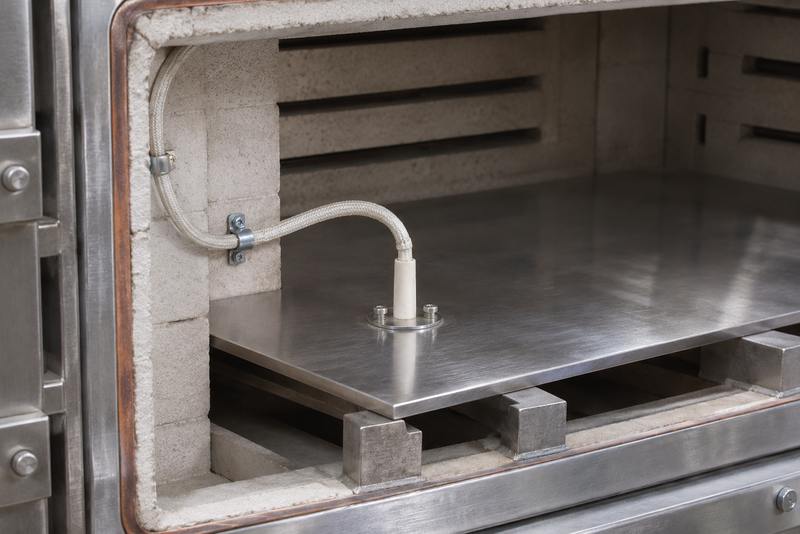
应提供板面温度、局部热点和每次保温时间,而不只是炉膛设定温度。靠近烧嘴、开孔或冷热交界的位置,受热情况可能与测温点不同,连续运行与频繁启停也要分开说明。
高温下长期受力可能产生缓慢变形,即蠕变。应使用与温度、运行时间和产品形态相符的材料数据,不能拿常温抗拉强度换算厚度。
有关试验采用GB/T 2039—2024《金属材料 单轴拉伸蠕变试验方法》时,还应写明温度、受力和试验要求;试验方法本身并不规定板件可减薄多少。
四、跨度、折边和固定点必须跟着检查
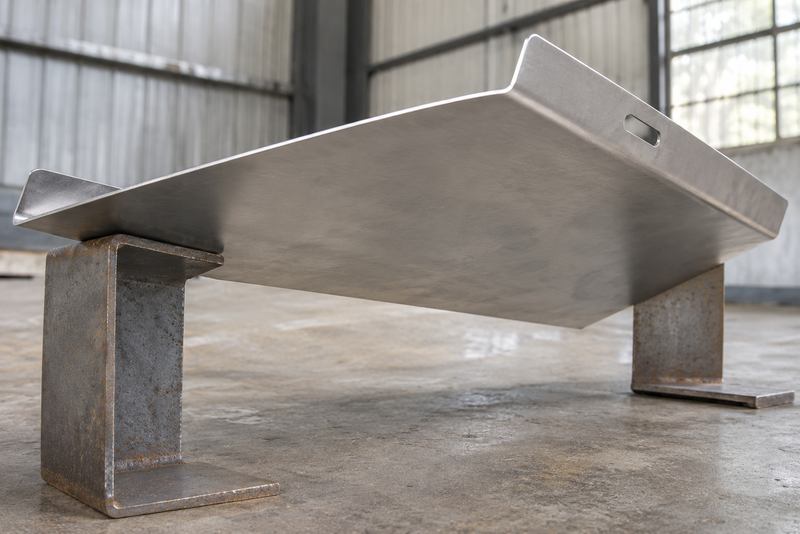
减薄会降低板件抵抗弯曲的能力,不能只按材料强度的提高幅度换算厚度。支撑间距、折边、加强筋和开孔都应重新检查,还要给热胀冷缩留出合理空间。
缩短跨度或增加折边有时比单纯换材料更有帮助,但加强筋也会改变局部受热和焊接情况。配套使用310S角钢作支撑时,应分别核对支撑温度、连接结构和膨胀方向,不能让新板被刚性卡住。
五、减薄前,哪些情况要先处理?
先找出旧件最早出现的问题,再决定复核重点。下面是整理资料的检查顺序,不是允许减薄的判定表。
| 旧件或工况情况 | 优先核对 | 采购前要落实 |
|---|---|---|
| 板面下垂、起皱 | 跨度、受力和允许变形 | 新结构及计算结果 |
| 固定点或焊缝开裂 | 温差、膨胀空间和接头 | 连接方式与制造要求 |
| 局部烧损、磨薄 | 热点、气氛和冲刷位置 | 最小厚度与检查位置 |
| 无旧件记录的新设计 | 温度、载荷和运行周期 | 试制及跟踪安排 |
若旧件的损坏原因还没查清,不宜先定一个更薄的采购厚度。否则材料虽然换了,原来的结构或运行问题仍可能存在。
六、氧化、腐蚀和清灰损耗不能漏掉
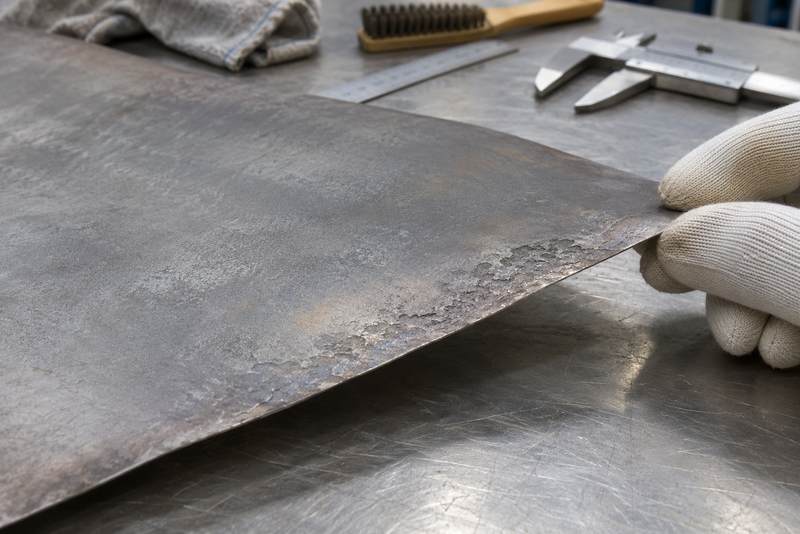
厚度还要为使用中的材料损耗留出余量。253MA的抗氧化特点不能代替对具体气氛的核对,含灰烟气、局部沉积、冲刷和清理方式都可能影响板件的剩余厚度。
不要把一组空气氧化试验结果,直接套成炉内每年的减薄速度。更实用的资料是同一位置旧件的测厚记录、运行时长和清理频次,再由设计人员确定检查周期与更换条件。
七、图纸上要写采购厚度,也要写检查要求
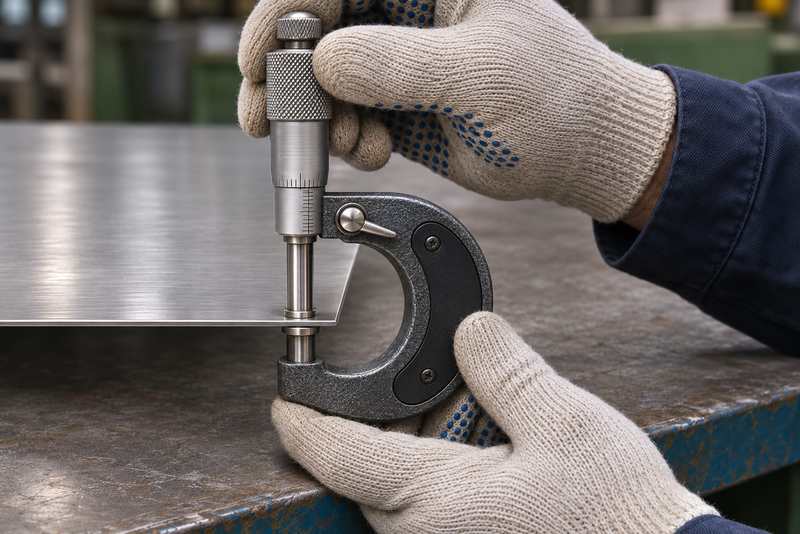
应把名义厚度、允许偏差和成形后关键位置的最低厚度分别说清。只写“原板减薄”,加工方可能不知道是在进料时测厚,还是折弯、焊接和表面处理后再验收。
253MA采购还要将商品名称与质量文件中的材料标识、成分要求、交货状态对应。不把商品名当作完整订货条件,也不默认沿用原310S薄板的全部交付要求。
八、首件检查要看装配和受热后的变化
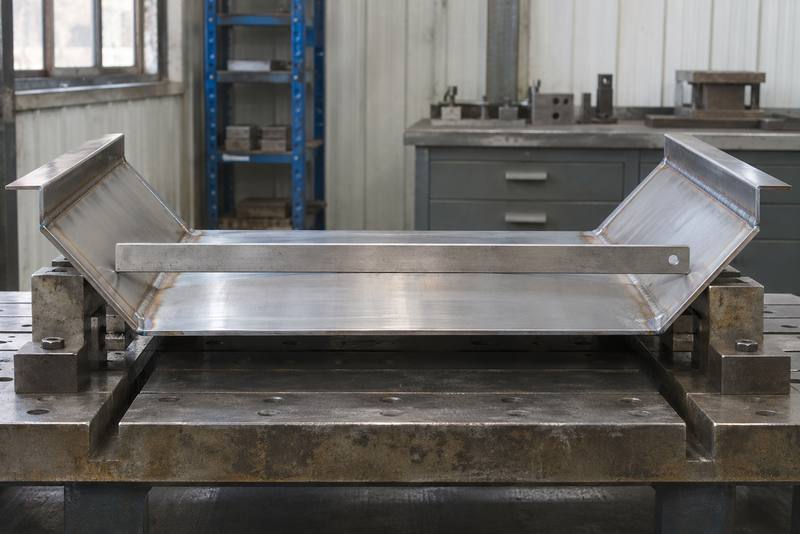
减薄方案宜先完成首件加工和冷态装配检查,查看折边、开孔、焊缝、平整度以及与相邻构件的间隙。焊接工艺也应随材料、板厚和接头重新确认,不照搬原有参数。
需要运行验证时,由设备方安排有条件监测的试用,记录热点、变形和厚度变化。一次试烧外观正常不能证明长期寿命,后续检查仍应按设计要求执行。
九、让两份报价按同一份图纸来比较
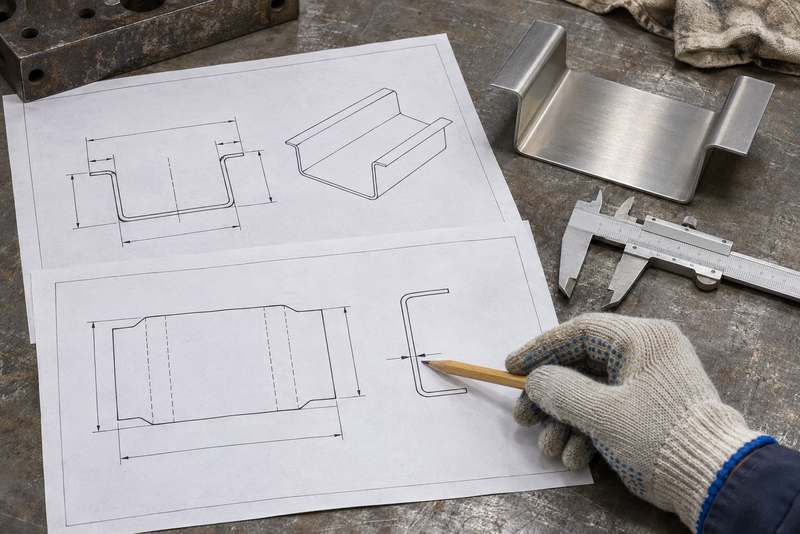
向合创不锈钢询价时,可同时提供原图、新方案、温度记录和旧件照片。保留原厚度与减薄方案应分别列清材料、数量、切割成形、焊接、检测和包装,避免只比较每公斤单价。
合创不锈钢可结合已确认的规格和切割、折弯等加工要求沟通交付事项,实际可供材料与加工范围需单独确认。厚度修改和使用条件由设备设计人员确认,供应报价不代替结构设计。
十、结语:先证明做薄后仍合适,再下单
253MA薄板是否能减薄,要同时回答承载、变形、连接和使用损耗四个问题。图纸、材料文件和验证要求没有对应清楚前,先保留原方案更便于比较,不急着把减薄写进采购合同。
FAQ:253MA炉内薄板厚度常见问题
没有可通用的百分比。相同材料在不同跨度、载荷、温度和固定方式下,所需厚度也会不同,不能按牌号直接给出减薄比例。
不可以。它仍有自重,还可能受到气流、温差和安装约束影响,应确认变形后会不会碰擦、堵塞或拉裂连接处。
加强筋可能改善支撑,但不是自动允许减薄的条件。还要核对筋板位置、焊接变形、温差和热膨胀,重新确认整件结构。
不能。材质证明用于核对交付材料,不包含你的设备跨度、载荷和允许变形,不能替代结构复核或使用验证。
进料厚度符合要求,不代表所有加工部位都符合成品要求。图纸应标明需要检查的位置及最低厚度,尤其要关注设计指定的成形和修整部位。
不能只凭短时间试烧决定。应先确定试用条件、检查项目与判定要求,再结合运行记录,由设备设计人员确认是否适合批量使用。