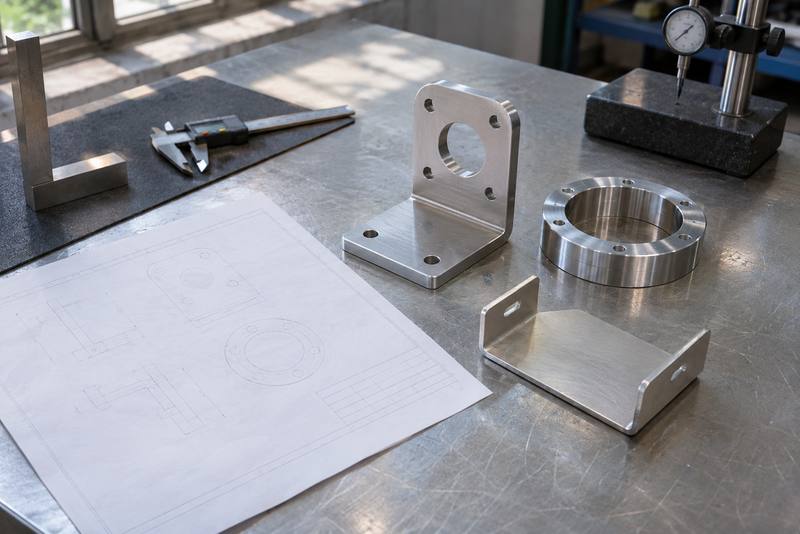
如果你正在询价310S折弯支架、安装板或焊接组件,只有外形尺寸和数量还不够。同一张草图,有人按切割件报价,有人按精加工成品报价,价格很难直接比较。
先标清影响装配的尺寸,再说明怎样测量和交付。 公差不是越严越好,而是要让加工方知道哪些位置必须保证,哪些位置按一般要求制作。
一、先分清原料尺寸和成品尺寸
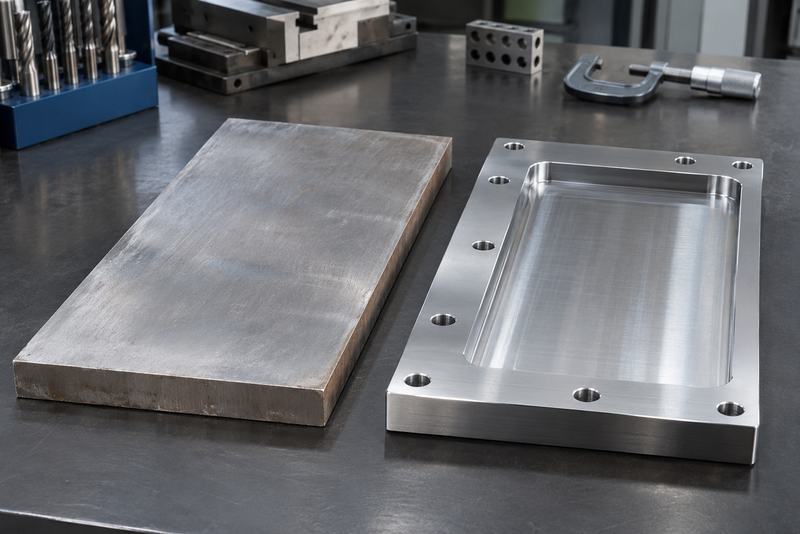
板厚、切割外形和加工后的安装尺寸不是同一件事。采购310S机械加工件时,应说明交付的是毛坯、半成品还是可直接装配的零件,不能用原板合格代替成品合格。
图纸上的厚度若指加工后的尺寸,就应说明需要加工哪些面。原料允许偏差可另行核对板材厚度与合同约定,不能让供应商自行猜测是否留有加工余量。
二、先把配合尺寸单独标出来
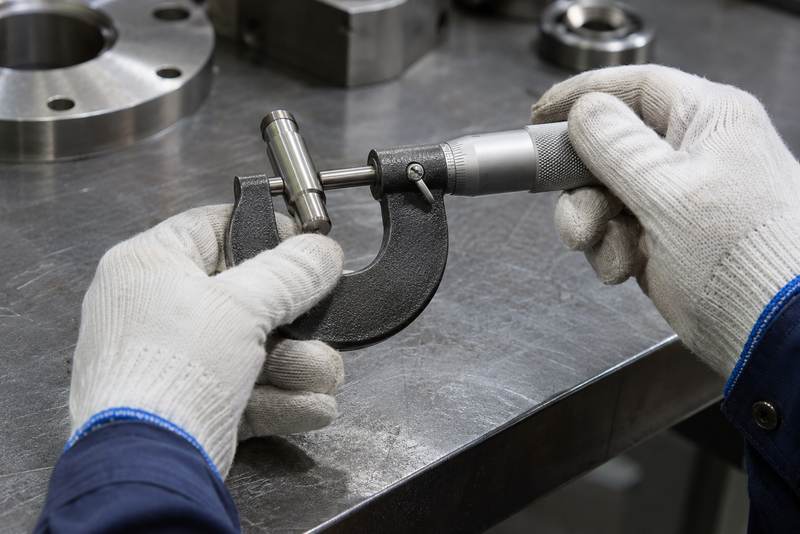
孔与轴配合、止口定位、插入槽口和密封接触位置,通常需要单独说明尺寸及允许偏差。只写“能装上”并不能告诉加工方应选哪种加工和检验办法。
例如100±0.5mm,表示该尺寸可接受的上下限分别是100.5mm和99.5mm,这只是读图示例,不是310S加工件的通用精度。实际数值应由设计人员根据配合需要确定,并保留单位。
涉及孔轴配合时,还要写明轴与哪个孔配合,以及装配时需要有间隙、接近无间隙,还是压入后固定。若采用标准配合代号,应在图纸中写清孔、轴公差带或相应标准;加工方不能只凭一个孔径或轴径自行判断配合是否合适。
三、孔径合格不代表孔位合格
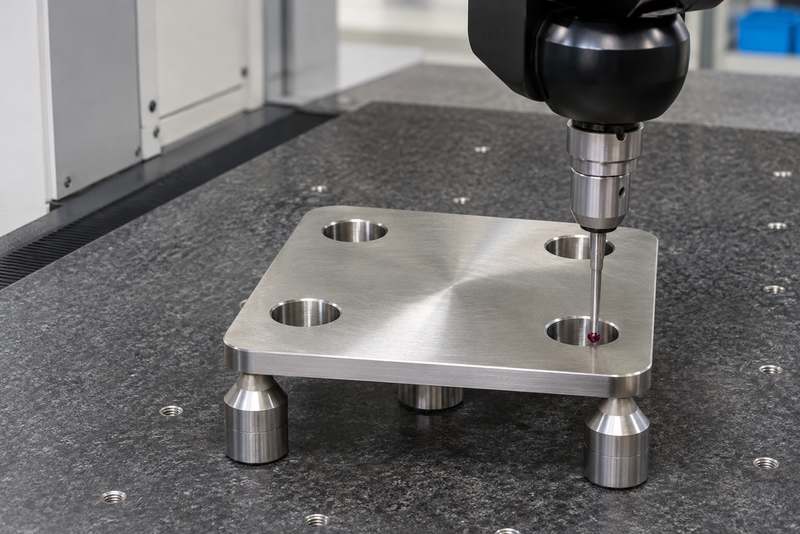
孔能穿过螺栓,不等于一组孔能与设备同时对上。多孔安装板还要看孔距、孔组相对安装面的位置,以及孔轴线的方向;不能用放大孔径来掩盖定位错误。
需要控制位置或方向时,可按GB/T 1182—2018几何公差标注整理图纸。该标准用于规范几何公差怎么标,具体控制什么项目、允许多少偏差及采用哪些基准,仍应由设计人员根据装配功能确定。
测量从哪个面、哪条轴线开始,应与装配用途一致,不要只在不同孔之间来回量距离。螺纹孔还应说明螺纹规格、螺距、精度等级、有效螺纹深度、通孔或盲孔、入口倒角及检验要求,避免孔底或有效啮合长度不满足装配。
四、安装面要说明平整和垂直要求
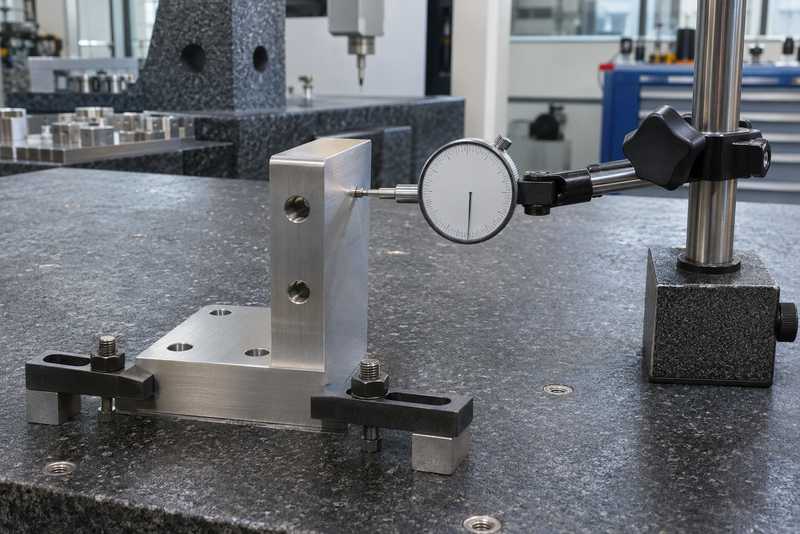
两个面之间的距离合格,仍可能出现底面翘曲、侧面歪斜。安装支架、盖板和连接座,应区分尺寸要求与平面度、垂直度等形状方向要求,不能只写一个笼统的正负偏差。
同时标清用于定位和测量的基准,也就是检查时先靠住或找正的面、轴线。毛坯边、加工面和装配面不应随意混用,否则双方测得不同结果,也难以判断是否合格。
五、折弯件看卸载后的成品形状
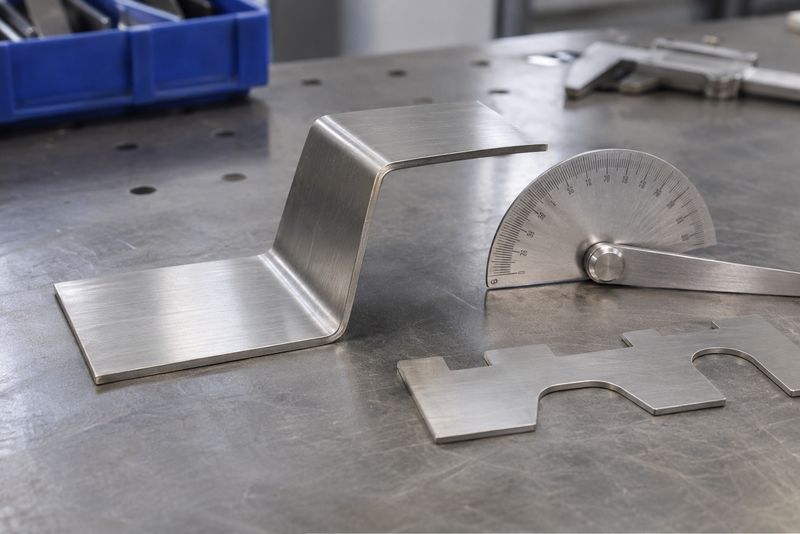
折弯角度、内圆角和两侧边长应一起核对。对310S折弯件,还要说明尺寸是在自然放置时测量,还是在指定支承条件下检查。
不能把夹具压住时的尺寸当作卸载后的结果。孔靠近折弯线、短边较窄或需要多次校形时,可先做试件确认;由加工方提出工艺建议,再由设计人员确认是否调整图纸。
六、焊接组件写清在哪一步验收
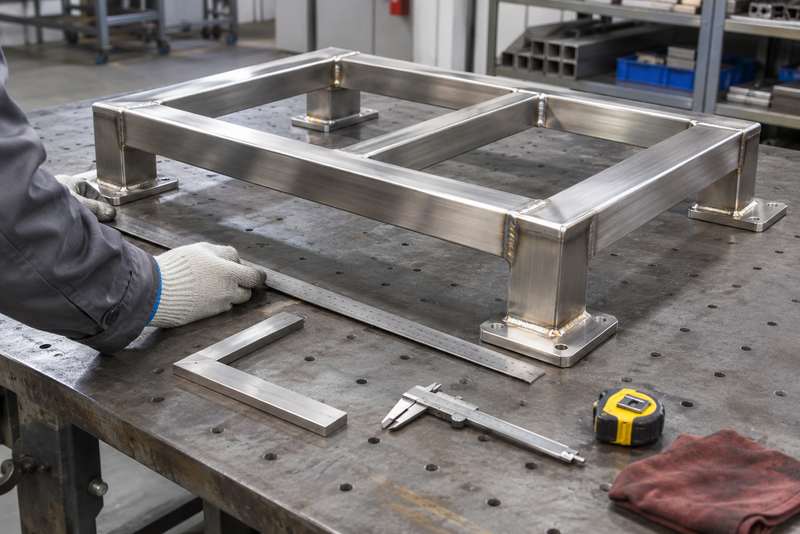
焊前零件各自合格,不代表焊完后整件仍能装配。关键孔位、安装面距离和整体轮廓,应写明是在焊后、拆夹后还是完成后续加工后验收。
如果需要焊后加工,应把加工部位和检验项目提前列出。可结合薄板焊后变形控制安排复测,但不能让追加加工成为事后补救,更不应自行补焊加强板来追尺寸。
310S属于奥氏体耐热不锈钢,切削和冷成形过程中会发生加工硬化。刀具状态、夹持方式、加工顺序以及焊接热输入和收缩,都可能影响关键尺寸,所以图纸除了标最终公差,还应说明加工状态、关键测量阶段和是否需要焊后精加工。
具体工艺和可达到的精度,应由加工方结合零件结构、装夹条件及设备能力确认,不能把一个公差值套到所有310S零件上。
七、一般公差不能替代关键配合要求
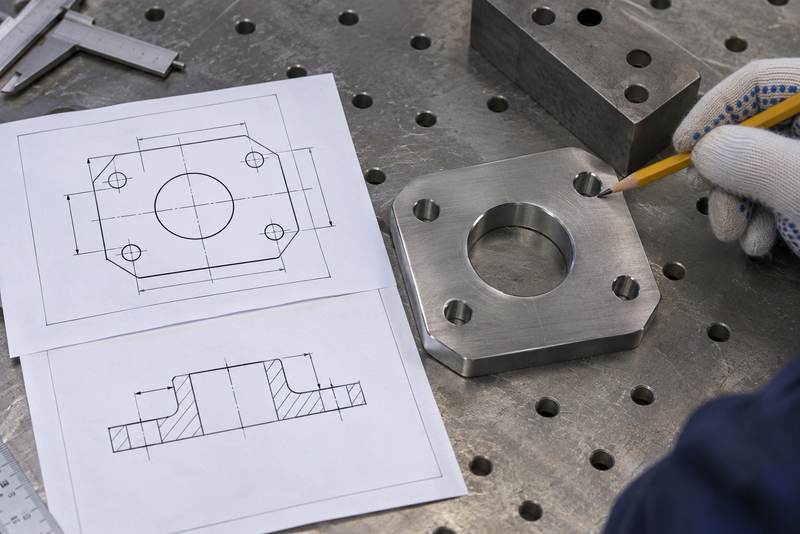
没有逐个标注允许偏差的尺寸,也应有清楚的适用要求。只有当图纸或合同明确采用GB/T 1804—2000,并注明等级和适用范围时,才按该标准处理相应未注公差的线性和角度尺寸。
它不会自动补齐未注明的孔位、平面度、垂直度、表面粗糙度或螺纹要求。询价图纸仍应把特殊位置单独标注,不要让加工方自行推断。
不要为省事把整件所有尺寸都标成同一种很严的公差,否则可能增加不必要的装夹、精加工和检测费用。
| 图纸位置 | 询价前说清什么 | 容易漏掉的问题 |
|---|---|---|
| 配合孔与止口 | 尺寸、偏差和配合对象 | 孔径正确但安装不合 |
| 安装面与孔组 | 基准及方向、位置要求 | 双方量法不一致 |
| 螺纹孔 | 规格、螺距、精度等级、有效深度及检验要求 | 孔径看似正确,但螺纹或啮合长度不合 |
| 折弯与焊接部位 | 成品状态及测量阶段 | 夹紧时合格,拆夹后变形 |
| 其余未注尺寸 | 采用的标准和等级 | 把未标注误当成无要求 |
八、报价前还要核对图纸版本
二维图、三维模型和技术说明应使用同一版本,修改过的孔位、角度和数量尤其要复核。文件有冲突时,先书面确认按哪份制作,不让加工方从几份资料中自行拼凑。
询价还应附数量、分批安排、材料证明和检验记录要求。若首件需要试装或客户确认后才能批量加工,应提前写清,避免对方按一次性交付报价。
九、让不同供应商按同样要求报价
合创不锈钢建议把关键尺寸、加工状态和检验项目与图纸一并发出。比较报价时,同时核对是否包括修边、钻孔、焊后加工和指定检测,不只比较每公斤单价。
无锡合创不锈钢有限公司可协助梳理切割、折弯等加工配套资料。设计公差仍由项目技术人员确定,能否达到、采用什么工艺及怎样验收,应在接单前逐项确认。
十、结语:先说清要求,再比较价格
310S加工件询价应先抓住装配相关尺寸,再核对基准、一般公差、图纸版本和交付状态。把这些写清,报价才能对应同一件成品,也能减少后续加价、返工和验收争议。
FAQ:310S加工件图纸与报价常见问题
可以用于初步沟通,但模型未必包含全部公差、材料和表面要求。正式报价与接单前,应补齐加工及检验资料,确认文件是否一致。
不一定。与装配无关的位置过严,可能增加加工和检测费用,关键配合处则不能随意放宽。
不是。孔径和孔的位置是不同要求,应按图纸指定的基准与方法分别检查。
不能直接这样理解。表面要求需另行明确,密封、配合或外观位置应分别说明。
不能自行决定。应按图纸约定的支承、夹紧或自然状态测量,并把条件记录清楚。
需要。更新图号版本,并核对加工、检验及交付安排是否变化,不能仅口头说按新图制作。