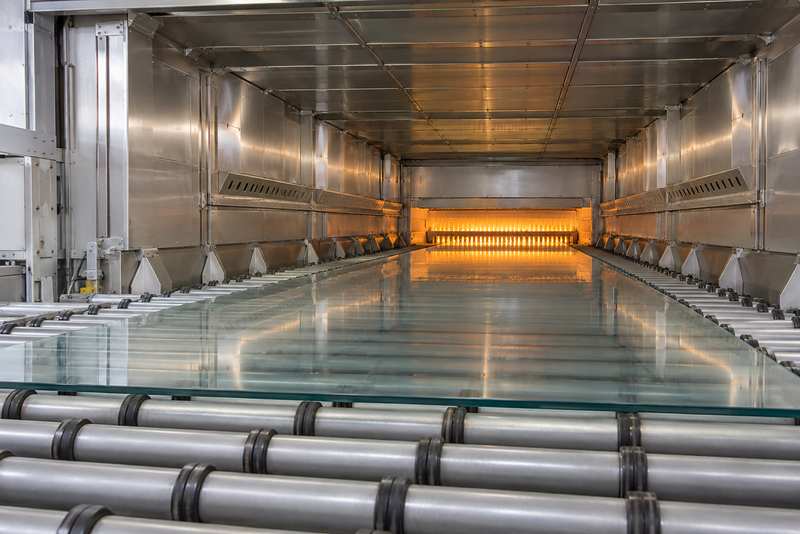
如果你正在为玻璃退火炉选择310S板材,真正需要控制的不是一个“耐温数字”,而是板面在长期受热后会不会起皮、翘曲并影响炉内洁净度。
本文主要讨论退火炉内可能采用310S的内衬、导流或防护板。不同炉型和安装位置的板温、气流与载荷并不相同,选材和结构核算应以该板件的设计或实测金属温度为依据,不能把玻璃温度、炉温设定值与板材实际温度混为一谈。
一、先说结论:材料和结构要一起控制
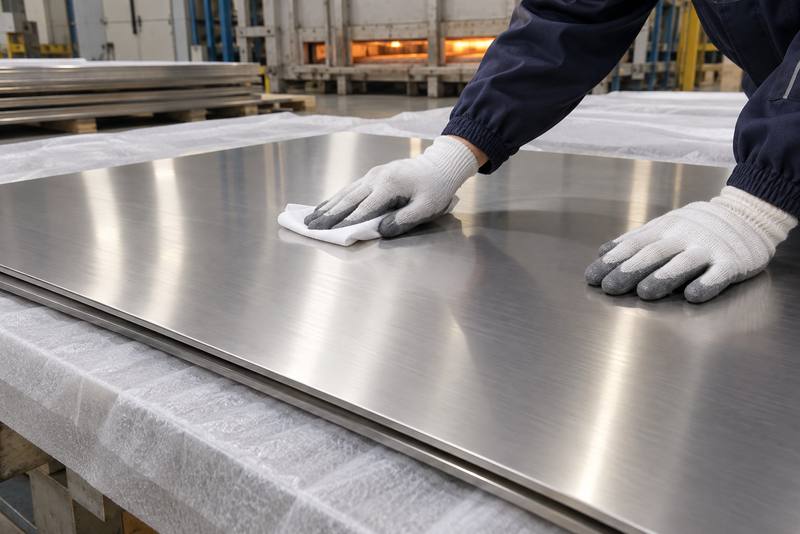
310S板材适合高温氧化环境,但它不是装上以后就不用管理。表面氧化速度受真实板温、炉内气氛、污染物和热循环影响;板面变形则与厚度、跨度、固定方式、温差和长期受力有关。
玻璃退火炉选择310S耐热不锈钢板时,应先区分内衬板、导流板、防护板还是承力构件。只承担隔热和导流的板件,与长期承重、跨距较大的炉内构件,不能使用同一套厚度和固定方式;承力部位还需单独核对载荷与允许变形。
二、表面氧化为什么会影响玻璃退火炉?
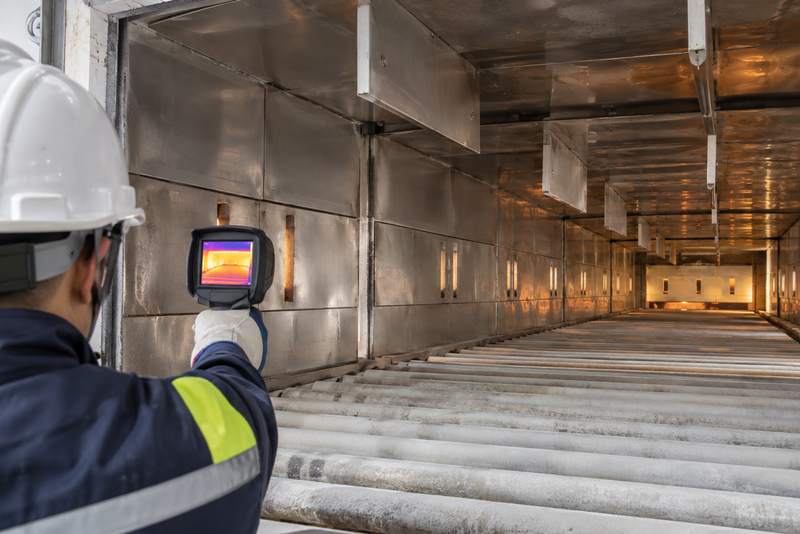
310S受热后会形成氧化膜,颜色变化并不等于材料立即失效。真正需要关注的是氧化膜是否持续增厚、开裂或剥落。对于位于玻璃上方、邻近玻璃运行通道,或脱落物可能随气流进入该区域的板件,氧化皮剥落尤其需要关注;其他位置则主要结合清理难度和设备维护风险判断。
局部超温、热风或辐射热源长期集中、潮气、油污、铁屑和碳钢工具污染,都会让板面状态变得不均匀。设备人员可结合工业炉里的310S表面为什么会发黄发黑区分正常热变色与异常氧化,不能只凭颜色深浅判断是否换板。
三、板材表面怎样保持清洁和稳定?
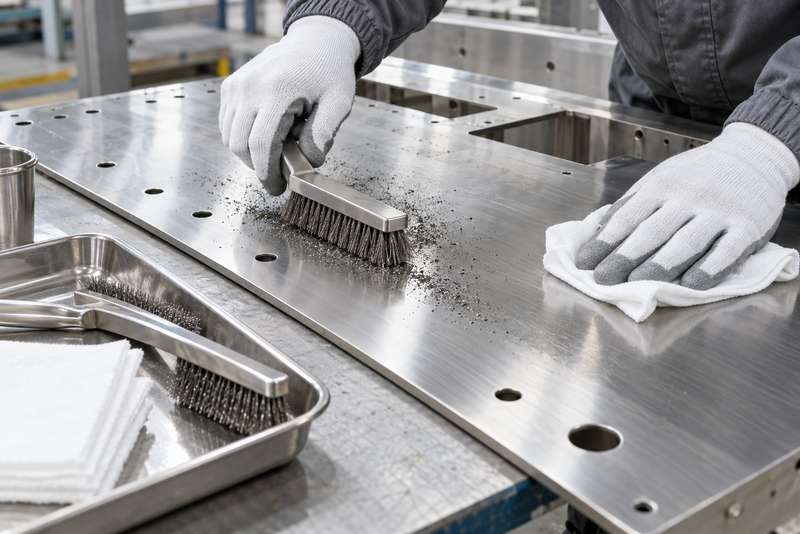
安装前应清除油污、胶膜残留、记号笔污染和切割粉尘,避免用污染过碳钢的钢丝刷或磨具处理不锈钢表面。加工完成后要检查划伤、夹杂和焊接飞溅,必要时按项目要求进行清洗或表面处理。
对洁净度要求较高的可见内衬,可评估310S耐热不锈钢冷轧板;需要较厚规格时,可核对310S耐热不锈钢热轧板可供厚度及交货表面。构件能否承载,还要结合实际板温、跨度、支撑方式和载荷核算,不能仅由冷热轧状态判断。
四、310S板材为什么仍会发生翘曲?
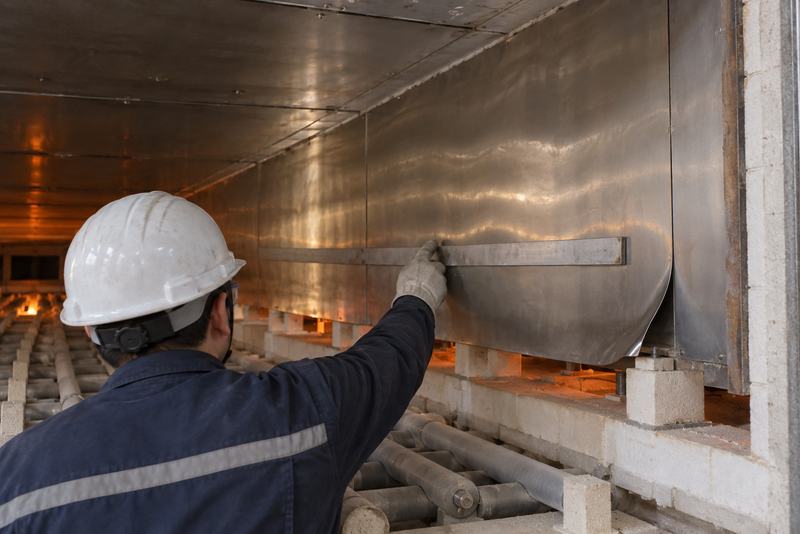
退火炉升温时,板材会热膨胀。如果一侧受热快、另一侧受热慢,或者板面被焊缝和螺栓完全锁死,不同区域无法同步伸长,就会产生鼓包、波浪和边角翘起。长期高温下若板材还承担载荷,时间因素也会放大下垂风险。
因此,控制变形不能只靠增加厚度。还要减少局部热源、缩短无支撑跨度、设置允许位移的连接,并避免在板面形成过度刚性的连续焊缝。
五、板厚与支撑间距怎么确认?
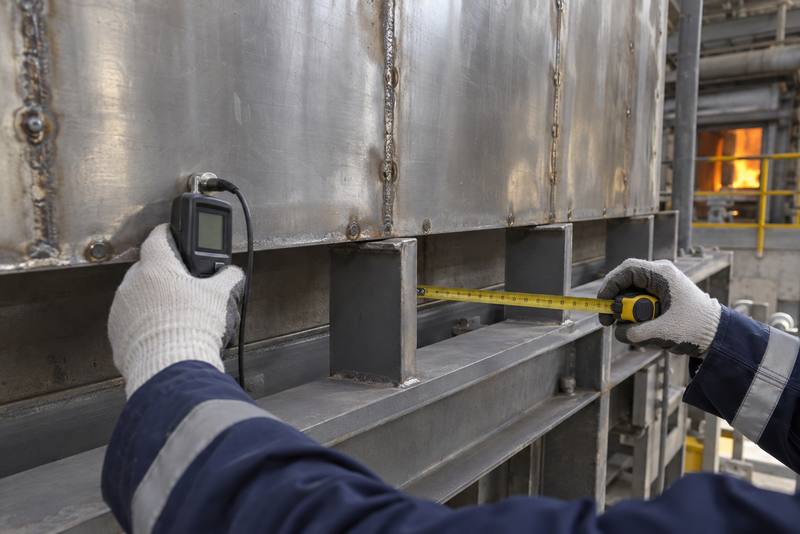
确认板厚前,应同时给出板面尺寸、安装方向、长期板温、支撑间距、是否承重、允许挠度、开孔和焊缝位置,再由结构和工艺人员核算或通过样件验证。缺少这些条件时,单独比较厚度没有意义。
同样厚度的板材,四边连续支撑与仅两边固定的表现不同;水平铺设、垂直安装和悬挂导流板的受力也不同。310S不锈钢板用于高温设备时厚度和表面状态怎么选可作为询价前的检查清单,但最终尺寸仍以图纸和技术协议为准。
六、支撑和膨胀空间怎样布置?
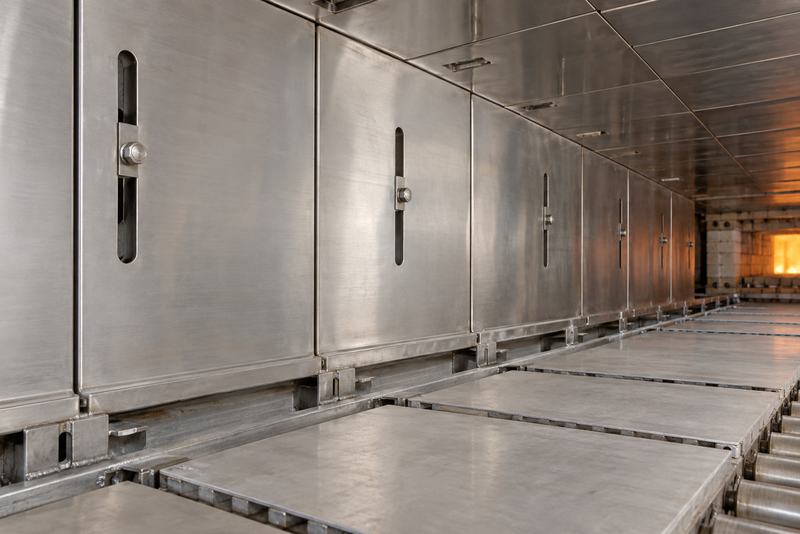
支撑布置的重点是让板材保持定位,同时明确热膨胀的释放方向。常见做法包括分块安装、长圆孔、搭接、滑动支点或一端定位一端释放,但具体形式要由炉体结构和气流要求确定。
膨胀缝过小,板材升温后可能互相顶压;间隙过大,又可能漏风或影响内衬连续性。固定件、加强筋和板材最好采用相容的耐热材料,并避免锐角、突然变截面和支点集中造成局部应力。
七、焊接与加工怎样减少初始变形?
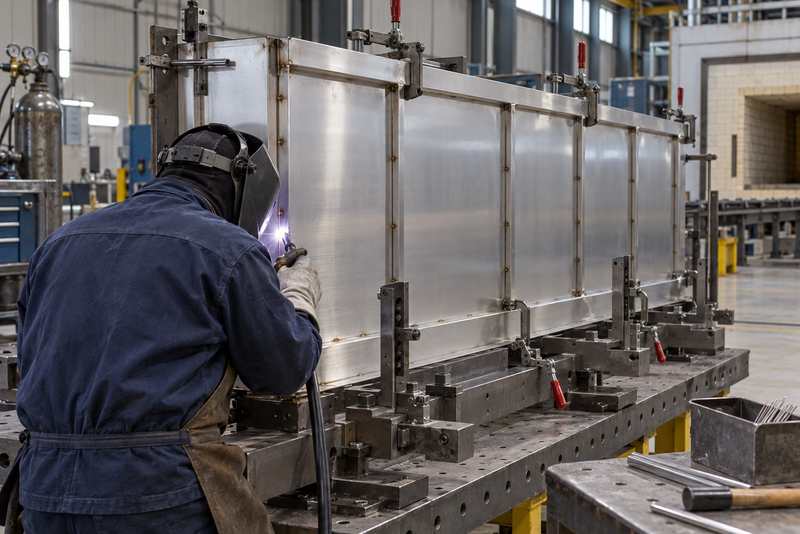
下料前应校平板面并核对轧制方向、孔位和折弯线。焊接时采用合理的装配间隙、分段和对称顺序,控制热输入与单次焊缝长度;对只需要定位的部位,不要随意改成长距离连续焊。
焊接区要去除油污、水分和碳钢污染,并选用经工艺评定确认的焊材。合创不锈钢可按图纸配套开平、激光切割、折弯和卷圆等310S不锈钢加工,但加工边界、焊接责任和最终验收仍应在订单中写清。
八、运行中怎样减少局部氧化和变形?
升温和降温应尽量均匀,避免热风出口、加热元件或其他局部热源长期作用同一块板;采用燃烧加热的设备还要检查火焰是否偏斜或形成局部热点。装料、风量和炉压改变后,要复核原有导流板和内衬板是否出现异常热点,而不是只看控制系统的设定温度。
| 现场现象 | 优先排查 | 可能影响 | 建议处理 |
|---|---|---|---|
| 局部颜色明显更深 | 热风直冲、污染、温差 | 氧化不均、表面起皮 | 测实际板温并检查气流 |
| 板面鼓包或波浪 | 膨胀受限、跨度过大 | 刮碰、漏风、积尘 | 复核支撑和释放方向 |
| 焊缝附近翘曲 | 焊接收缩、连续焊过长 | 接口错位、局部应力 | 优化焊接顺序和长度 |
| 边角裂纹或松动 | 热循环、孔边应力 | 紧固失效、板面振动 | 检查孔形、固定件和间隙 |
| 氧化皮反复脱落 | 超温、气氛或沉积物 | 炉内洁净度下降 | 清理沉积并核对工况 |
现场排查可按四步进行:先标出变色、鼓包或掉皮的位置;再对照异常出现的运行阶段和板件实际温度;随后检查气流、表面污染及固定点;最后再决定清理沉积、调整支撑或复核材料。检修记录应保留板面照片、变形位置、实测温度和装料变化,不能把未经核实的示意情况写成真实项目案例。
九、采购和到货验收要确认什么?
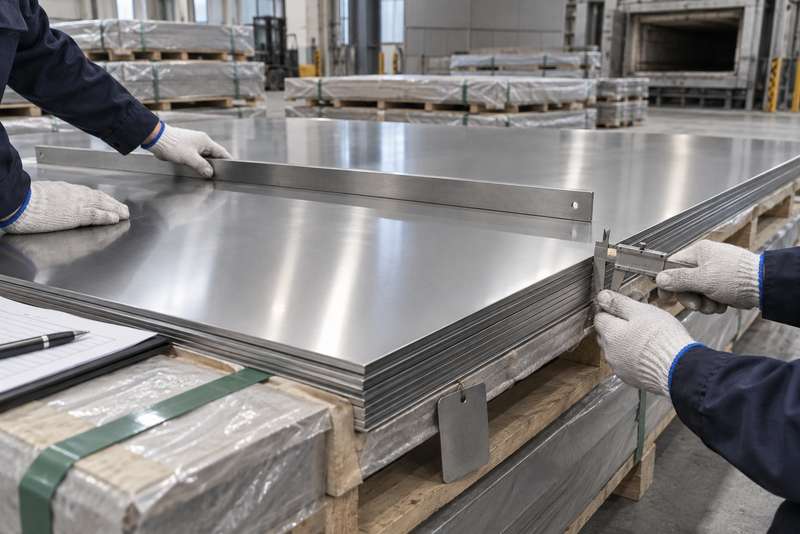
采购文件应写明06Cr25Ni20(310S)、板厚、长宽、数量、表面状态、平整度、尺寸公差、边部处理、加工图和质量证明书。牌号体系可按现行GB/T 20878—2024核对;热轧板可按GB/T 4237—2015及项目文件确认。
到货时除核对炉批、标识和材质证明外,还要检查板面划伤、压痕、波浪、边部毛刺和保护膜残留。合创不锈钢建议把内衬分块、孔位、折弯方向、焊接边界和包装要求随图纸一并确认,避免合格板材在加工与运输环节产生新的变形或污染。
询价时可直接提供:板材规格和数量、炉内安装位置、长期板温、部件图纸或板面尺寸、表面要求,以及切割、折弯、开孔和验收要求;若需核算支撑或变形,还应补充载荷、跨度和固定方式。材料采购参数与结构设计输入应分别写清,避免只给板厚和数量。
十、结语:把洁净、温度和结构放在同一套方案里
玻璃退火炉使用310S板材时,控制氧化和变形的关键不是单独提高牌号或厚度,而是让表面清洁、真实板温、支撑跨度、膨胀空间、焊接和运行制度相互匹配。采购前把部件位置和工况说明清楚,投运后记录热点和变形趋势,才能降低氧化皮脱落、板面翘曲和停炉返工风险。
FAQ:玻璃退火炉310S板材常见问题
会。310S的高温抗氧化能力较好,但并不等于不会生成氧化膜;局部超温、污染和气氛变化都可能加快或加重氧化。
不一定。应结合氧化膜是否起皮、板厚变化、变形、裂纹和实际板温判断,不能只凭颜色作结论。
先记录板件位置、脱落范围、运行阶段、实际板温和近期装料或风量变化,并补充气流方向、表面沉积、固定点和清理情况。材料牌号、厚度、炉批与历史检修照片也应一并提供,便于判断是超温、污染、结构约束还是材料问题。
不一定。冷轧板表面通常更细致,热轧板更容易覆盖较厚规格;应按部件位置、厚度、洁净度和结构要求选择。
不建议一概连续焊死。固定方式要同时满足定位、密封和热膨胀要求,具体焊缝形式应由图纸与工艺评定确定。
不够。还应提供部件位置、长期板温、板面尺寸、支撑、孔位、折弯、表面、加工图、验收和包装要求。