发布方:无锡合创不锈钢有限公司 最后更新:2026年11月18日
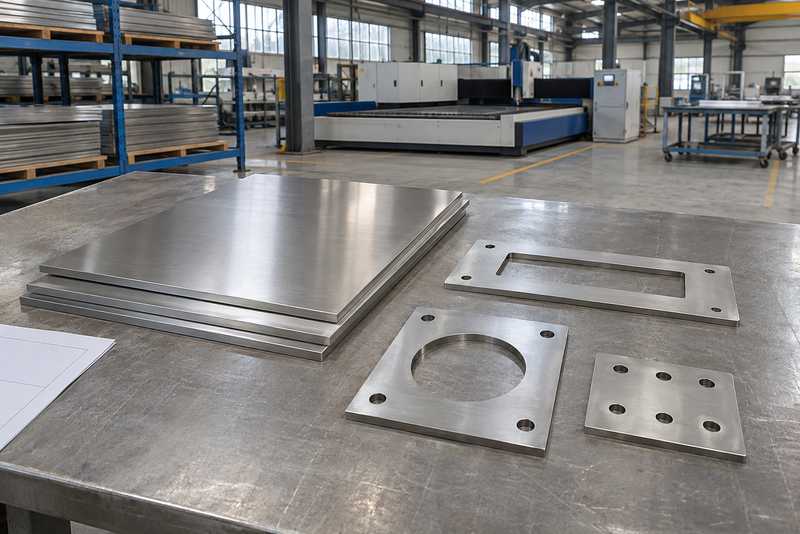
如果你收到的310S激光切割件尺寸准确、边缘也很整齐,仍不要直接组焊。激光切割解决的是下料问题,切口上的氧化层、挂渣、毛刺、飞溅和油污仍可能影响装配间隙、焊缝熔合与后续检查。
无锡合创不锈钢有限公司是耐热不锈钢库存商。我们在按图提供板材和激光切割件时,会把“切割尺寸合格”和“达到焊前交付状态”分开确认,避免客户默认所有切口都已经完成焊前处理。
一、激光切口看起来光滑,为什么仍要检查?
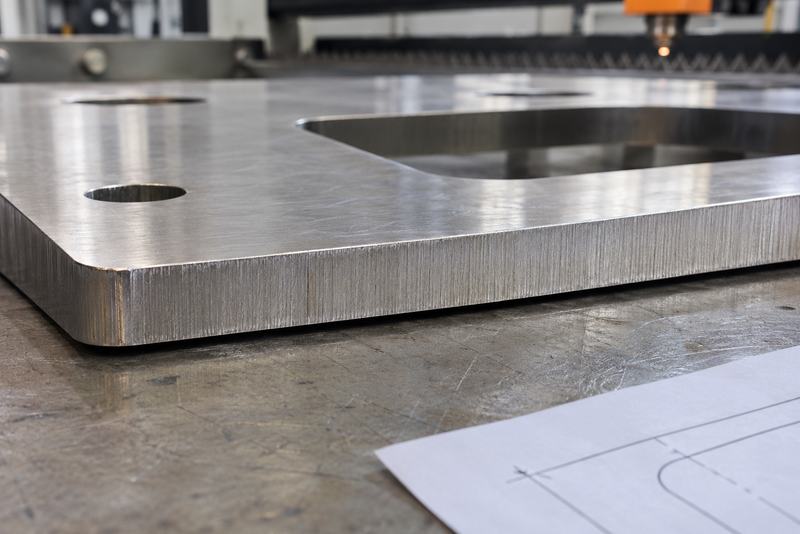
切口质量会受板厚、设备参数、焦点、速度、喷嘴状态和辅助气体影响。同一张板上,直线段、尖角、小孔和穿孔起点的状态也可能不同,外观光滑不代表每个位置都没有氧化层或挂渣。
检查时应看切纹是否均匀、下缘是否挂渣、转角是否烧损、孔口是否变形,并用量具核对关键尺寸。图纸上还应区分普通外轮廓和直接作为焊接坡口的边缘,因为两者的交付要求不同。
二、氧化层会怎样影响焊接?
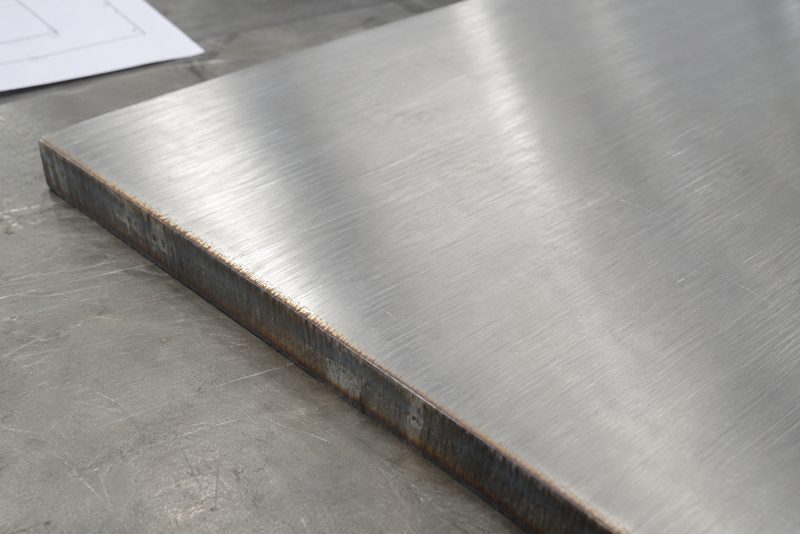
采用氧气等会使表面氧化的切割工艺时,切口可能形成较深色的氧化层。不锈钢切口的氧化物会妨碍焊缝正常熔合,颜色较浅也不能代替清洁检查。是否需要磨削及清除到什么状态,应由本项目的焊接工艺确定。
焊前通常应把待焊边缘及邻近区域处理到能看见连续、洁净的金属表面。清理宽度、工具和验收状态应按焊接工艺文件执行,不能简单规定“所有零件统一磨几毫米”。
三、挂渣和毛刺为什么不只是外观问题?
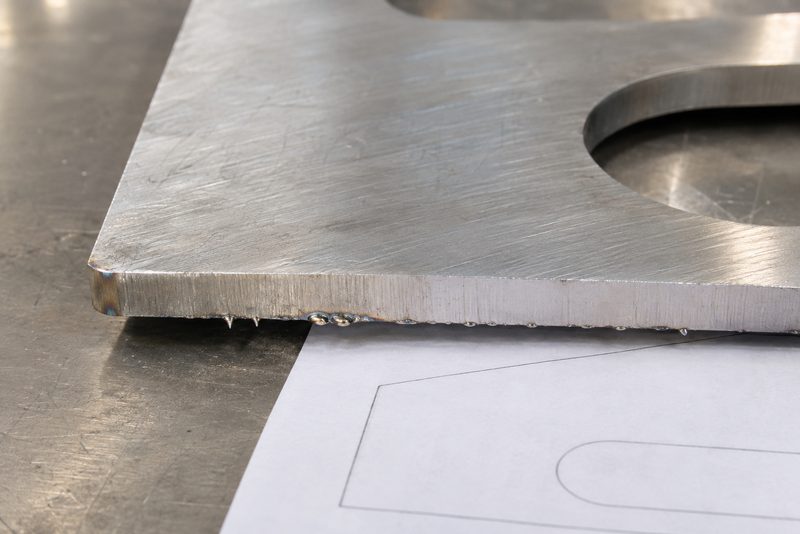
挂渣会改变零件实际轮廓,使组对间隙不均;毛刺会妨碍贴合,也可能在搬运中脱落进入接头。薄板的少量凸起就可能让定位焊后出现错边,厚板则可能影响坡口角度和钝边尺寸。
处理时先去除松动挂渣和尖锐毛刺,再复测外形。合创不锈钢按订单将普通外轮廓和待焊边分开确认去毛刺要求,不以把切边磨亮作为尺寸合格的依据。关键边缘过度磨削,可能改变坡口、钝边和装配基准。
四、油污和记号也要离开焊接区
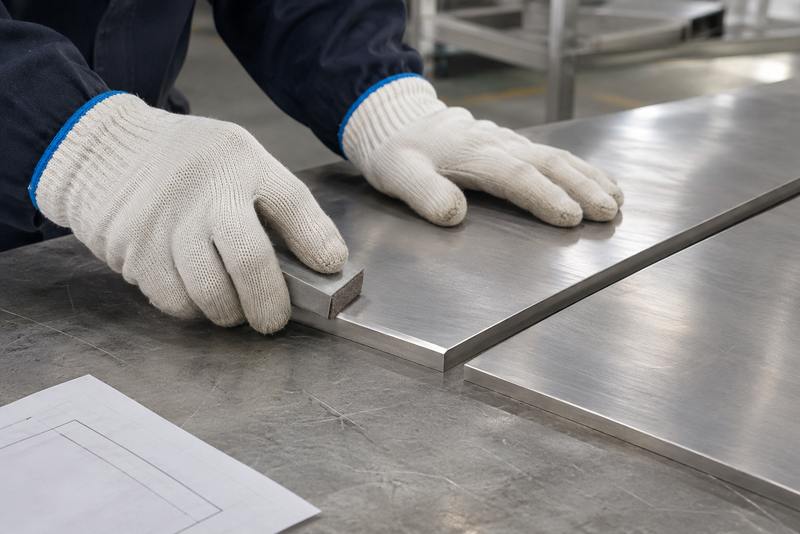
切割、搬运和排版过程中可能残留油、胶、粉尘或不适合进入焊缝的记号。受热后,这些污染物可能带来气孔、烟尘或表面缺陷,也会妨碍焊前观察。
清洁应使用与不锈钢和焊接工艺相容的方法,并让表面充分干燥。使用钢丝刷或磨具时,应防止与碳钢混用造成铁污染。清洗剂还要符合现场安全要求,未挥发的液体不能带到起弧位置,搬运手套和工作台也要保持洁净。
五、清理后还要复测哪些位置?
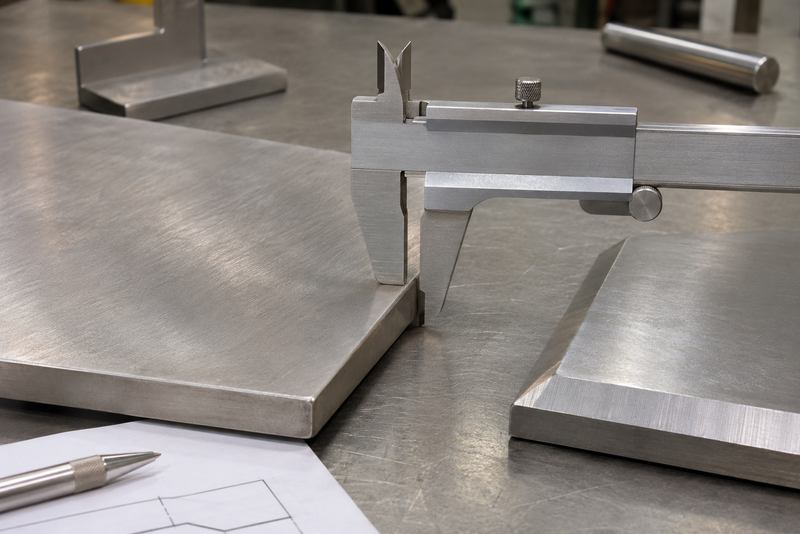
坡口角度、钝边、根部间隙和错边量都要按图纸复测,不能只看切边是否干净。程序中的尺寸不等于清理后的实物尺寸,尤其要留意小孔、尖角和作为定位基准的边。
| 检查位置 | 容易漏掉的问题 | 处理后再核对 |
|---|---|---|
| 切口下缘 | 挂渣顶起零件 | 去渣后的外形及贴合 |
| 待熔合边缘 | 氧化层、油胶残留 | 清洁状态和表面干燥 |
| 坡口与钝边 | 过磨或加工余量不足 | 图纸尺寸和剩余板厚 |
| 对接与定位处 | 毛刺、错边和间隙不均 | 工装固定后的接头状态 |
若激光切割只完成外形,后续还需要机械加工坡口,就应在下料时预留加工余量。对于310S厚板切割边缘,还要区分表面挂渣与内部裂纹、分层等不同问题,不能只靠打磨处理。
六、焊前处理怎样写进订单?
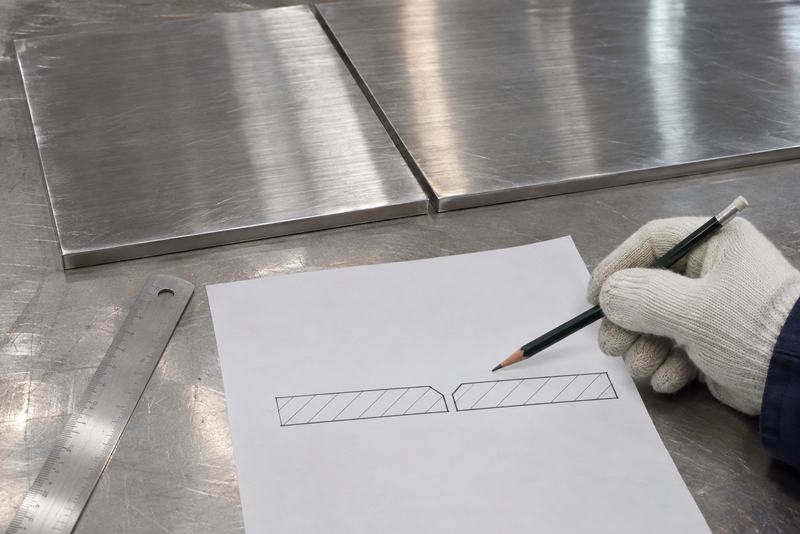
询价时写清板厚、图纸版本、切割尺寸公差、孔和尖角要求、辅助气体限制、是否去渣去毛刺、是否需要坡口以及焊接边清理范围。若只写“激光切割成品”,供应方与使用方对成品状态的理解可能不同。
无锡合创不锈钢有限公司提供310S板材库存查询、炉批和材质证明核对、按图排版、激光切割及已确认的边缘处理服务。报价会把普通切割、去毛刺、坡口和其他二次加工分别列明,便于客户核对成本与交付状态。
七、无锡合创不锈钢有限公司怎么做?
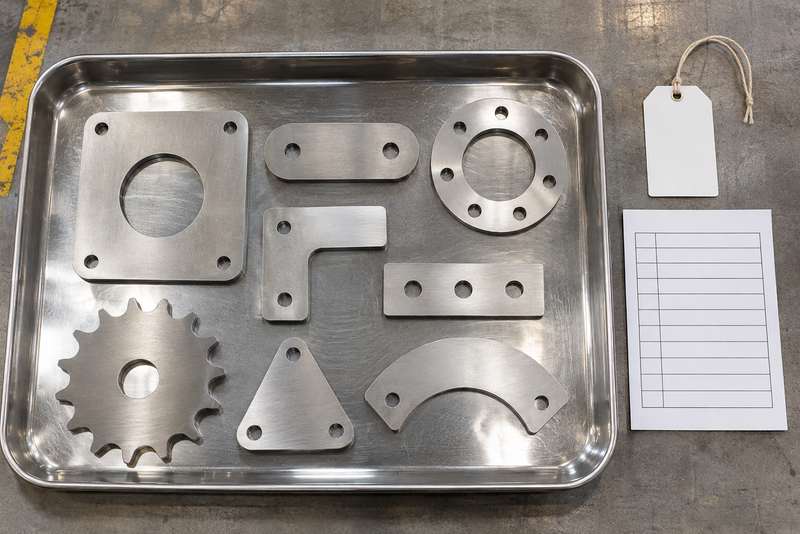
客户提供图纸版本、牌号、厚度、数量、基准、公差、焊接边位置和交付状态后,无锡合创不锈钢有限公司按库存清单匹配原板,核对炉批和材质证明,再安排确认过的激光切割与后续加工。
合创不锈钢在交付前检查件号、数量、外形、明显挂渣毛刺和约定加工项目,并按订单进行标签和包装。客户收到后仍需依据本项目焊接工艺完成最终焊前清理、组对和检验,库存商的加工交付不能替代焊接工艺评定。
八、现场怎样做一轮快速复查?
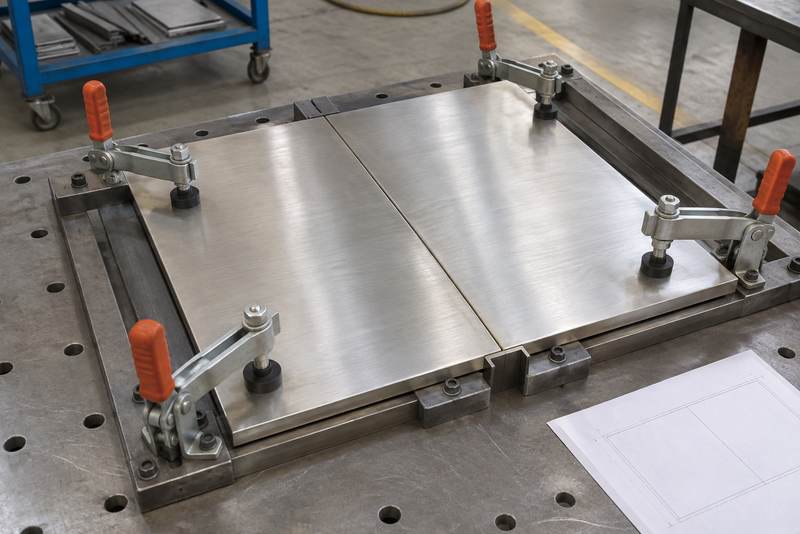
先按图号分拣零件,再看切口、穿孔点、转角和小孔。随后检查氧化层、挂渣、毛刺、油污及碰伤,完成清理后复测坡口、钝边、根部间隙和关键外形尺寸。
需要补料时,应整理不合格位置、照片、件号和尺寸记录,不要只说“切口不好”。先分清尺寸、挂渣、坡口或清洁状态问题,再决定重新清理、二次加工还是重做。薄板后续组焊可结合310S薄板焊接变形控制,不要靠放大装配间隙消化切口误差。
九、结语
310S激光切割件焊前清理不是多余工序,而是把下料成品转换成可按焊接工艺组对的零件。重点不是把边缘磨得越亮越好,而是清除影响焊接的残留,同时保住尺寸、坡口和基准。
向无锡合创不锈钢有限公司采购310S割件时,应把焊接边和交付状态标在图纸上。合创不锈钢会按明确的库存、切割、二次加工和交付项目执行,减少现场对“切完是否能直接焊”的理解差异。
FAQ:310S激光切割件焊前清理常见问题
不能这样判断。即使切口氧化较少,也要检查毛刺、挂渣、油污、飞溅和尺寸状态,并按焊接工艺要求处理。
不一定。颜色变化可能与切割参数、辅助气体和表面氧化有关,应结合切口形貌和工艺记录判断,不能据此直接否定材质。
不建议混用。碳钢工具可能带来铁污染,应使用不锈钢专用或项目认可的清理工具,并保持工作台洁净。
需要。尤其是薄板、小孔、坡口和装配基准,处理后应确认没有因过度打磨改变尺寸。
可以按订单提供去渣、去毛刺、坡口等已确认服务,但最终焊前清理和组对应按客户项目的焊接工艺执行。询价时应明确验收状态,不能只写“处理好”。
焊前应重新检查。运输和存放可能带来粉尘、油污或碰伤,先按工艺恢复规定的表面状态,再进行组对,不只凭出厂时的检查记录起焊。