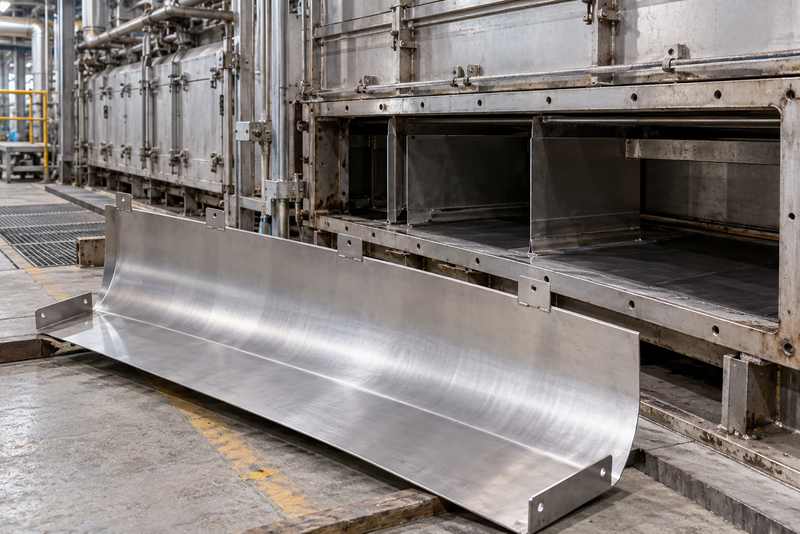
如果你正在为连续退火线更换310S导流板,图纸上的折弯角度和外形尺寸只是起点。冷态能够装进去,不代表升温以后仍能保持通道间隙,也不代表多次启停后不会翘曲。
先把成形后的尺寸做准,再为导流板预留受控的热位移空间。 板厚、折弯、焊接和安装需要一起核对,不能把所有问题都留给现场校形。
一、导流板为什么不能只按炉温选材
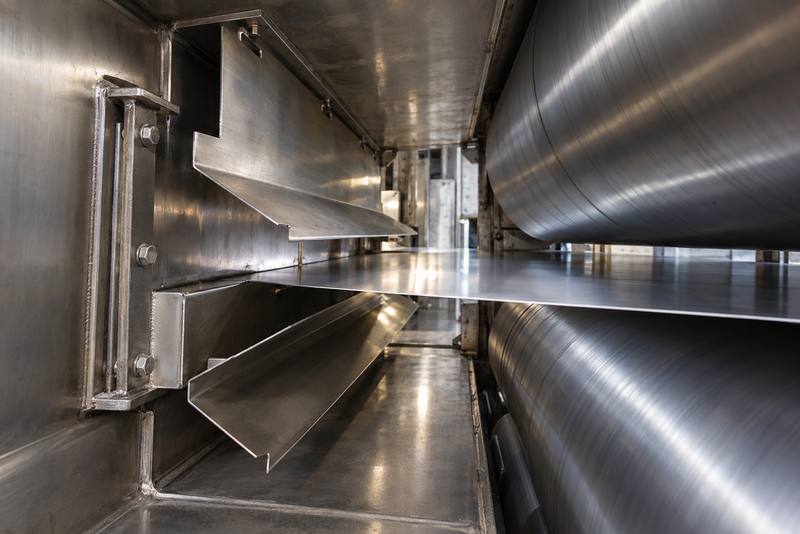
导流板要引导气流,也要维持相邻零件之间的通道形状。它可能承受自重、气流推力和板面温差,材料耐氧化并不能代替构件的变形校核。
先确认导流板所在区域、实际板温和启停方式,再选择310S薄板或其他板材形态。用于保护气氛、含尘或含腐蚀性成分的区域,还需说明气氛与沉积情况,不宜只给一个炉温设定值。
如果设备资料能够提供,还应记录导流板两侧压差、气流速度或风机运行工况,以及连续运行时间和启停周期;暂时拿不到的数据应列为待确认项。
对于长期处于高温并承受自重或气流载荷的板件,还应由项目设计方核对高温下的强度、长期变形和支撑变化,不能只按室温刚度判断,也不能把所有鼓包直接归因于蠕变。
二、厚度要同时满足成形和运行要求
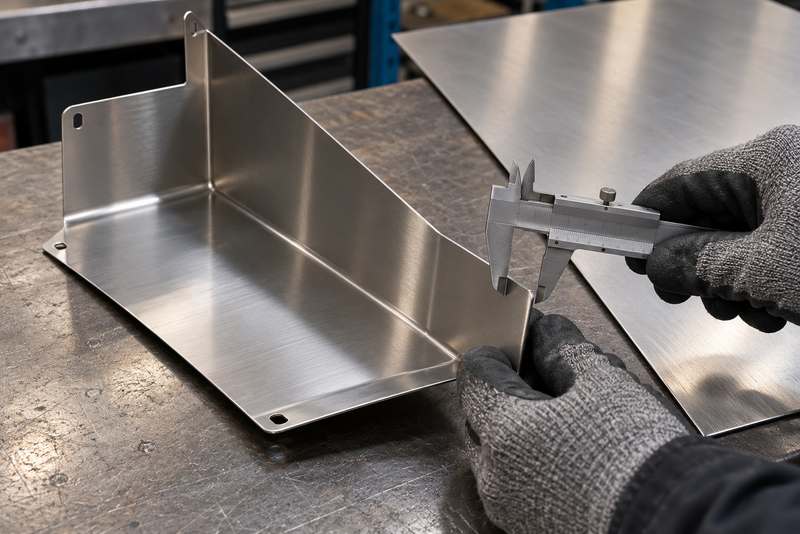
加厚通常有利于提高刚度,但会增加自重、折弯负荷和安装负担;减薄容易加工,也可能使宽板在温差和气流作用下更容易偏离原形。不能把加厚当作唯一改进办法。
核对有效跨度、支撑位置、板宽及是否带折边,再确定厚度。原板交付若采用GB/T 4237—2015《不锈钢热轧钢板和钢带》,应同时约定材料与尺寸要求;板材合格不等于制成的导流板一定满足运行变形限值。
三、折弯半径和回弹要先做试件
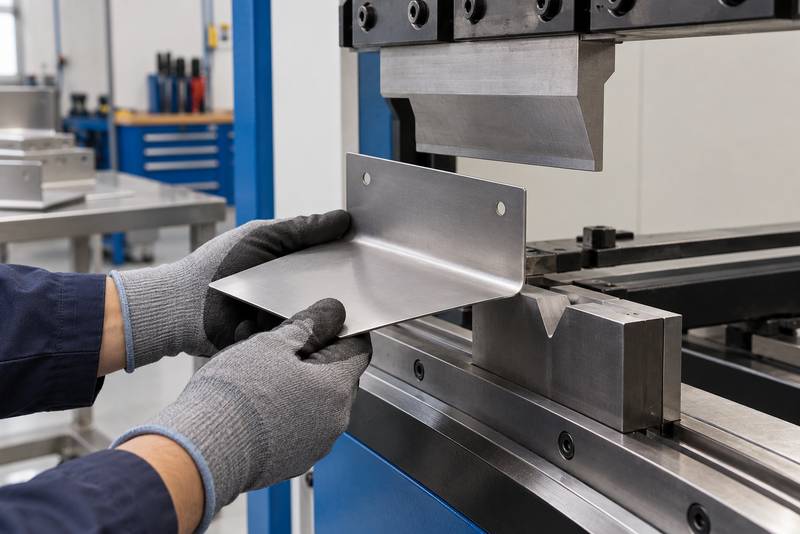
折弯不是把板压到目标角度就结束。卸载后存在回弹,半径、板厚、材料状态和工具条件不同,成品角度也可能不同,不宜直接沿用普通钢板的补偿量。
先用同批、同厚材料试弯,记录取样方向与板材轧制方向的关系,检查卸载后的角度、折边高度和弯曲外侧。还要核对切边质量、毛刺方向以及孔槽到弯曲线的距离,让试件条件尽量贴近正式批次和实际加工条件。
出现裂纹疑点时先停下确认,不要继续反复压折。
四、先区分成形偏差和运行热变形
两类问题需要不同的记录。下表可作为排查起点,不能替代缺陷原因鉴定。
| 观察阶段 | 优先核对 | 先保留的记录 |
|---|---|---|
| 折弯卸载后角度不对 | 回弹、工具、实际厚度 | 试弯角度与模具条件 |
| 焊后出现扭曲 | 接头布置、焊接顺序、夹持 | 焊前焊后基准尺寸 |
| 升温后局部鼓起 | 板面温差、膨胀受限 | 温度变化与变形位置 |
| 启停后逐渐下垂 | 支撑跨度、长期受力 | 运行时间与冷态复测 |
不要只拍最终鼓包照片。保留冷态试装、升温变化与停机后尺寸,才能判断问题是在制造时已存在,还是运行中逐步形成。
五、固定方式要给膨胀留出路径
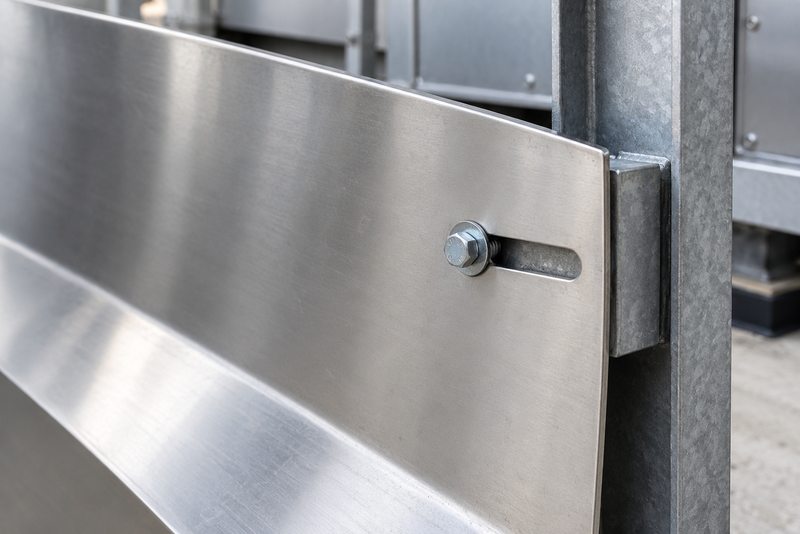
热膨胀受限会增加构件受力,四周全部锁死不一定更稳。设计时应明确固定基准、允许移动的方向和限位方式,避免本来预留的长孔在装配时被完全夹死。
膨胀间隙要依据受热长度、温度变化、相邻结构及安装公差确定,不能统一给一个数。滑动或限位方案还须核对防脱落、气流通道和检修要求,不能以“放松螺栓”替代结构设计。
六、折边和加强件不要挡住气流
折边、分块或加强件可作为提高刚度的方案,但必须同步检查流道截面和膨胀协调。加强件越多并不一定越好,位置不当可能制造局部温差或新的约束。
选择310S折弯件时,应把折边方向、支撑跨度和相邻板间隙标到同一张装配图上。若结构改成多块拼接,还要复核接缝漏流、积灰和零件更换空间。
七、焊接顺序与夹具一起确认
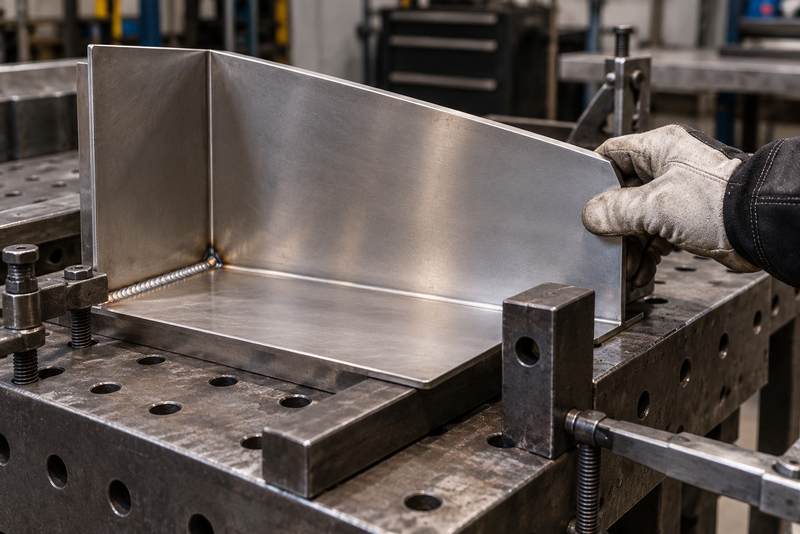
焊缝收缩可能改变导流板角度,过度夹紧也可能把变形留到拆夹之后。应由加工方根据接头和板厚制定焊接顺序、夹持与必要的反变形方案,而不是现场随意补焊加强。
需要折弯及相关加工配套时,可先确认图纸版本、材料状态、加工余量和关键尺寸;如项目还涉及组焊,应另行确认焊接范围、工艺责任和验收要求。条件允许时先试制一件,再分阶段复测。
有关薄板焊后变形控制的原则可用于整理问题,但不能把其他零件的焊接参数直接复制过来。
八、试装要检查冷态尺寸和运行间隙
试装不仅看孔能否对上,还应检查基准、轮廓、板间距离和与辊道的避让。不得靠强拉、硬顶把尺寸不合的板固定住,否则冷态装配已经引入额外受力。
按设备批准的调试方案观察升温与冷却后的变化,在规定条件下复测,不安排人员在高温运行设备内直接测量。对反复启停的部位,可结合热疲劳裂纹排查设置复查位置,记录孔边、折弯及焊缝附近的变化。
九、询价前,先说清加工和验收要求
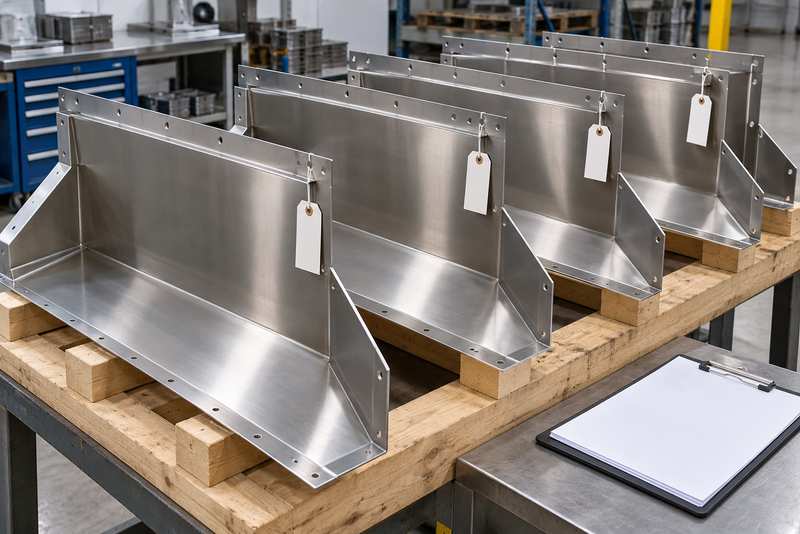
向合创不锈钢询价时,请提供图纸编号和版本、展开尺寸、折弯后的尺寸、板厚及公差、折弯半径、安装基准、数量和使用条件。若提供旧件,还要说明它是合格样件,还是已经受热变形、不能继续使用的旧件。
无锡合创不锈钢有限公司可协助核对板材规格、加工图纸和交付资料。下单前,应写清随货材质证明、炉批记录、试件确认和试装要求,以及尺寸、外形怎么验收。还要说明哪些检查在出厂前完成,哪些需要装到设备上试运行后确认,避免把“出厂尺寸合格”当作“运行时不会变形”。
十、结语:成形准确与热膨胀协调缺一不可
310S导流板的控制重点,是让冷态形状、支撑和受热后的移动相互配合。先试弯和试装,再按设计确认固定、滑动与限位;发现运行变形时回看温差、跨度及约束,不急着单纯加厚或补焊。
FAQ:310S导流板常见问题
不能这样判断。厚度会影响刚度和自重,也会改变加工条件,应与跨度、温差和支撑一起确定。
不宜统一。应结合板厚、材料状态、边缘和设备能力试弯,再确认成品角度及表面状态。
不是。长孔、夹持、限位和防脱落要形成完整方案,不能靠松动紧固件代替允许移动的连接设计。
不能仅凭现象下结论。还需检查板面温差、膨胀受限、初始形状及支撑,材料文件与必要检测也应核对。
先确认旧件是否变形或磨损。失效件不能直接当合格尺寸样板,应结合原图、安装基准和设备间隙复核。
先确认图号版本、冷态基准尺寸和试装验收方法。再把材质、板厚、折弯、焊接及交付记录写进订单。