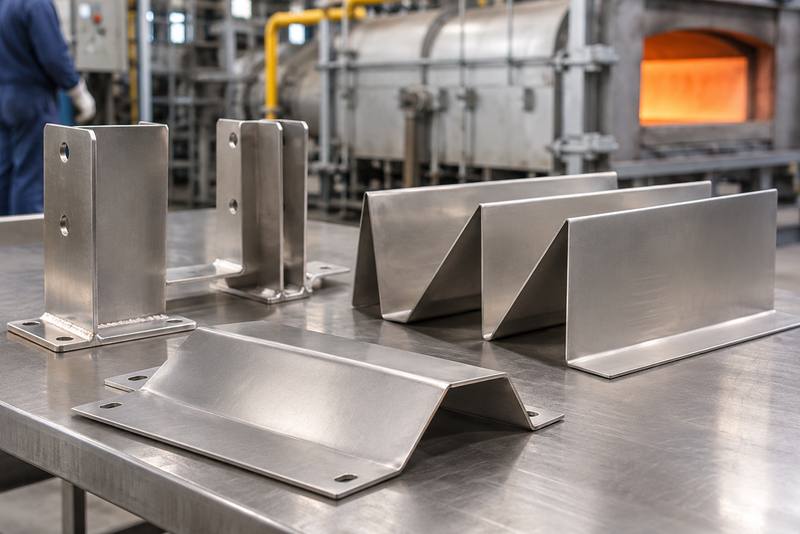
如果你正在采购309Si2炉内挡板、护罩或折弯支架,别只提供板厚和数量。材料状态、折弯形状和焊接位置没说清,零件可能在试装前就开裂或变形。
先确认母材,再用试件确认成形和焊接工艺。 名称里带“耐热”,不代表任意折弯、补焊或火焰校形都合适;加工合格之后,还要检查安装时能否留出受热伸长的空间。
本文将309Si2作为商业询价名称使用。订单应在报价、合同和材质证明(MTC)中明确正式牌号、产品标准及交付状态;如按EN 1.4828 / X15CrNiSi20-12供货,就按订单约定验收,不能凭“309Si2”简称推定其与309S、310S或其他牌号等同。
文中配图均为工艺示意,不代表具体订单的工艺文件、质量证明或检测结果。
一、来料先核对牌号和交付状态
订单不能只写309Si2,还应明确主验收牌号、产品标准、尺寸公差和交付状态。资料同时出现商业名称、EN牌号或其他对照牌号时,要写明本批材料以哪套牌号和标准验收;近似对照不能代替合同确认。
材质证明、标签和炉批编号应一致,不能混用309Si2、309S和310S,也不要凭表面颜色认料。GB/T 20878—2024《不锈钢 牌号及化学成分》可核对中国牌号与化学成分体系,但不能替代具体产品标准、交付状态和订单约定。
二、先处理切边,再安排成形
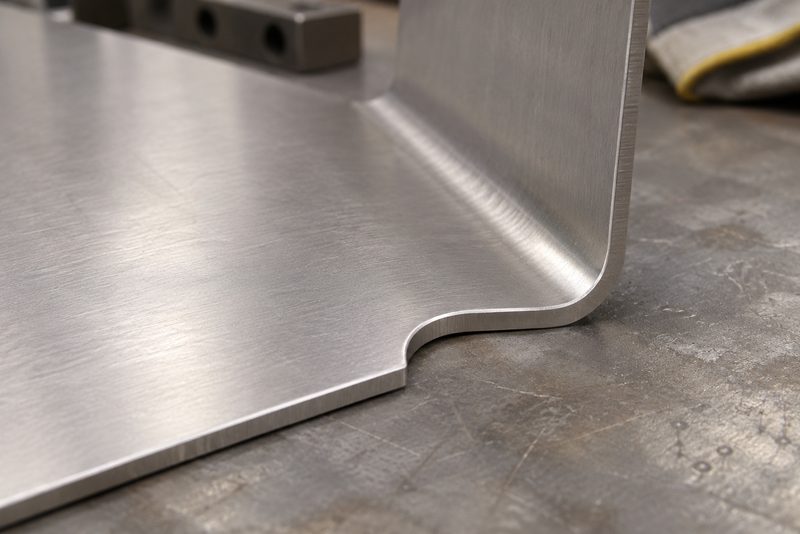
毛刺、起割缺口和孔槽尖角会影响成形,不能指望折弯时一并压平。下料后先检查边缘,有疑点就记录位置,再决定修边或复检。
圆角、孔边距和折弯线应在同一张加工图上看清。狭窄折边或孔靠近弯曲区时先复核结构,别等孔变形后再靠扩孔勉强装配。
三、试弯要看卸载后的尺寸
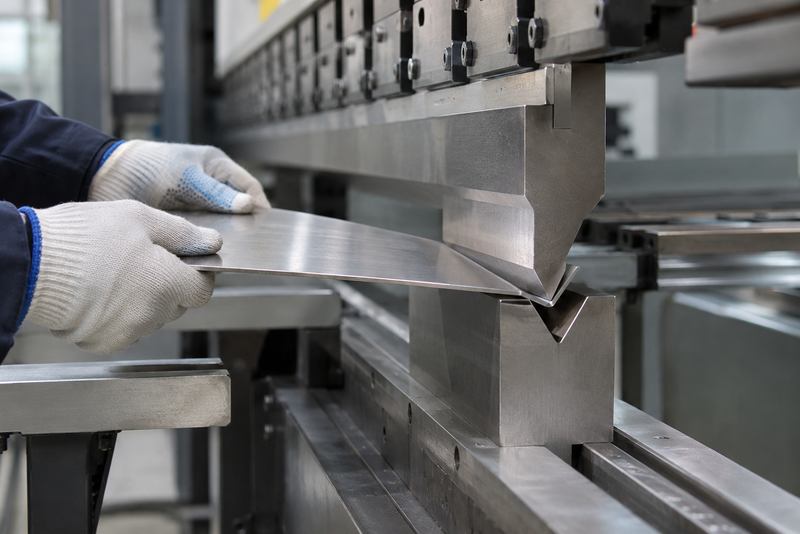
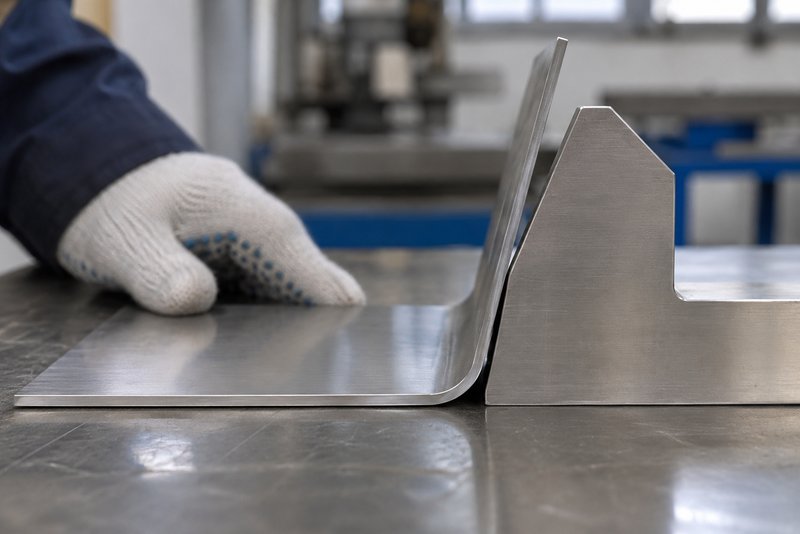
成形前按这个顺序核对:正式牌号与状态→切边、毛刺和孔槽→轧制方向与折弯线→同批同厚试弯→卸载后角度和尺寸。
折弯机压到目标角度,不等于卸载后就是成品角度。板厚、材料状态和模具都会影响回弹,照搬普通钢板补偿量容易使整批尺寸偏离图纸。
先用同批同厚材料试弯,记录模具、方向、卸载后角度和弯曲外侧状态。需要反复校形时,先确认材料能否继续变形,不能给所有规格套用同一个最小半径。
四、冷热成形不能只凭加工习惯决定
成形困难时,先判断是半径、工具还是材料状态不合适。冷成形会使局部加工硬化,但不能因此要求所有零件统一加热或退火。
若确需热成形或中间热处理,应由技术人员确定加热、保温、冷却和表面处理办法,并保留记录。不能凭“烧红了比较好折”决定温度,也不能用局部火焰反复烤弯代替批准工艺。
五、焊材先与母材和使用条件一起确认
309Si2焊接不能按名称中的数字选焊材。应把母材正式牌号与标准、板厚、接头组合、焊接方法、实际金属温度、气氛、受力及检修要求交给项目焊接技术责任方确认。
批量加工前,由项目焊接责任方确认工艺文件及所需验证。试件尽量采用与订单一致的母材、厚度、接头和加工条件,结果及适用范围留档;材料供应方按确认要求供料,不凭商业简称替项目指定焊材或保证接头性能。
可借鉴耐热钢焊材选择时要核对的事项整理资料,但不能照搬其他母材或厚度的焊材与参数。焊材型号和批次应单独记录,不能用母材证明代替焊材文件。
六、焊前把接头清洁和装配做好
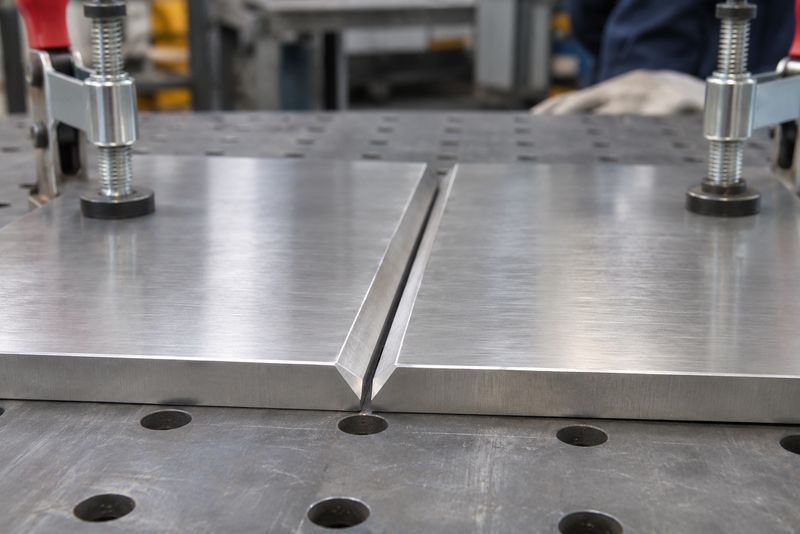
焊前应去除油污、涂料、潮气和清理残留,坡口及组对间隙也要符合工艺。使用清洁、合适的工具,避免把普通钢污染带到接头上。
不锈钢焊接也可能出现热裂纹,不能靠加大电流或多焊几遍解决。先检查焊材、清洁、接头和夹紧程度;热输入、层间温度及保护要求应写入具体工艺。
七、焊接顺序要兼顾夹紧和收缩
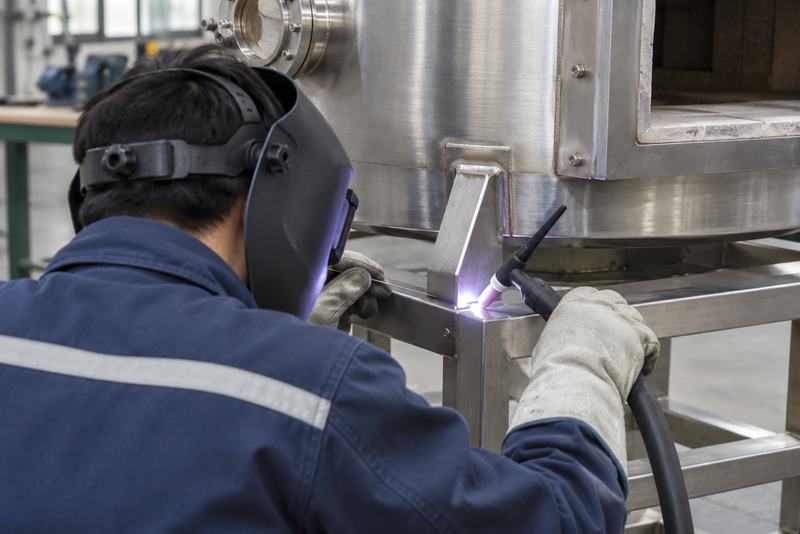
焊缝收缩会改变板件形状,夹具限制过度也会增加局部受力。先确认定位、焊接顺序和拆夹时机,分阶段复测轮廓。
| 加工阶段 | 重点检查 | 发现问题先怎么做 |
|---|---|---|
| 下料以后 | 切边、缺口与孔槽 | 留记录,确认修边办法 |
| 折弯卸载后 | 角度、外侧表面与孔位 | 复核试件,不反复硬压 |
| 焊接拆夹后 | 焊缝、扭曲和基准尺寸 | 按工艺检查并决定处理 |
| 冷态试装时 | 配合间隙、限位与移动空间 | 核对装配图,不强拉硬装 |
可参考相近板制件的焊后变形控制方法分阶段测量,但夹具和参数仍要适合当前零件。发现扭曲后不要随意补焊加强板。
冷态试装中的长孔、限位或间隙只能说明试装形态。运行所需热位移空间仍由项目设计方结合温度、结构和约束确认,不能用图片代替计算或复核。
八、焊后检查不只看表面是否光亮
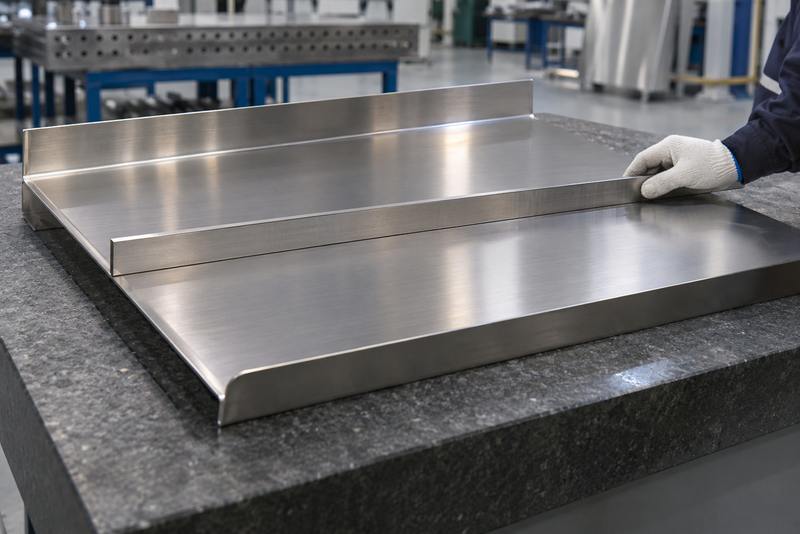
先核对外观和尺寸,再按合同、图纸及检验工艺安排检测。磨得平整或酸洗后颜色一致,都不能单独证明焊缝内部合格。
焊缝外观和尺寸记录、约定的检测结果、焊材批次及返修复验记录,应与构件编号对应。订单未要求的检测不写成每件必做;合同明确后则按约定留档。
焊后是否热处理要事先确认,不能照搬普通钢的消除应力办法。旧件还应说明运行时间、腐蚀和变形情况,再确定维修方法。
九、询价时说清加工和验收要求
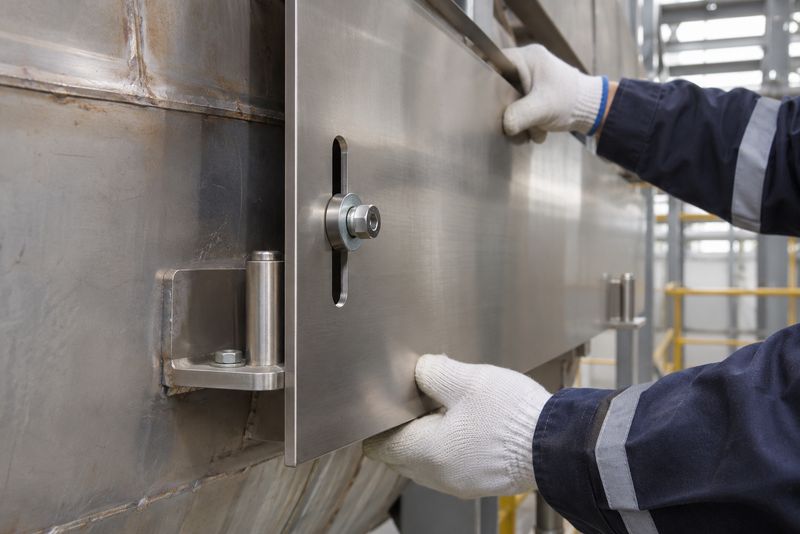
向合创不锈钢询价时,请提供母材要求、图纸版本、厚度、折弯半径、焊缝位置和数量,并说明尺寸测量状态。出厂检查与安装、试运行后的确认项目应分别列出。
十、结语:先做试件,再按确认的工艺加工
309Si2炉内构件应把来料、成形、焊接和试装连起来检查。先用试件确认工艺,再按批次记录加工与检验结果;出现裂纹或变形时先查原因,不急着靠补焊、重压或现场强装解决。
FAQ:309Si2成形与焊接常见问题
不能直接套用。先核对母材、厚度、接头和使用条件,再由焊接技术人员确认工艺及所需验证。
不能这样判断。回弹也受几何形状、工具和材料状态影响,应比较同批试件与交付要求。
不能只凭磨后外观决定。先保留原始记录,确认裂纹性质、处理办法和剩余尺寸,再按要求复验。
不宜脱离工况推荐。应先提供母材资料、接头图、实际温度、气氛及受力要求,再确认焊材。
不能一概而论。是否处理、采用什么制度,应由适用技术要求和批准工艺决定,不照搬普通钢做法。
先确认商业询价名称对应的正式牌号、产品标准、交付状态和图号版本,再说明成形尺寸、焊缝要求、试件、材质文件、检验项目和试装方式,便于加工方判断能否按要求交付。