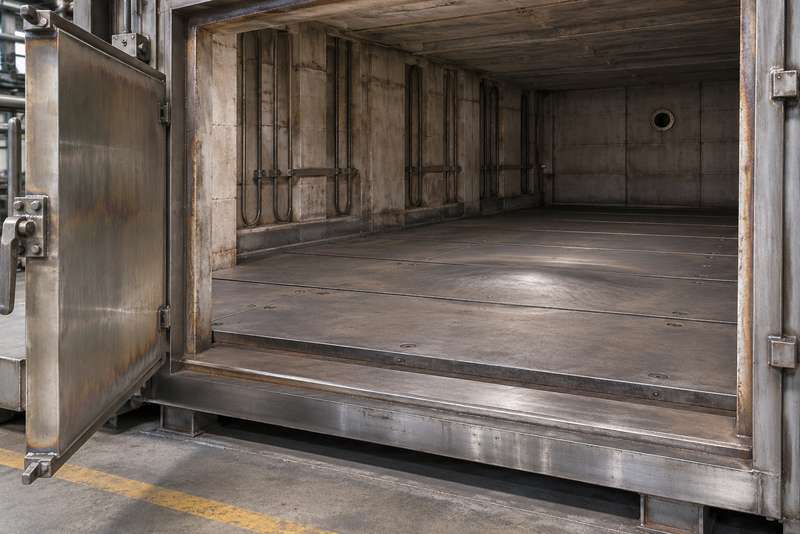
如果你在检修时发现310S炉底板局部鼓起,先别急着换成更厚的板。请先记录鼓包的位置、出现时间,以及它是在升温时明显,还是冷却后也不再恢复。
局部鼓包可能与温差、膨胀受限、支撑或制造变形有关,不能仅凭外观判断材质。 把这些信息核对清楚,更换板材才不会只是重复原来的问题。
文中配图为设备结构与检修场景示意,不代表具体设备现场或检测结论。
一、先确认是哪一层板鼓起来
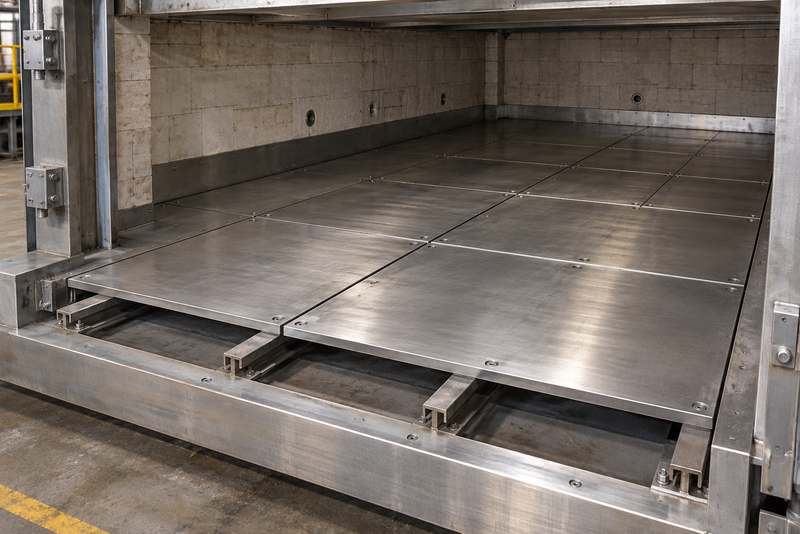
先分清鼓起的是直接接触炉内气氛的面板、承载板,还是底部护板。不同位置承受的温度、重量和固定方式不同,不能统称“炉底板坏了”就开始更换。
结合装配图标出鼓包中心、支撑线、拼缝及固定点,再核对310S炉底板的实际用途。若已影响工件运行、门口间隙或其他零件,应先由设备人员评估停用和检修,不为继续生产强行压平。
二、板面温差会让局部变形更明显
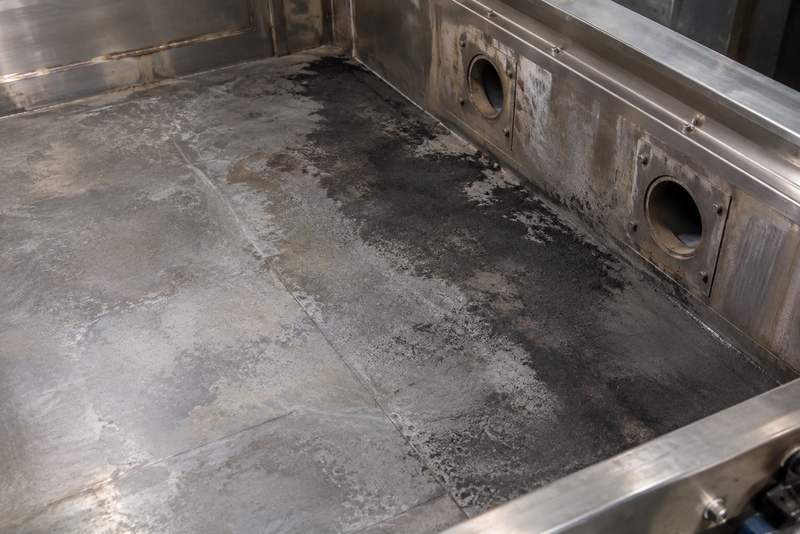
同一块板受热不均,各处想要伸长的程度就可能不同。火焰偏向一侧、积灰覆盖、工件遮挡以及底部隔热状态变化,都值得与鼓包位置一起检查。
不要只看控制柜上的炉温。应对照测温点、加热区和运行记录,判断局部金属是否可能比预期更热;需要补测时采用设备批准的方案,不安排人员进入运行中的高温设备测量。
三、固定太紧可能限制热膨胀
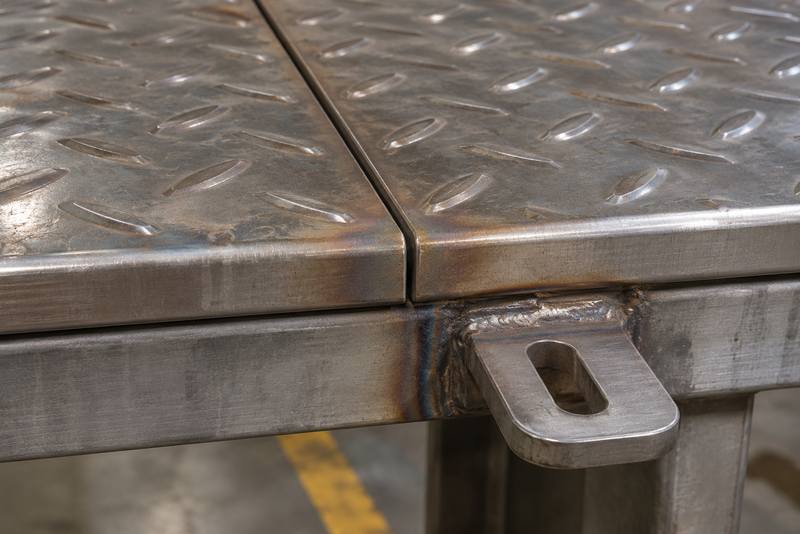
板受热后需要伸长,周边焊死、定位件卡住或预留间隙被杂物填满,都可能限制移动。当板无法按设计伸展时,局部就可能向外拱起,但仍需结合结构确认。
检查长孔、滑动位置、限位和板间接缝是否仍能发挥作用。不能用随意松开螺栓、切断焊缝或扩大间隙代替设计复核,还要核对防脱落、漏料及设备安全要求。
有关导流板热膨胀配合的检查思路可帮助整理问题,但炉底板的承重和结构仍应单独核算,不能照搬安装间隙。
四、支撑和工件摆放也会改变受力
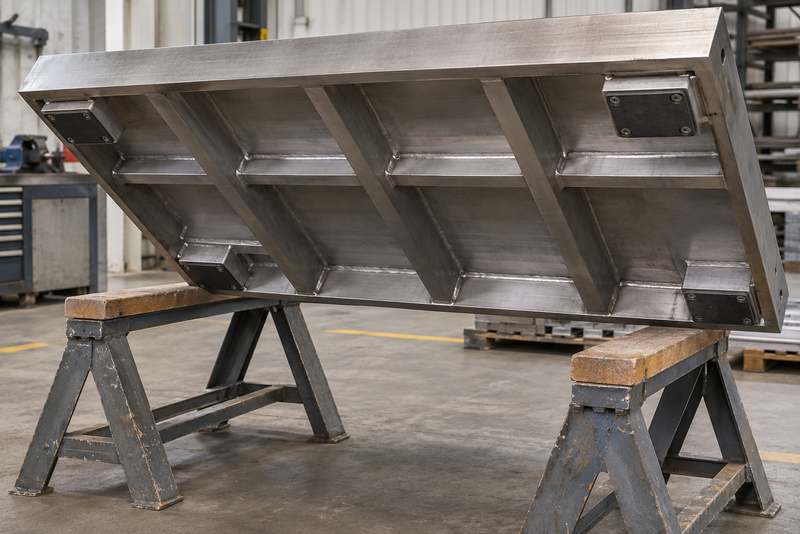
底部支撑下沉、局部悬空或工件重量集中,会改变板的受力。肉眼看到“一个地方凸起”,也可能与周围下挠、支撑高低变化有关,应先确定测量基准。
将冷态轮廓与支撑位置对应起来,检查支撑梁、垫块和接触面。若零件长期在高温下承重,还需考虑随时间累积的变形,可结合310S构件蠕变问题整理运行时间和载荷,不能只查板材常温强度。
蠕变只是长期高温受力时需要核查的一种可能机制,不能仅凭鼓包形状或使用年限直接判定。还应结合实际金属温度、载荷、支撑条件和历次变形记录评估。
五、切割和焊接留下的初始变形不能忽略
鼓包不一定全部在炉内形成。原板板形、切割后的翘曲、拼接焊缝收缩,以及装配时强拉硬压,都可能让零件在使用前已经带有变形或额外受力。
比较原板、切割后、焊后和试装时的记录,尤其注意鼓包是否沿拼缝分布。订购310S中厚板时,原板验收与加工件平整度应分别约定;GB/T 4237—2015的板材交付要求不能直接代替设备运行变形限值。
六、按出现阶段整理线索更容易查
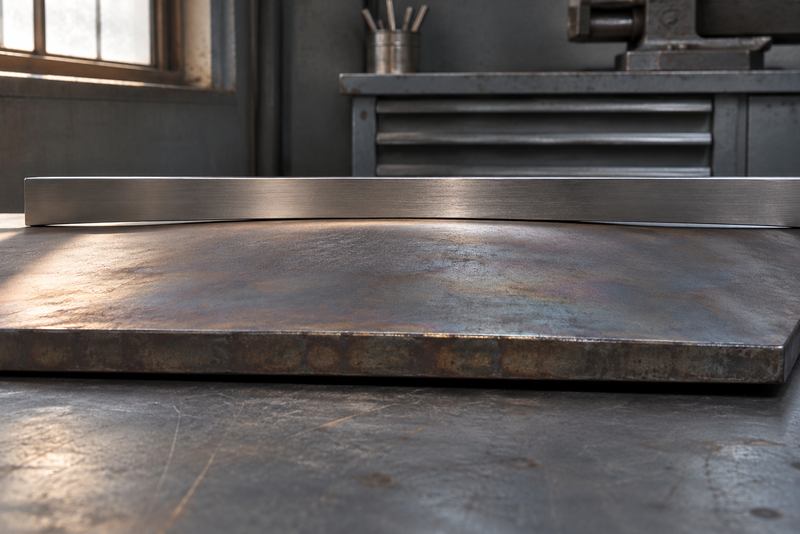
出现时机可以帮助缩小排查范围,但下表不能代替原因鉴定。请保留原始记录,不先把某一项当作定论。
| 观察到的情况 | 优先核对 | 需要补充的记录 |
|---|---|---|
| 初次升温就拱起 | 固定方式、初始板形、温差 | 试装尺寸与升温过程 |
| 冷却后明显回落 | 温差及膨胀受限 | 同一基准下冷热变化 |
| 冷却后仍有永久变形 | 受力、局部过热、制造变形 | 运行时间与冷态轮廓 |
| 鼓包靠近拼缝或支撑线 | 焊缝收缩、支撑接触、局部约束 | 焊后尺寸与支撑位置 |
复测时尽量使用同一基准线、同一测点和相同测量状态,记录鼓包中心、边界范围及相对基准面的最大偏差。有条件时按网格标记测点,并注明是在冷态、热态,还是停机冷却后的什么时间测量。
不要套用通用的允许鼓包高度或报废数值。炉底板结构、跨度、承重和设备间隙不同,允许值应按设备设计文件或项目约定确认。
照片最好带上固定参照,并标出拍摄方向。只保留一张近景照片,往往无法判断板面凸起与周边结构的关系,也不方便后续复测。
七、掉皮或减薄要与鼓包分开检查
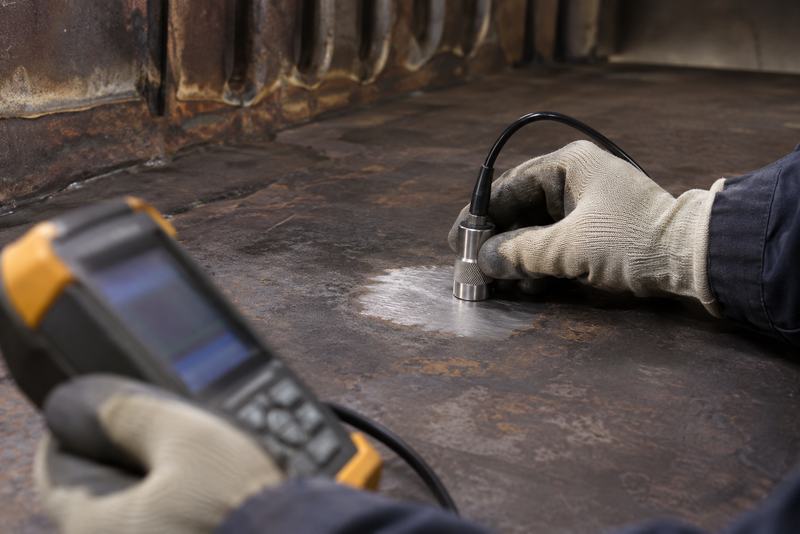
氧化皮、腐蚀减薄和机械损伤可能同时存在,但“表面发黑”并不等于厚度已经不足。剩余厚度可按检测方案采用超声测厚,并记录测点位置、测量基准和读数;表面裂纹疑点则根据表面状态和检验要求,选择适用的表面检测方法。
检测范围、仪器校准、表面清理和合格判定,应由负责检验的人员结合设备文件与订单要求确定。超声测厚不能代替裂纹检查,目视或表面检测也不能代替剩余厚度测量。
保留清理前后的照片,并说明炉内气氛、沉积物和停炉情况。若发现裂纹、严重减薄或异常持续扩大,应先评估零件是否还能使用,不用补焊遮盖问题后继续运行。
八、更换时别只把板厚加上去
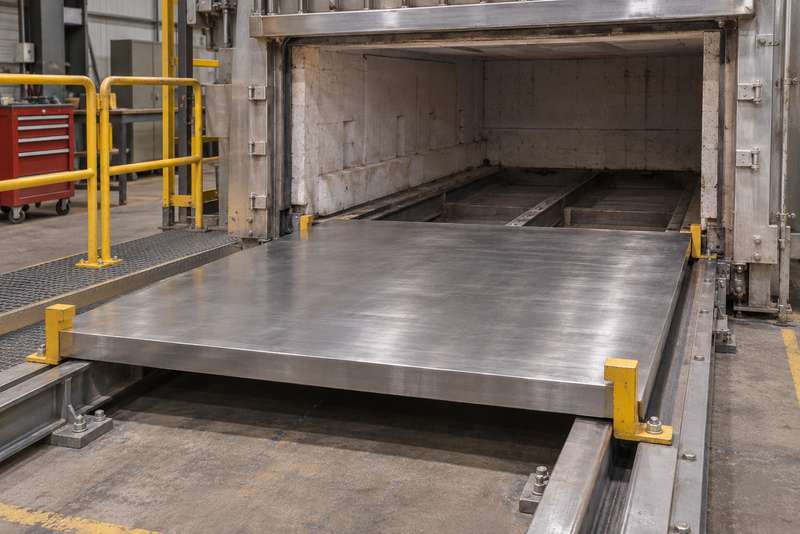
加厚可能提高刚度,也会增加自重、加工负荷并改变升温过程。若膨胀路径、局部过热或支撑问题未处理,厚板仍可能再次变形,不能用“厚一点”代替原因分析。
把原结构与拟更换方案一起交给设备设计人员,核对板幅、分块、支撑和固定方式。需要切割及相关加工服务时,先写清加工余量、拼接方式、由谁负责焊接和复测;涉及组焊的项目,还要单独确认能否承接、检查项目和交货要求。
九、询价要说明旧件状态和验收方法
向合创不锈钢询价时,除牌号、厚宽长和数量外,请附图号版本、使用位置、实际温度、承重与启停情况。旧件若已经鼓包,不能直接照着变形后的尺寸复制,应结合原图和安装基准复核。
无锡合创不锈钢有限公司可协助整理原板、割件和加工交付资料。订单中应写清板材文件、炉批追溯、加工后平整度、尺寸测量基准及试装办法,并区分出厂检查与设备试运行后的检查,避免双方对“合格”的理解不同。
十、结语:把鼓包位置与结构记录对上
排查310S炉底板鼓包,先明确板的作用,再看温差、膨胀、支撑和制造过程。保留同一基准下的变化记录,确认原因后再决定修理、更换或调整结构,比直接换牌号或盲目加厚更有依据。
FAQ:310S炉底板鼓包常见问题
不能仅凭鼓包下结论。应同时核对材质文件、温度记录、支撑和固定方式,必要时再安排检测。
不能只以恢复外形判断。还应检查裂纹、接缝、相邻零件间隙和连接状态,由设备人员确认是否满足继续使用要求。
不宜直接处理。先确认原因与材料状态,再由技术和检修人员确定方法,避免造成裂纹或破坏原有配合。
不能这样判断。板厚要与跨度、载荷、温差和支撑配合,加厚也不能解决全部膨胀受限问题。
还需检查加工后尺寸、平整度、焊缝和试装情况。原料文件不能代替成品及安装验收。
先提供原图、旧件照片和鼓包位置。再补充尺寸、数量、温度、承重、启停与检测记录,便于判断需要更换什么。